Produk
Produk

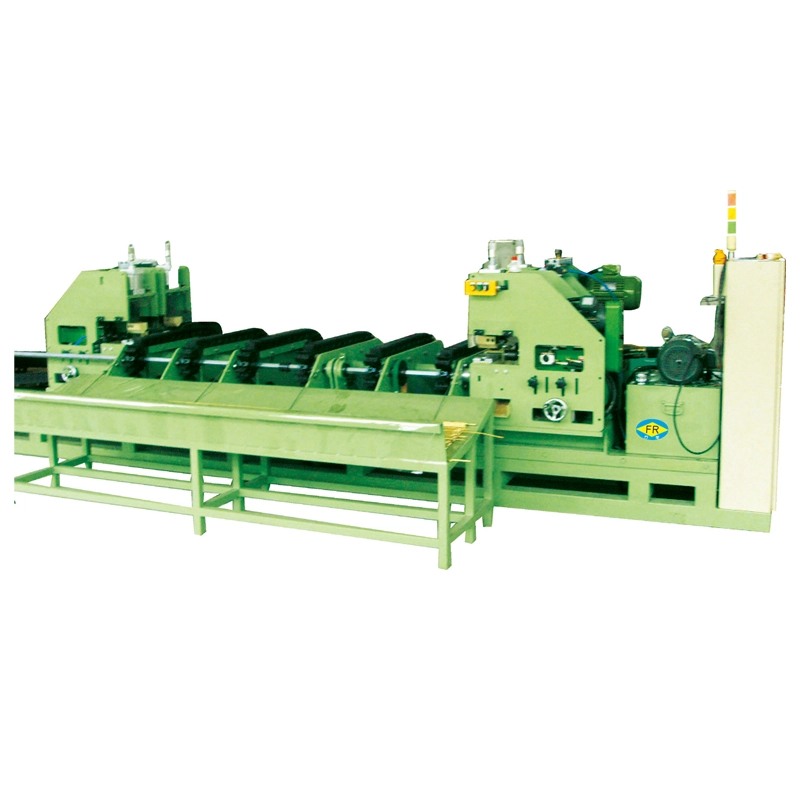
Kami menawarkan rangkaian lengkap peralatan pemrosesan logam presisi, termasuk mesin pelurus, penarikan dingin, penunjuk, chamfering, pemotongan, penggulung benang, dan cetakan gambar, yang disesuaikan untuk material tabung, batangan, dan kawat di berbagai industri.

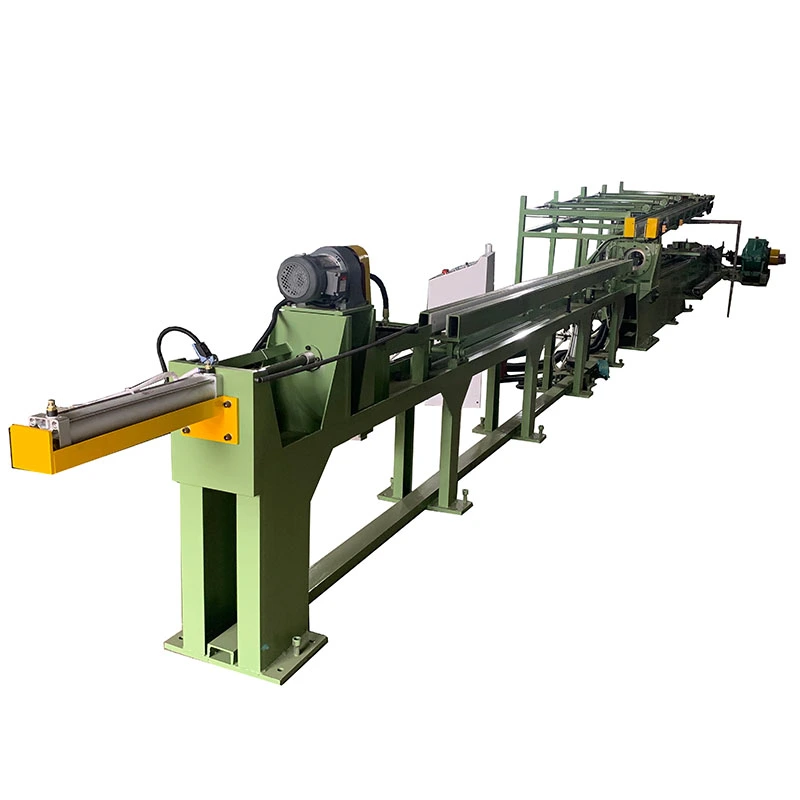
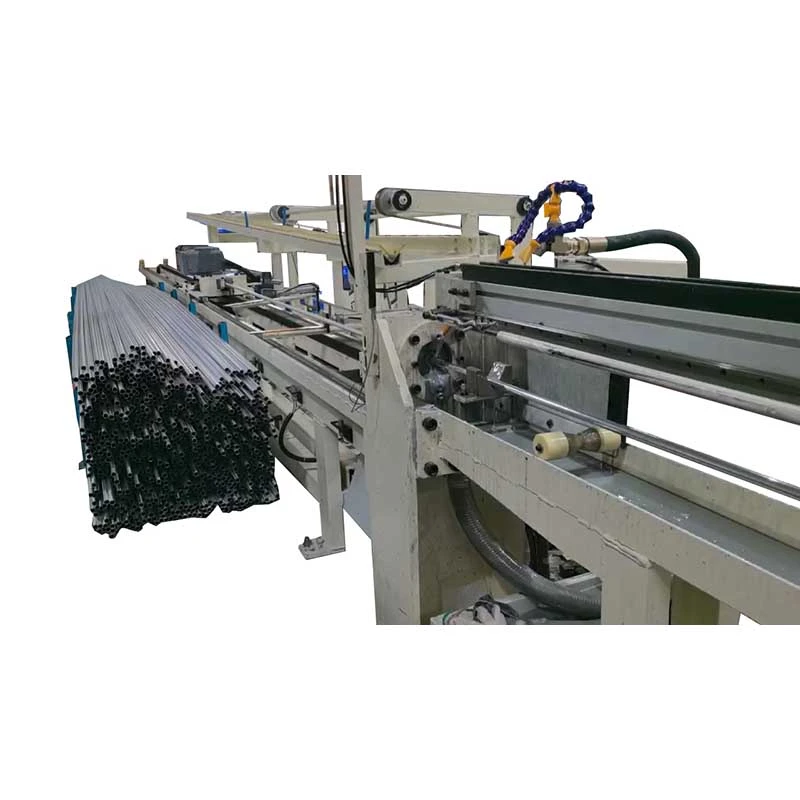
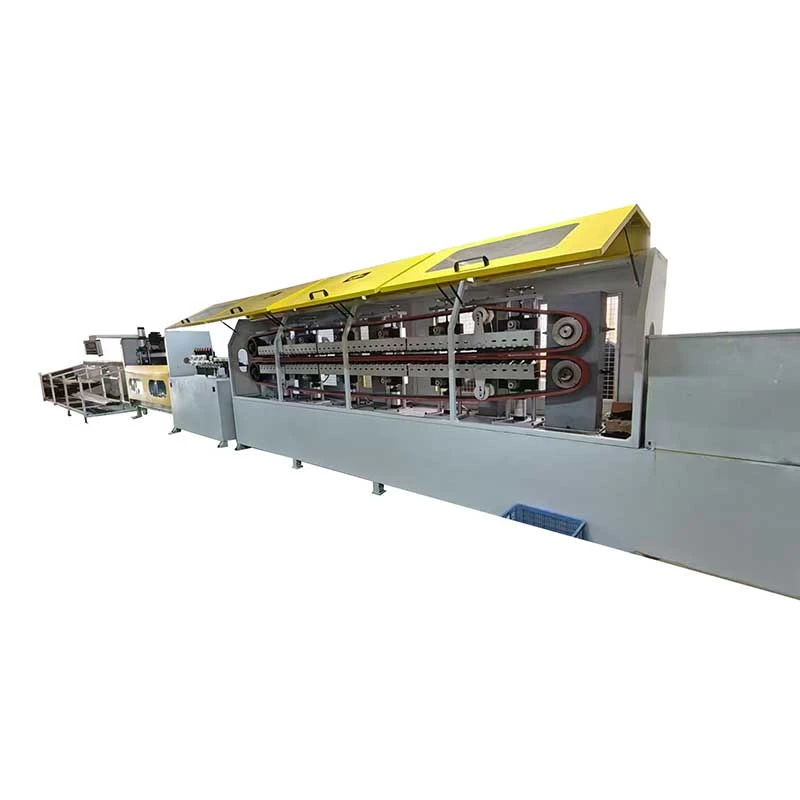
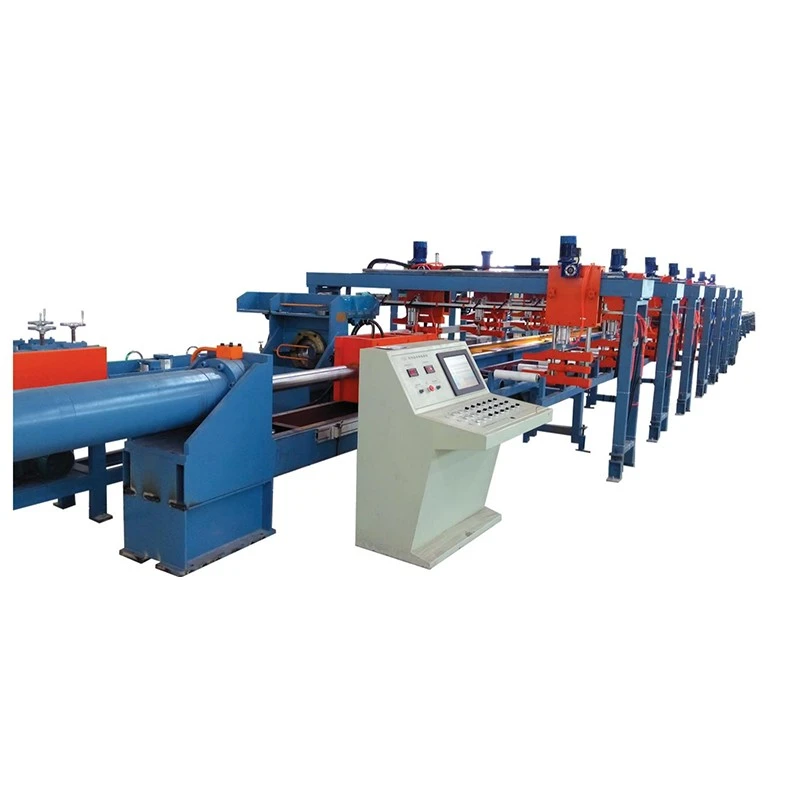
Mesin Menggambar Hidrolik Busbar
  • Mesin Menggambar Hidrolik BusbarMesin Menggambar Hidrolik Busbar
  • Mesin Menggambar Hidrolik BusbarMesin Menggambar Hidrolik Busbar

Mesin Menggambar Hidrolik Busbar

ItuMesin Menggambar Hidrolik Busbardirancang untuk menggambar dinginbusbar tembaga dan aluminium, meningkatkan akurasi dimensi, permukaan akhir, dan kekerasan. Kekuatan menggambar berkisar dari10–100 ton, dengan panjang gambar6–12 mdan kecepatan2–12 m/mnt. Ini menangani busbar tembaga dari40×2 mm hingga 400×30 mm. Kontrol gaya hidraulik dan kecepatan variabel menghasilkan gambar yang stabil dengan cacat permukaan yang berkurang. Cocok untukdistribusi tenaga listrik, trafo, switchgear, dan peralatan listrik.

Peringkat: 5.0
(Jumlah Peringkat: 1)

ItuMesin Menggambar Hidrolik Busbar, juga disebut drawbench busbar tembaga atau mesin drawing busbar hidrolik, dirancang untuk menggambar batang datar tembaga dan aluminium secara dingin setelah ekstrusi atau pengecoran. Silinder hidrolik menarik benda kerja melalui cetakan presisi untuk mengurangi lebar dan ketebalan, meningkatkan konsistensi dimensi, menghaluskan permukaan, dan meningkatkan kekuatan melalui pekerjaan dingin.

Seri FR FangRong meliputiFR-10T, FR-20T, FR-30T, FR-50T dan FR-100T, mencakup gaya tarik dari 10 hingga 100 ton. Tergantung pada modelnya, mesin menangani busbar dariLebar 15 hingga 400 mm, tebal 2 hingga 30 mm, dan panjang gambar efektif 6 hingga 12 m. Hal ini terutama digunakan untuk busbar tembaga dan aluminium untuk switchgear, peralatan distribusi, transformator, konektor listrik dan aplikasi daya lainnya.

Busbar Hydraulic Drawing Machine Copper Busbar Hydraulic Drawing Machine

Cara Kerja Proses Menggambar Busbar

Mesin Drawing Hidrolik Busbar menggunakan proses pull-through hidrolik. Desain cetakan aktual, pengurangan per lintasan, dan gaya tarik harus ditentukan dari bagian awal, bagian target, kondisi material, dan properti yang diperlukan, bukan hanya dari ukuran busbar saja.

1. Pemuatan benda kerja
Busbar tembaga atau aluminium yang diekstrusi atau dicor ditempatkan pada rak umpan. Ujung depannya runcing atau diperkecil sehingga bisa masuk ke dalam cetakan gambar.

2. Entri mati
Ujung yang telah disiapkan melewati cetakan yang dirancang untuk penampang akhir yang diperlukan. Untuk profil busbar non-standar, dudukan cetakan dan perkakas dapat dikonfigurasi agar sesuai dengan bagiannya.

3. Gambar hidrolik
Silinder hidrolik menarik busbar melalui cetakan dengan gaya yang terkendali. Ukuran lubang silinder pada seri FR berkisar dari125 hingga 280mm, dengan diameter batang piston dari70 hingga 140mm.

4. Kontrol kecepatan menggambar
Kecepatan menggambar dapat disesuaikan dari2 hingga 12 m/mnt. Kecepatan yang lebih rendah mungkin lebih disukai untuk reduksi besar, bagian sulit, atau kondisi proses yang memerlukan kontrol lebih dekat, sedangkan jalur produksi yang stabil dapat menggunakan pengaturan yang lebih tinggi jika perkakas dan sistem pelumasan memungkinkannya.

5. Pukulan balik
Setelah langkah menggambar, kereta kembali untuk siklus berikutnya dengan kecepatan hingga 20 m/mnt pada model yang lebih kecil dan hingga 15 m/mnt pada FR-100T.

6. Meluruskan bila diperlukan
Unit pelurus opsional dapat ditambahkan ketika proses hilir memerlukan kontrol busur atau putaran yang lebih ketat.

PLC dapat mengontrol urutan penarikan dan pengembalian, sedangkan HMI memungkinkan operator mengatur dan memantau parameter operasi seperti kecepatan penarikan dan panjang langkah.

Masalah Apa yang Dapat Dipecahkan?

Toleransi dimensi yang longgar setelah ekstrusi
Ekstrusi saja mungkin tidak memberikan toleransi lebar dan ketebalan yang diperlukan untuk komponen listrik presisi. Menggambar melalui cetakan yang dikalibrasi memberikan pengurangan penampang yang terkontrol dan meningkatkan konsistensi dimensi di sepanjang batang.

Cacat permukaan dari proses sebelumnya
Permukaan yang diekstrusi dapat mengandung tanda atau penyimpangan yang tidak dapat diterima untuk busbar terbuka atau komponen kontak presisi. Perkakas gambar dan pelumasan yang dipilih dengan benar dapat memperbaiki permukaan akhir.

Kekerasan rendah atau kekuatan tidak mencukupi
Gambar dingin memperkenalkan pengerasan kerja. Hal ini dapat meningkatkan kekerasan dan kekuatan tarik serta membantu busbar mempertahankan bentuknya selama pembengkokan, perakitan, atau penggulungan berikutnya. Perubahan sifat mekanik yang tepat bergantung pada reduksi dan kondisi material.

Variasi penampang
Cetakan gambar presisi mengontrol bagian akhir dengan lebih konsisten dibandingkan hanya mengandalkan ekstrusi saja, hal ini penting ketika busbar harus sesuai dengan jarak bebas tetap, terminal, isolator, atau rakitan listrik.

Operasi menggambar manual yang berulang
Aktuasi hidraulik menghasilkan siklus penarikan dan pengembalian yang dapat diprogram, sehingga mengurangi intervensi manual dibandingkan dengan peralatan yang dikontrol secara manual atau digerakkan secara mekanis.

Fitur Utama dan Pentingnya

Kontrol penampang presisi
Nilai utama dari proses menggambar adalah koreksi dimensi, bukan sekadar meningkatkan gaya tarik. Hal ini paling berguna ketika bagian yang diekstrusi mendekati ukuran akhir yang diperlukan tetapi tidak secara konsisten memenuhi toleransi yang diperlukan untuk perakitan atau komponen listrik.

Kecepatan menggambar 2-12 m/mnt yang dapat disesuaikan
Kecepatan variabel memungkinkan operator menyesuaikan proses dengan material, geometri bagian, reduksi, dan kondisi perkakas. Kecepatan maksimum tidak secara otomatis merupakan pengaturan produksi terbaik; kualitas permukaan, suhu cetakan dan pelumasan juga mempengaruhi kecepatan penggunaan.

Kekuatan tarik 10-100 ton
Tonase yang dibutuhkan tergantung pada kekuatan material, reduksi, kondisi kontak dan geometri bagian. Busbar yang lebih lebar tidak selalu memerlukan gaya yang sama dengan batang yang lebih sempit dengan luas penampang yang sama, sehingga pemilihan model harus didasarkan pada perhitungan gaya tarik yang sebenarnya.

Panjang gambar efektif 6-12 m
Kisaran ini mencakup banyak aplikasi produksi busbar lurus. Goresan yang lebih panjang dapat dipertimbangkan bila panjang produk jadi atau tata letak produksi memerlukannya.

Kontrol gaya hidrolik
Sistem hidraulik memberikan gaya tarikan yang terkontrol sepanjang langkah. Hal ini sangat berguna untuk bagian dan proses tembaga yang besar dimana perubahan gaya tarik yang tiba-tiba dapat mempengaruhi kualitas permukaan atau umur perkakas.

Kontrol PLC dan HMI
Kontrol yang dapat diprogram dapat mengatur goresan gambar, goresan balik, dan urutan siklus. Hal ini berguna untuk produksi berulang karena operator dapat bekerja dengan pengaturan proses yang ditentukan daripada mengontrol setiap langkah secara manual.

Pelurusan opsional dan integrasi garis
Untuk pabrik yang memproses busbar melalui beberapa operasi hilir, mesin drawing dapat dikonfigurasi dengan peralatan pengumpanan, pelurusan, atau penanganan lainnya untuk mengurangi penanganan perantara.

Spesifikasi Teknis

Pemilihan model harus dimulai denganlebar dan tebal awal, lebar dan tebal target, kadar tembaga atau aluminium, pengurangan per lintasan, panjang gambar yang diperlukan, dan hasil produksi yang diharapkan. Tonase terukur kemudian harus diperiksa terhadap gaya tarik yang dihitung.

Model FR-10T FR-20T FR-30T FR-50T FR-100T
Kekuatan Tarik (ton) 10 20 30 50 100
Lebar Busbar (mm) 40 15-60 20-120 30-180 30-400
Ketebalan Busbar (mm) 2-5 2-10 2-20 2-30 3-30
Panjang Gambar Efektif (m) 6-12 6-12 6-12 6-12 6-12
Diameter Lubang Silinder (mm) 125 150 180 200 280
Diameter Batang Piston (mm) 70 80 90 100 140
Kecepatan Menggambar (m/mnt) 2-12 2-12 2-12 2-12 2-12
Kecepatan Kembali (m/mnt) 5-20 5-20 5-20 5-20 5-15
Daya Motor Utama (kW) 22 45 55 75 75 × 2
Tekanan Sistem (kgf/cm²) 140 170 230 210 250

Semua model seri FR dirancang terutama untuk busbar tembaga dan aluminium. Pemegang cetakan khusus, goresan gambar yang lebih panjang, rentang lebar/ketebalan khusus, sistem pengumpanan, dan peralatan pelurus dapat dipertimbangkan sesuai dengan lini produksi.

Cara Memilih Kekuatan Gambar

Jangan memilih drawbench hidrolik hanya berdasarkan dimensi busbar maksimum yang tercantum dalam katalog. Untuk rekomendasi teknik, berikantingkat bahan, bagian awal, bagian akhir, panjang gambar, jumlah lintasan dan target keluaran. Parameter ini memungkinkan gaya penarikan yang diperlukan dan jadwal reduksi yang sesuai untuk dievaluasi sebelum mesin ditentukan.

Mesin Drawing Hidraulik Busbar dengan tonase berlebih dapat meningkatkan biaya peralatan tanpa meningkatkan proses jika gaya tarik yang dibutuhkan jauh lebih rendah. Sebaliknya, pengoperasian terus menerus pada batas gaya mesin akan memberikan lebih sedikit ruang untuk perubahan kondisi material, pelumasan, atau perkakas. Oleh karena itu, rentang kerja yang tepat harus ditentukan dari proses sebenarnya dan bukan dari tonase saja.

Aplikasi

Switchgear dan Distribusi Daya

Busbar tembaga untuk switchgear, panel distribusi, dan saluran bus memerlukan lebar dan ketebalan yang konsisten karena bagian akhir harus sesuai dengan sistem insulasi, terminal, dan penyangga mekanis. Mesin kelas FR-30T hingga FR-50T dapat dipertimbangkan untuk aplikasi bagian menengah setelah perhitungan gaya.

Masalah produksi yang umum:batangan yang diekstrusi memiliki dimensi yang dekat dengan target tetapi memerlukan pemesinan tambahan sebelum perakitan. Menggambar dapat mendekatkan bagian ke dimensi yang ditentukan sekaligus meningkatkan konsistensi permukaan.

Manufaktur Transformator

Konduktor tembaga datar yang digunakan dalam rakitan transformator mungkin memerlukan dimensi yang terkontrol dan sifat mekanik yang sesuai untuk pembentukan atau penggulungan. Gambar dingin dapat memberikan pengerasan kerja selain pengurangan dimensi.

Masalah produksi yang umum:konduktor yang terlalu lunak atau dimensinya tidak konsisten dapat berubah bentuk selama penggulungan. Jadwal gambar dapat dipilih untuk mencapai bagian akhir dan kondisi material yang diperlukan sebelum operasi penggulungan.

Konektor dan Terminal Listrik

Bagian tembaga kecil yang digunakan untuk terminal, konektor, dan komponen pembumian mendapat manfaat dari dimensi penampang yang konsisten karena variasi dapat memengaruhi kesesuaian perakitan dan kontak listrik.

Masalah produksi yang umum:variasi dalam ketebalan batang menciptakan kelonggaran pemesinan atau kesesuaian perakitan yang tidak konsisten. Cetakan gambar yang dikalibrasi menyediakan bagian akhir yang dapat diulang.

Elektrolisis dan Peralatan Arus Tinggi

Konduktor tembaga besar dan busbar elektroda yang digunakan dalam elektrolisis dan sistem arus tinggi lainnya memerlukan kapasitas penampang yang besar. ItuFR-100Tmemberikan daya tarik terukur hingga 100 ton dan mendukung busbar dengan lebar hingga 400 mm dan tebal 30 mm dalam rentang model yang disebutkan.

Peralatan Energi Terbarukan

Busbar tembaga digunakan dalam kabinet inverter surya, sistem penyimpanan energi, dan peralatan konversi daya. Gambar berguna jika konduktor harus memenuhi dimensi yang dikontrol sebelum dilubangi, dibengkokkan, dilapis, atau dirakit akhir.

Sistem Kelistrikan Otomotif dan EV

Konduktor tembaga datar digunakan dalam sistem baterai, konektor arus tinggi, dan rakitan distribusi daya. Untuk aplikasi ini, konsistensi dimensi penting karena busbar sering kali melewati pembengkokan, insulasi, pelubangan, atau perakitan terminal setelah gambar.

Pengalaman Teknik dan Manufaktur

FangRong Hydraulic Drawing Machine Manufacturing

Rekayasa drawbench hidrolik sejak tahun 1998
FangRong telah terlibat dalam manufaktur peralatan penarikan dingin sejak tahun 1998. Pengalaman tekniknya meliputi drawbench hidrolik, desain cetakan, perhitungan gaya penarikan, jadwal reduksi dan otomatisasi proses untuk produk logam non-besi dan lainnya.

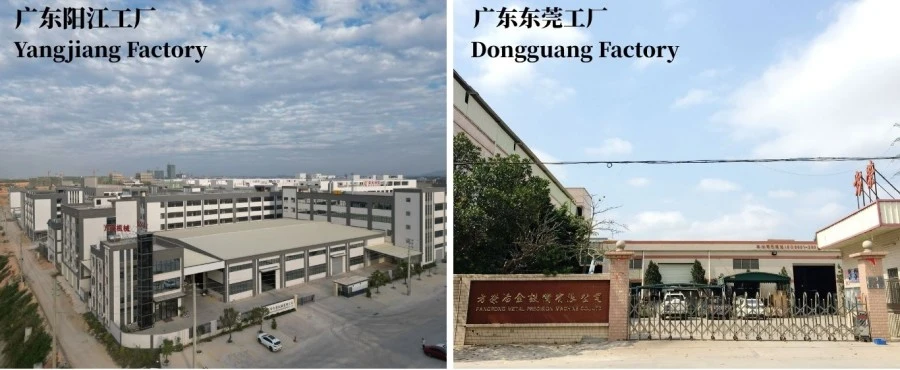
Dua fasilitas manufaktur
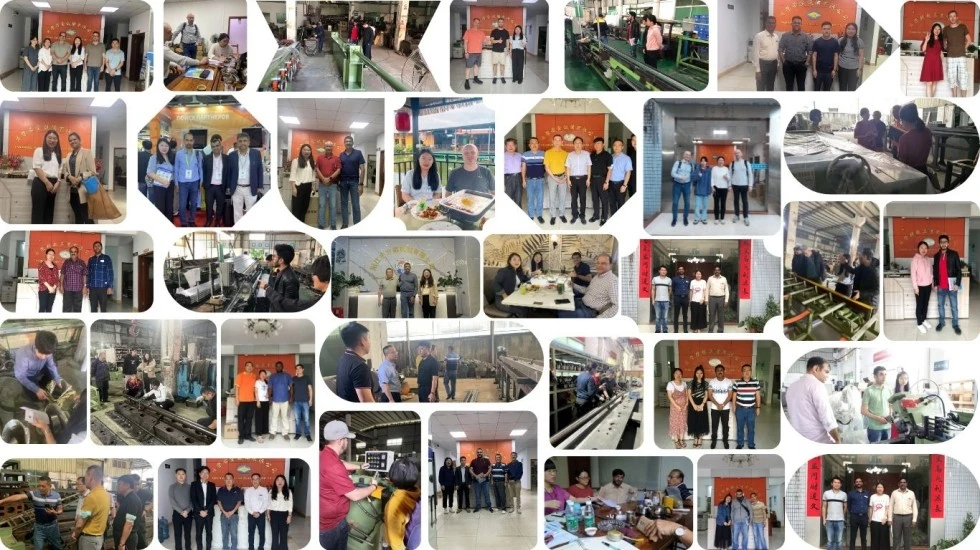
FangRong mengoperasikan fasilitas manufaktur di Dongguan dan Yangjiang. Pengaturan produksi dua lokasi memberikan kapasitas produksi tambahan untuk peralatan gambar standar dan khusus.

Instalasi internasional
Peralatan FangRong telah dipasok ke pelanggan di lebih dari 70 negara dan digunakan pada aplikasi pemrosesan tembaga, aluminium, baja, baja tahan karat, dan pemrosesan logam lainnya.

Rekayasa khusus proses
Untuk proyek busbar, pekerjaan teknik yang penting tidak terbatas pada pemilihan silinder hidrolik. FangRong dapat membantu perhitungan gaya tarik, konfigurasi cetakan, jadwal reduksi, parameter hidraulik, gambar tata letak, dan otomatisasi opsional berdasarkan dimensi busbar aktual pelanggan.

Pengujian penerimaan pabrik
Sebelum pengiriman, alat berat dapat menjalani operasi idle yang diikuti dengan pengujian beban tetapan. Jika sampel pelanggan tersedia, material sebenarnya dapat digunakan untuk memeriksa pengoperasian gambar, stabilitas hidrolik, pergerakan mesin, dan persyaratan produk jadi sebelum pengiriman.

Lokakarya dan Kontrol Kualitas

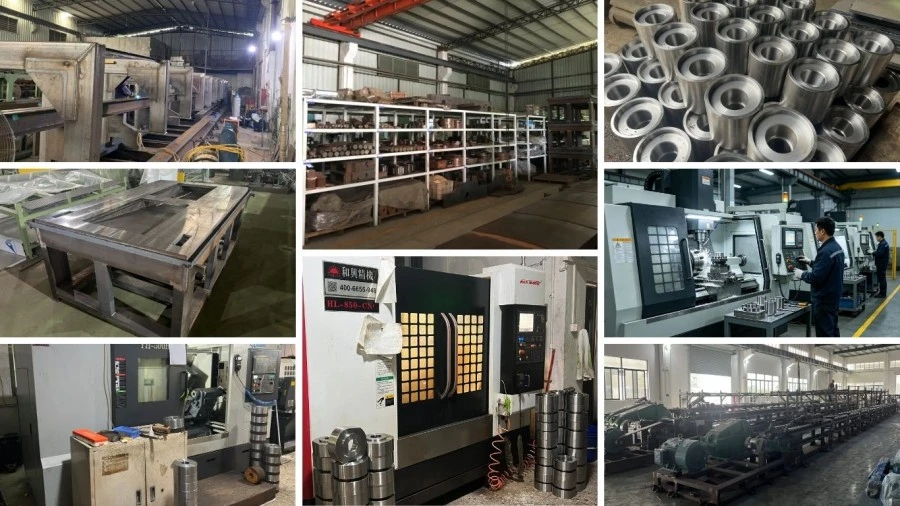
Hydraulic Drawing Machine Workshop

Proses Manufaktur

Hydraulic Drawing Machine Production Process

1. Rekayasa pemesanan— Dimensi busbar, material, gaya tarik, konfigurasi cetakan, parameter hidraulik, dan persyaratan otomatisasi ditinjau sebelum produksi.

2. Pemeriksaan komponen— Komponen utama termasuk tabung silinder, batang piston, segel dan baja struktural diperiksa sebelum perakitan.

3. Pemesinan presisi— Lubang silinder, batang piston, dan komponen pemandu dikerjakan dan diselesaikan sesuai dengan toleransi dimensi yang diperlukan.

4. Perakitan hidrolik— Unit daya hidraulik, katup, pipa, dan komponen kontrol dirakit dan diperiksa stabilitas tekanan dan kebocorannya.

5. Penyelarasan mekanis— Silinder utama, kereta penarik, dan sistem pemandu dirakit dan disejajarkan untuk menjaga kestabilan pergerakan selama penarikan.

6. Integrasi kelistrikan dan PLC— Sistem kontrol diprogram sesuai dengan konfigurasi mesin dan siklus gambar yang diperlukan.

7. Pengujian beban— Pengoperasian mesin diperiksa pada kondisi beban yang ditentukan, dengan pengujian material pelanggan di mana sampel disediakan.

8. Pemeriksaan akhir— Tekanan hidrolik, pergerakan, fungsi kelistrikan, perangkat keselamatan, dimensi dan kondisi mesin secara umum diperiksa sebelum pengiriman.

9. Ekspor kemasan— Komponen dilindungi dari kelembapan, korosi, dan kerusakan transportasi sebelum pemuatan.

Sertifikasi dan Kepatuhan

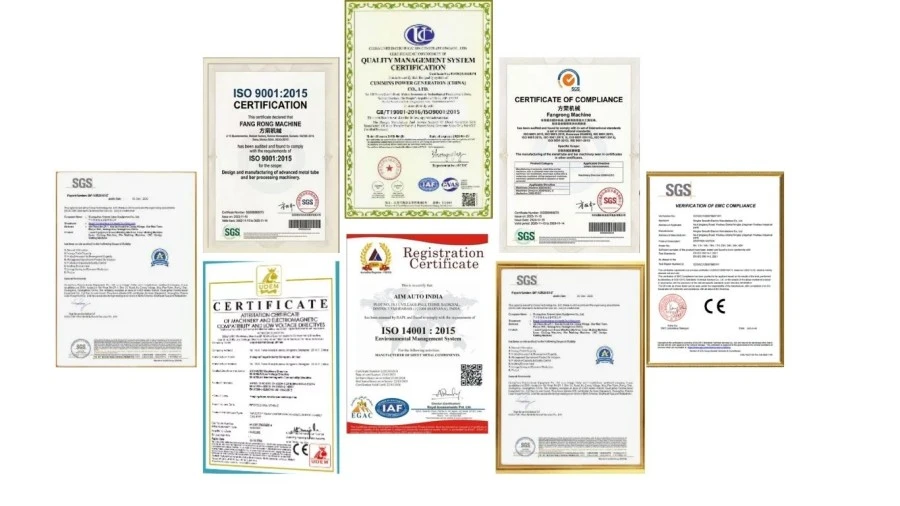
Hydraulic Drawing Machine Certifications

ISO 9001:2015— Sistem manajemen mutu yang mencakup aktivitas desain, manufaktur, instalasi, dan layanan yang relevan. Nomor Sertifikat.UQ231211R1.

CE— Konfigurasi mesin standar dapat disertakan dengan dokumentasi kesesuaian CE untuk persyaratan keselamatan mesin yang berlaku. Pernyataan yang tepat dan konfigurasi keselamatan harus dikonfirmasi untuk mesin yang dipesan dan pasar tujuan.

inspeksi SGS— Inspeksi pihak ketiga dapat diatur untuk pelanggan yang memerlukan verifikasi independen sebelum pengiriman.

Paten— FangRong melaporkan 32 paten penemuan dan lebih dari 100 paten model utilitas, termasuk paten yang berkaitan dengan komponen peralatan gambar dan sistem perkakas.

Paket dan Pengiriman

Hydraulic Drawing Machine Packaging and Shipping

Mesin ini disiapkan untuk transportasi ekspor dengan perlindungan korosi, perlindungan kelembaban dan kemasan kayu yang sesuai untuk komponen utama. Rakitan hidrolik dan mekanis berukuran besar dapat dikirim secara terpisah sesuai dengan persyaratan pemuatan kontainer dan pemasangan di lokasi.

Untuk penawaran, metode pengiriman akhir, konfigurasi pengepakan, pelabuhan keberangkatan, dan Incoterm harus dikonfirmasi sesuai dengan tujuan, dimensi mesin, dan konfigurasi pesanan.

Pertanyaan yang Sering Diajukan

Q1: Bahan apa saja yang dapat diproses oleh Mesin Drawing Hidraulik Busbar?

Aplikasi standarnya adalahbusbar tembaga dan aluminium. Paduan tembaga, paduan aluminium, dan material non-besi lainnya juga dapat dipertimbangkan jika kondisi material, gaya penarikan, dan perkakas sesuai. Nilai materi harus diberikan sebelum pemilihan model.

Q2: Berapa ukuran busbar yang dapat diproses oleh seri FR?

Rentang model yang disebutkan mencakup lebar dari15 hingga 400mmdan ketebalan dari2 hingga 30 mm, dengan kisaran pastinya bergantung pada modelnya. FR-100T mencakup lebar 30-400 mm dan tebal 3-30 mm.

Q3: Berapa banyak pengurangan yang dapat dicapai dalam satu kali menggambar?

Tidak ada nilai reduksi tunggal yang berlaku untuk setiap busbar tembaga atau aluminium. Pengurangan praktisnya bergantung pada kualitas dan kondisi material, bagian awal dan akhir, geometri cetakan, pelumasan, dan sifat mekanik yang diperlukan. Untuk reduksi total yang lebih besar, mungkin diperlukan beberapa kali proses penarikan dan anil perantara.

Q4: Apakah gambar dingin meningkatkan kekerasan busbar tembaga?

Ya. Deformasi dingin umumnya meningkatkan kekerasan dan kekuatan melalui pengerasan kerja. Besarnya perubahan tergantung pada reduksi dan kondisi bahan awal. Jika diperlukan kekuatan tarik, kekerasan atau perpanjangan tertentu, jadwal gambar harus dirancang berdasarkan sifat mekanik target.

Q5: Akankah gambar secara otomatis membuat permukaan busbar menjadi cerah?

Menggambar dapat memperbaiki kondisi permukaan secara signifikan, namun hasil akhirnya juga bergantung pada permukaan yang masuk, kualitas cetakan, geometri cetakan, dan pelumasan. Mesin gambar tidak dapat menghilangkan cacat dalam yang sudah ada di bawah permukaan aslinya.

Q6: Bagaimana cara memilih antara FR-30T, FR-50T dan FR-100T?

Bandingkan gaya penarikan yang diperlukan daripada memilih hanya berdasarkan lebar busbar yang sudah jadi. Berikan dimensi awal dan target, tingkat material dan jadwal reduksi. FangRong dapat menghitung perkiraan gaya tarik dan merekomendasikan model yang sesuai.

Q7: Apakah kecepatan menggambar selalu disetel ke 12 m/mnt?

Tidak2-12 m/mntrentang adalah rentang operasi yang dapat disesuaikan, bukan kecepatan produksi wajib. Pengaturan yang sesuai bergantung pada geometri bagian, reduksi, material, pelumasan, kondisi cetakan, dan kualitas permukaan yang diperlukan. Kecepatan yang lebih tinggi hanya berguna jika proses yang lengkap dapat mempertahankan kondisi gambar yang stabil.

Q8: Dapatkah mesin gambar dihubungkan ke mesin pelurus?

Ya. Unit pelurus opsional dapat diintegrasikan ketika busbar yang sudah jadi memerlukan kontrol tambahan pada busur atau putaran. Pengumpanan dan peralatan penanganan hilir lainnya juga dapat dipertimbangkan sesuai dengan tata letak produksi.

Q9: Apa yang biasanya disertakan dengan mesin?

Konfigurasi alat berat standar mencakup sistem penarikan hidraulik, silinder utama, gerbong penarik, dudukan cetakan, unit daya hidraulik, dan sistem kontrol PLC/HMI. Perkakas untuk ukuran busbar tertentu harus dikonfirmasi secara terpisah karena dimensi cetakan bergantung pada bagian awal dan akhir pelanggan.

Q10: Informasi apa yang diperlukan untuk kutipan?

Menyediakantingkat bahan, lebar dan ketebalan awal, lebar dan ketebalan akhir, panjang gambar yang diperlukan, jumlah lintasan, keluaran target, dan catu daya pabrik yang tersedia. Gambar atau diagram penampang juga berguna untuk profil non-standar.

Q11: Berapa panjang gambar efektif standar?

Seri FR menggunakan panjang gambar efektif6-12 meter. Panjang gambar yang lebih panjang atau spesifik aplikasi dapat dievaluasi selama desain teknik.

Q12: Apa waktu tunggu tipikalnya?

Model standar umumnya memerlukan sekitar30-60 hari, sementara mesin yang lebih besar atau khusus mungkin memerlukannya60-90 hari. Waktu tunggu yang dikonfirmasi harus dinyatakan dalam kutipan karena perkakas, otomatisasi, ukuran mesin, dan beban kerja pabrik dapat memengaruhi waktu produksi. Pengiriman yang dipercepat harus dikonfirmasi kasus per kasus, bukan hanya asumsi.

Q13: Apa syarat pembayaran standarnya?

Pengaturan komersial standarnya adalahDeposit 30% setelah konfirmasi pesanan dan 70% sebelum pengiriman setelah pengujian penerimaan pabrik. Istilah alternatif dapat didiskusikan untuk proyek tertentu.

Q14: Garansi apa yang diberikan?

Masa garansi standar adalah12 bulan sejak commissioning. Cakupan dan pengecualian garansi harus dikonfirmasi dalam kontrak penjualan akhir.

Q15: Apakah Anda menyediakan pelatihan instalasi dan operator?

Ya. FangRong memberikan pengawasan instalasi, dukungan commissioning dan pelatihan operator. Pelatihan di lokasi biasanya mencakup pengoperasian alat berat, penggantian cetakan, pemeliharaan rutin, dan diagnosis kesalahan dasar. Gambar pondasi dan tata letak baut jangkar dapat diberikan sebelum pemasangan.

Q16: Dapatkah Anda menguji busbar tembaga atau aluminium kami sebelum membeli?

Ya. Jika memungkinkan, sampel pelanggan dapat digunakan untuk pengujian pabrik. Hal ini sangat berguna ketika bagian busbar berukuran besar, tidak standar, atau ketika pelanggan memiliki persyaratan dimensi, permukaan, atau sifat mekanis tertentu.

Q17: Apakah sertifikasi CE tersedia?

Dokumentasi CE dapat diberikan untuk konfigurasi mesin standar yang berlaku. Karena kesesuaian mesin bergantung pada konfigurasi mesin sebenarnya dan pasar tujuan, pernyataan, perangkat keselamatan, dan dokumentasi yang berlaku harus dikonfirmasi sebelum pemesanan.

Q18: Bisakah FangRong menghitung gaya tarik yang diperlukan untuk busbar kita?

Ya. Berikan kadar tembaga atau aluminium, bagian awal, bagian target, dan proses yang diperlukan. FangRong dapat menggunakan parameter ini untuk mengevaluasi gaya penarikan, memilih model seri FR yang sesuai, dan merekomendasikan konfigurasi reduksi dan perkakas yang sesuai.

mengirimkan permintaan
Info kontak
Ceritakan kepada kami tentang material, spesifikasi produk, proses produksi, dan persyaratan peralatan Anda. FangRong dapat mendiskusikan Mesin Menggambar Dingin, Mesin Gambar, Mesin Pelurus, dan solusi khusus yang sesuai untuk aplikasi Anda.
Peringkat:
5.0
X
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami. Kebijakan Privasi
MenolakMenerima