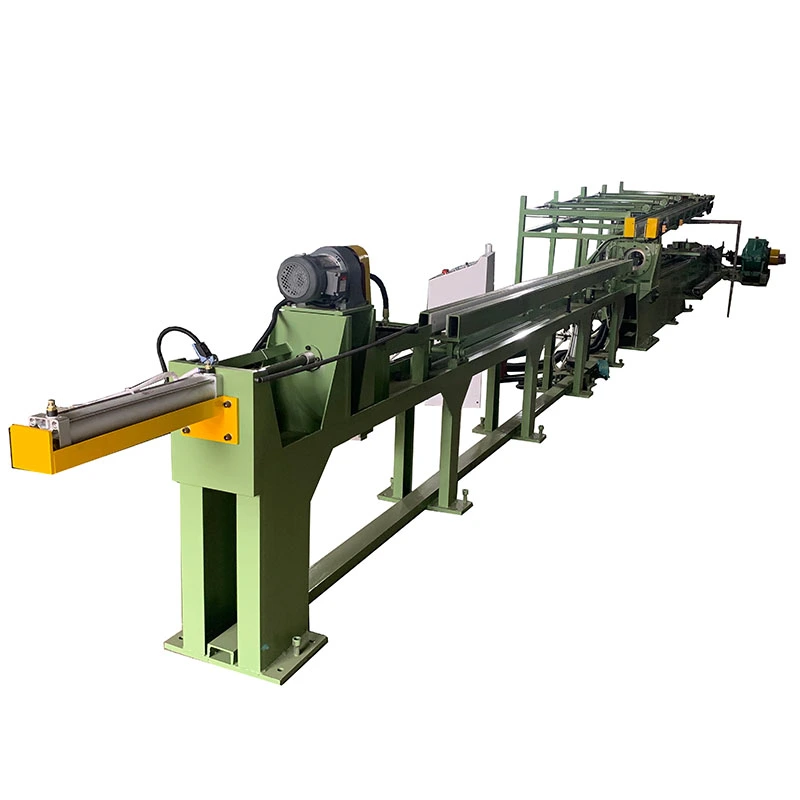
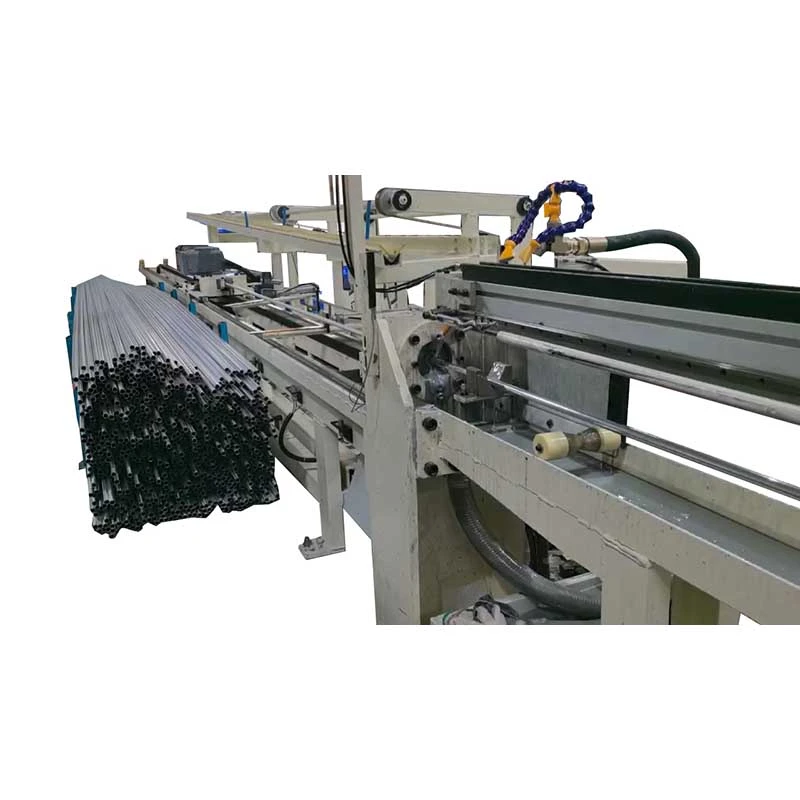
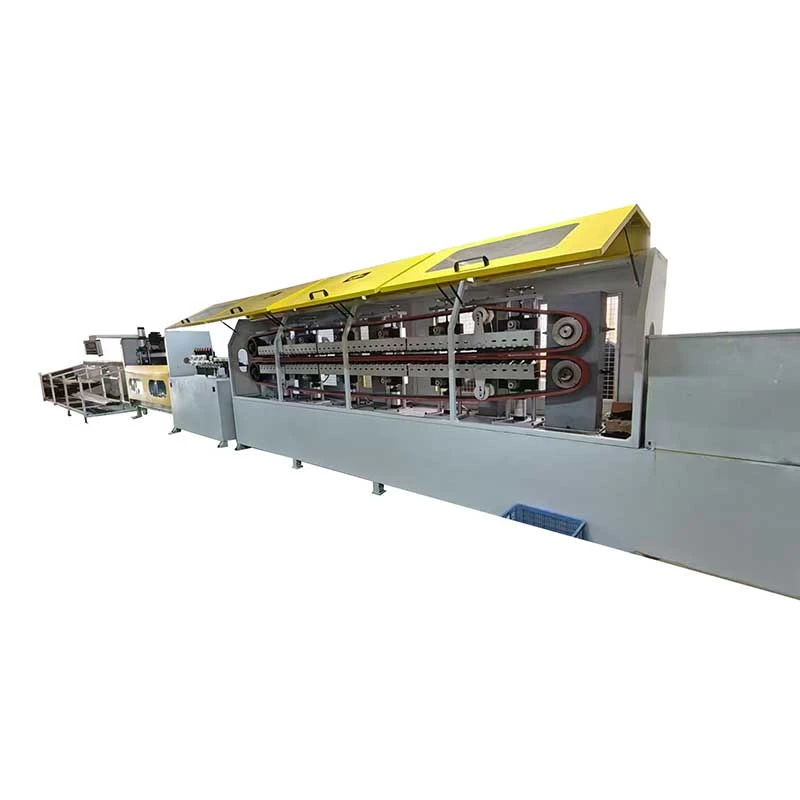
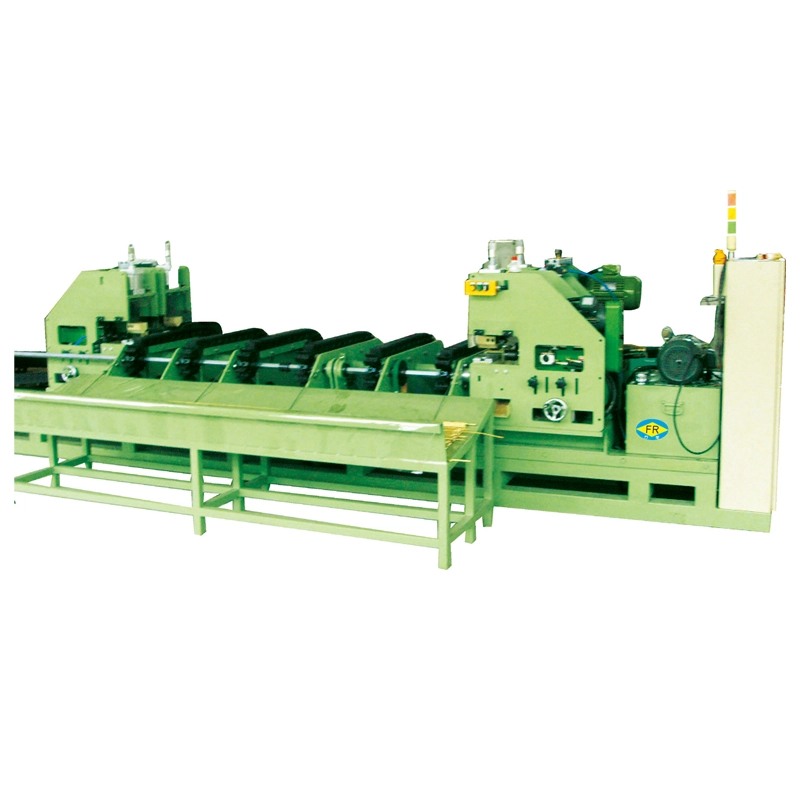
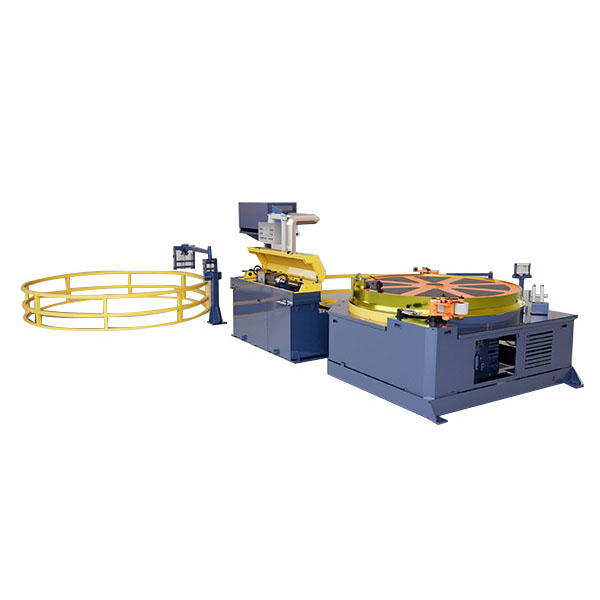
Menggulung dan menggambar melakukan pekerjaan berbeda dalam proses pembentukan yang sama. Kepala penggulung pertama-tama memperkecil dan membentuk kembali bagian tersebut, sedangkan cetakan gambar membawa material menuju dimensi akhirnya. milik FangRongMesin Gambar Bergulirmenggabungkan kedua operasi ini untuk produk baja yang memerlukan deformasi terkendali sebelum proses penarikan akhir, khususnya S55C, 20CrMo dan baja serupa dengan kekuatan tarik hingga 900MPa.
Mengapa Berguling Sebelum Menggambar?
Cetakan gambar konvensional melakukan sebagian besar pengurangan bagian dalam satu zona deformasi. Dengan sistem empat rol, sebagian pengurangan diameter dilakukan oleh rolling head sebelum material mencapai cetakan. Pengurangan rolling biasanya terjadi5–15%, yang mengubah bagian secara progresif alih-alih mengandalkan sepenuhnya pada gambar akhir.
Pengaturan ini dapat membantu mengontrol deformasi baja yang lebih keras dan memberikan operator variabel proses lain ketika bekerja dengan produk yang sulit untuk ditarik secara langsung. Proses gabungan juga dapat meningkatkan konsistensi bagian yang sudah jadi dan berkontribusi pada tingkat kelurusan≤1mm/mdalam kondisi produksi yang sesuai.
Kepala Rol Menentukan Apa yang Harus Diselesaikan oleh Dadu
Kepala empat rol bukan sekadar unit reduksi tambahan. Geometri roller, material dan permukaan akhir harus sesuai dengan benda kerja. Jika permukaan roller tidak sesuai dengan kualitas baja atau kondisi pelumasan, tanda roller dapat berpindah ke produk sebelum mencapai cetakan gambar.
Oleh karena itu FangRong mengonfigurasi material roller dan permukaan akhir sesuai dengan material yang diproses. Hal ini sangat relevan untuk rel pemandu, penggeser, dan profil gerak linier, yang kondisi permukaannya merupakan bagian dari persyaratan fungsional dan bukan sekadar masalah penampilan.
FR-30, FR-45 dan FR-65 Mencakup Beban Gambar yang Berbeda
| Model |
Kekuatan Menggambar |
Konfigurasi Khas |
| FR-30 |
300kN / 30T |
Untuk beban gambar yang lebih rendah dalam rangkaian |
| FR-45 |
450kN / 45T |
Kapasitas menengah |
| FR-65 |
650–750kN / 65–75T |
Konfigurasi tugas berat rantai ganda |
ItuFR-65menggunakan penggerak rantai ganda dengan rantai pelat lurus tugas berat pitch 200mm, peredam ZFY560 dengan rasio 112, dan motor DC Z4-280-41 dengan daya 166kW. Sistem penggeraknya menggunakan pengontrol Siemens 6RA80, sedangkan Inovance PLC/HMI menyediakan kontrol mesin.
Ruas Panjang Membutuhkan Tonase Lebih Dari Tinggi
FR-65 memiliki kecepatan penarikan terukur sekitar 13m/menit, dengan rentang kecepatan variabel 0–37m/menit, panjang penarikan efektif 12m dan panjang lapisan hingga 16m. Perkiraan tapaknya adalah 31 × 4,1m.
Untuk rel pemandu panjang dan profil struktural, langkah yang tersedia dan tata letak alat berat sama pentingnya dengan gaya tarik nominal. Benda kerja harus tetap ditopang dan disejajarkan dengan baik selama proses penggulungan dan penarikan; jika tidak, kapasitas tarikan tambahan tidak akan mengimbangi panduan material yang buruk.
Dimana Gambar Bergulir Sesuai dengan Jalur Produksi
Mesin ini ditujukan untuk aplikasi dimana kombinasi pengerolan terkontrol dan penarikan akhir memberikan keuntungan praktis dibandingkan penarikan saja. Produk khasnya meliputirel pemandu, penggeser, komponen gerak linier presisi, dan profil strukturalterbuat dari baja berkekuatan sedang dan tinggi.
Proses ini paling berguna ketika produk memerlukan keakuratan bagian dan deformasi mekanis yang terkendali. Untuk produk sederhana dengan reduksi rendah, menambahkan tahap penggulungan mungkin memberikan sedikit manfaat; untuk baja atau profil yang lebih keras yang memerlukan pembentukan lebih terkontrol, tahap deformasi tambahan dapat membuat proses menggambar lebih mudah dilakukan.


 Whatsapp