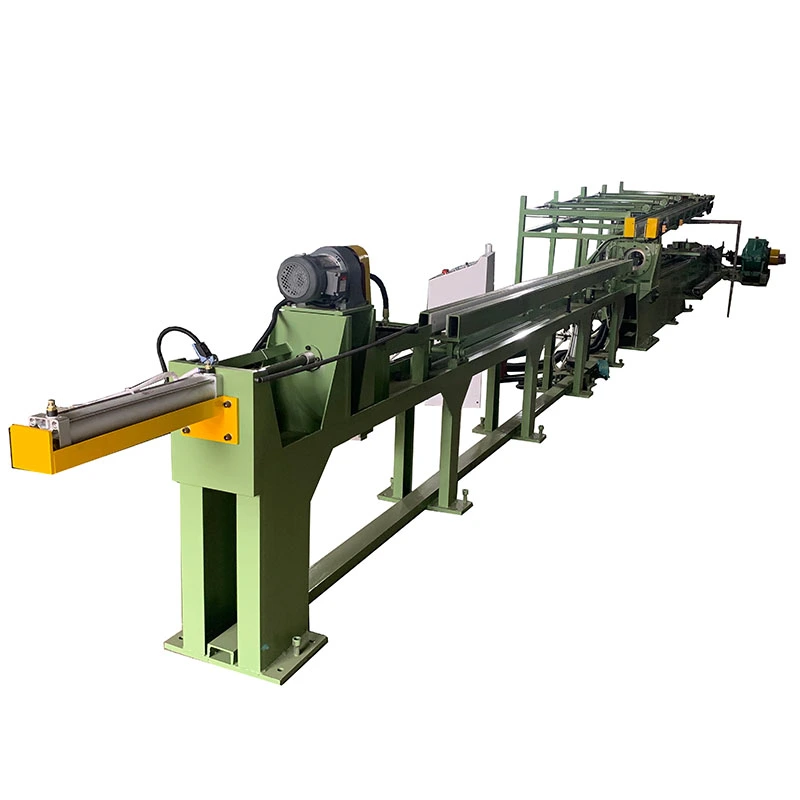
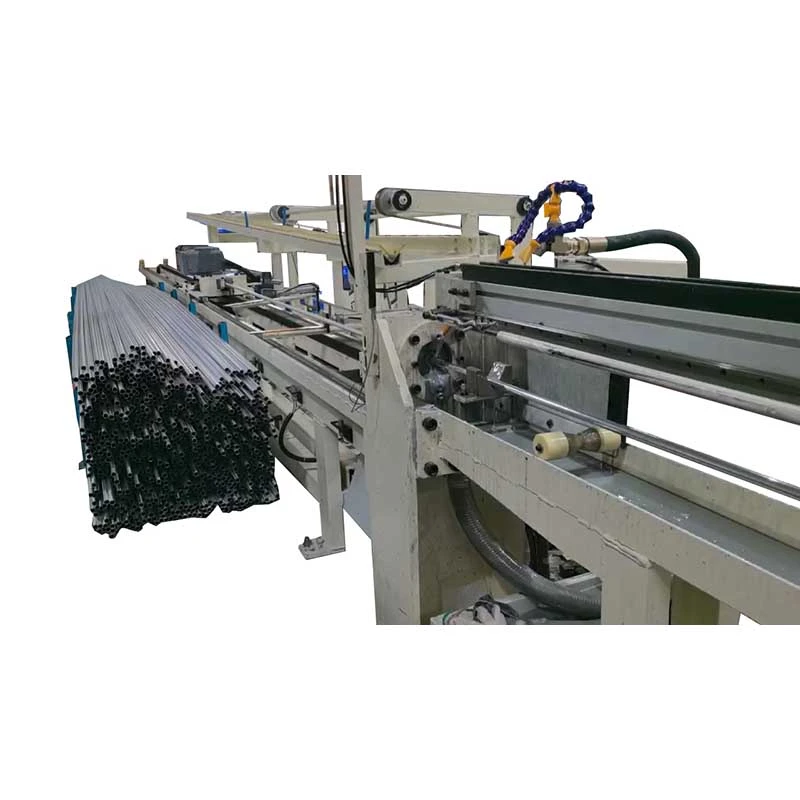
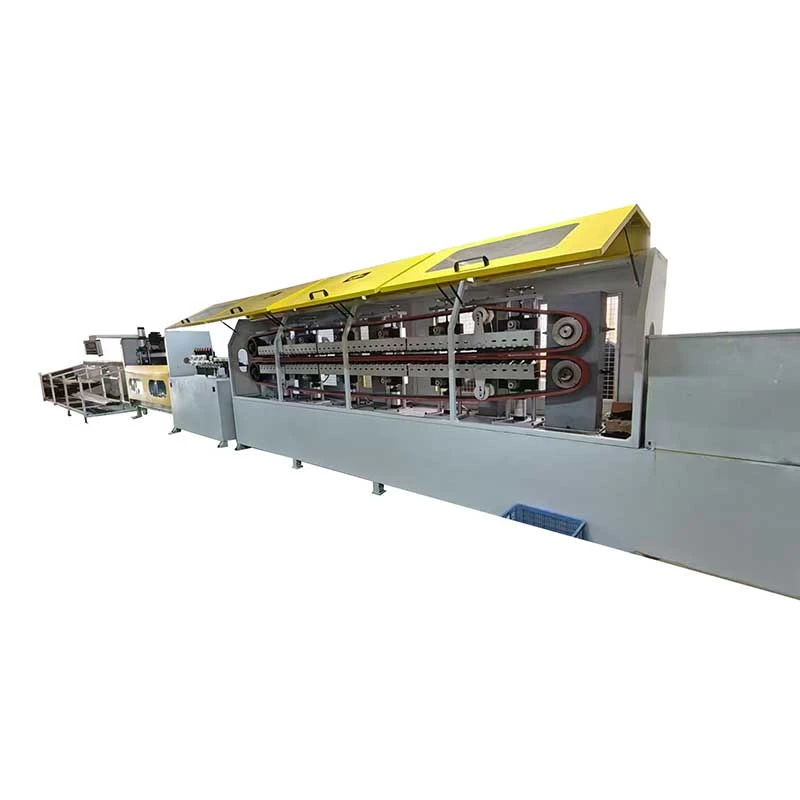
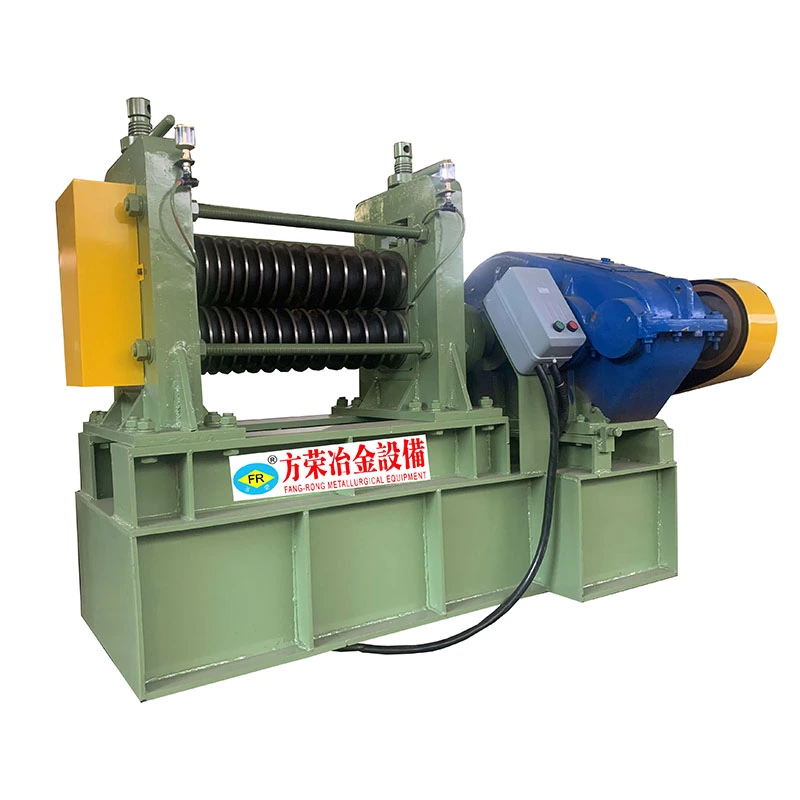
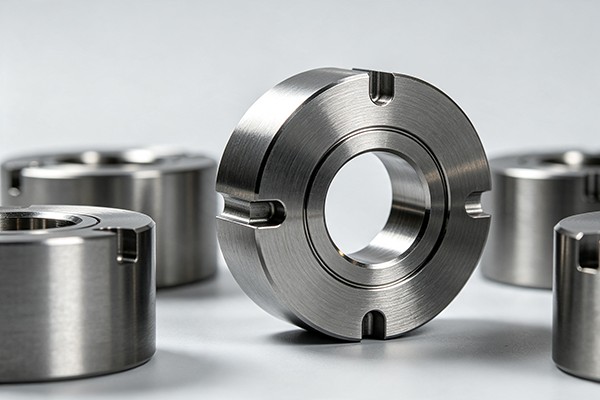
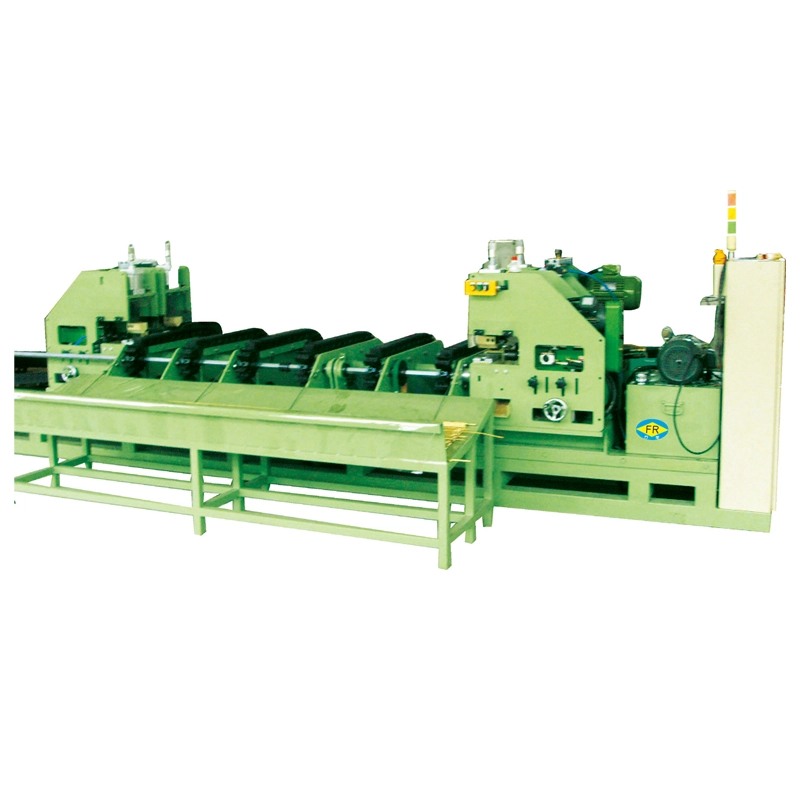
Kami menawarkan rangkaian lengkap peralatan pemrosesan logam presisi, termasuk mesin pelurus, penarikan dingin, penunjuk, chamfering, pemotongan, penggulung benang, dan cetakan gambar, yang disesuaikan untuk material tabung, batangan, dan kawat di berbagai industri.
Produsen Dies Gambar Tepercaya untuk Gambar Kawat dan Tabung Presisi
Cetakan gambar tidak hanya mengurangi bagian tabung, kawat, atau profil. Sudut masuknya, panjang bantalan, material kerja, dan kondisi permukaan menentukan bagaimana logam mengalir melalui cetakan, seberapa besar gesekan yang dihasilkan, dan apa yang tersisa pada permukaan akhir. Persediaan FangRongtungsten karbida dan PCDmenggambar matiuntuk gambar dingin bulat dan tidak bulat, dengan geometri cetakan disesuaikan dengan material, reduksi, dan bagian akhir.
Mulailah Dengan Pengurangan Gambar
Tidak ada geometri cetakan tunggal yang bekerja dengan baik untuk baja, tembaga, aluminium, dan titanium. Bahan dengan kekuatan tinggi mungkin memerlukan sudut kompresi dan panjang bantalan yang berbeda dari logam yang lebih lunak, sementara pengurangan yang besar akan mengubah beban dan gesekan yang dihasilkan di dalam cetakan.
FangRong menyesuaikansudut kompresi dan panjang bantalansesuai dengan bahan dan rasio reduksi. Hal ini penting karena bantalan yang terlalu panjang dapat meningkatkan gesekan dan panas, sedangkan panjang bantalan yang tidak sesuai dapat mempengaruhi stabilitas dimensi dan kualitas permukaan. Oleh karena itu, desain cetakan perlu dipertimbangkan bersama dengan mesin gambar, metode pelumasan, dan pengurangan per lintasan.
Tungsten Carbide atau PCD?
Pilihan antara karbida dan intan terutama merupakan keputusan proses dan bukan pertanyaan sederhana tentang material mana yang lebih keras. Tungsten karbida FangRong dapat mencapai tingkat kekerasan hinggaHRA92dan cocok untuk berbagai aplikasi menggambar logam konvensional. Cetakan PCD memberikan ketahanan aus yang jauh lebih tinggi dan sangat berharga ketika mempertahankan geometri cetakan selama proses produksi yang lama lebih penting daripada biaya perkakas awal.
Untuk produksi bahan abrasif dalam jumlah besar atau aplikasi yang memerlukan dimensi dan permukaan akhir yang sangat stabil, masa pakai PCD yang lebih lama dapat membenarkan penggunaannya. Untuk gambar baja, tembaga atau aluminium yang lebih umum, karbida dapat memberikan keseimbangan yang lebih praktis antara biaya perkakas dan masa pakai.
Putaran Hanya Satu Bagian dari Jangkauan
FangRong memproduksi perkakas untuk bagian standar dan non-standar, termasukprofil bulat, persegi, heksagonal dan khusus. Kisaran perkakas mencakup cetakan dalam, cetakan luar, sumbat tetap, sumbat mengambang, dan alat gambar terkait untuk produksi tabung, kawat, batangan, dan profil.
Untuk menggambar tabung, alat internal sama pentingnya dengan cetakan eksternal. Geometri sumbat mempengaruhi diameter internal dan ketebalan dinding, sedangkan sumbat mengambang dapat digunakan dimana prosesnya memerlukan sumbat untuk menemukan posisi kerjanya melalui gaya tarik. Oleh karena itu, cetakan dan sumbat perlu dirancang sebagai satu set yang serasi, bukan dipilih secara terpisah.
Permukaan Akhir Dimulai Di Dalam Die
Cetakan yang dipoles tidak dapat mengimbangi geometri yang tidak sesuai atau persiapan material yang buruk. FangRong menggunakan penggilingan presisi dan pemesinan EDM untuk menghasilkan permukaan kerja yang diperlukan, dengan kondisi perkakas akhir disesuaikan dengan aplikasi. Persiapan cetakan yang benar, pelumasan dan penyelarasan membantu mengurangi goresan dan tanda yang tidak diinginkan selama menggambar.
Untuk produk yang penampilan permukaannya atau pemrosesan selanjutnya sangat penting, seperti tabung presisi, profil dekoratif, atau komponen yang memerlukan penyelesaian tambahan, pengendalian permukaan cetakan seringkali lebih efektif daripada mencoba memperbaiki cacat setelah menggambar.
Perkakas Dirancang Di Sekitar Mesin
Menggambar cetakan bekerja dalam proses yang lebih besar. Gaya penarikan, dimensi cetakan, metode penunjuk, pelumasan, panduan material, dan pelurusan semuanya mempengaruhi hasil akhir. FangRong mengembangkan dan memasok perkakas di sampingnyaMesin Menggambar DinginDanMesin Pelurus, memungkinkan pemilihan cetakan untuk dipertimbangkan sebagai bagian dari proses produksi yang lengkap.
Dengan pengalaman lebih dari 30 tahun dalam peralatan dan perkakas cold drawing, FangRong dapat mendukung pemilihan die, penyesuaian desain, dan optimalisasi proses untuk baja, tembaga, aluminium, titanium, paduan nikel, dan material sulit menggambar lainnya. Tujuannya bukan sekadar menyediakan cetakan yang sesuai dengan mesin, namun menyediakan perkakas yang sesuai dengan kondisi reduksi, bagian, dan produksi aktual.
Tungsten Steel Dies dan Diamond Dies adalah perkakas presisi untuk tabung gambar dingin, batangan, dan kabel, yang secara langsung memengaruhi keakuratan dimensi, penyelesaian permukaan, dan umur cetakan. FangRong memasok cetakan bulat dan profil khusus dari tungsten karbida dan berlian untuk bagian persegi, persegi panjang, heksagonal, oval, dan lainnya. Tungsten karbida memberikan ketahanan aus yang tinggi dan kemampuan pemolesan yang baik, sedangkan berlian menawarkan kekerasan HV 6000+ dan masa pakai lebih lama untuk gambar presisi tinggi. Dies digunakan untuk pemrosesan baja, baja tahan karat, tembaga, dan aluminium, serta komponen luar angkasa, medis, dan otomotif. FangRong menyediakan desain cetakan, penggilingan ulang, dan dukungan teknis yang didukung oleh 26 tahun pengalaman teknik menggambar dingin.
Sebagai produsen dan pemasok Menggambar Mati di Tiongkok, kami memiliki pabrik sendiri. Jika Anda ingin membeli mesin pengolah logam, silakan hubungi kami.
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami. Kebijakan Privasi


 Whatsapp