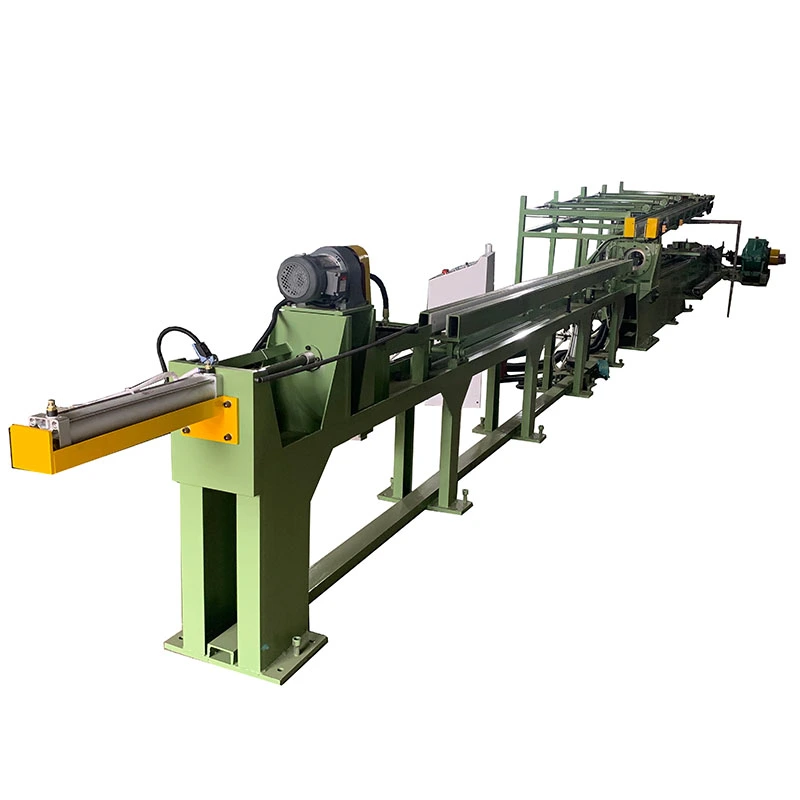
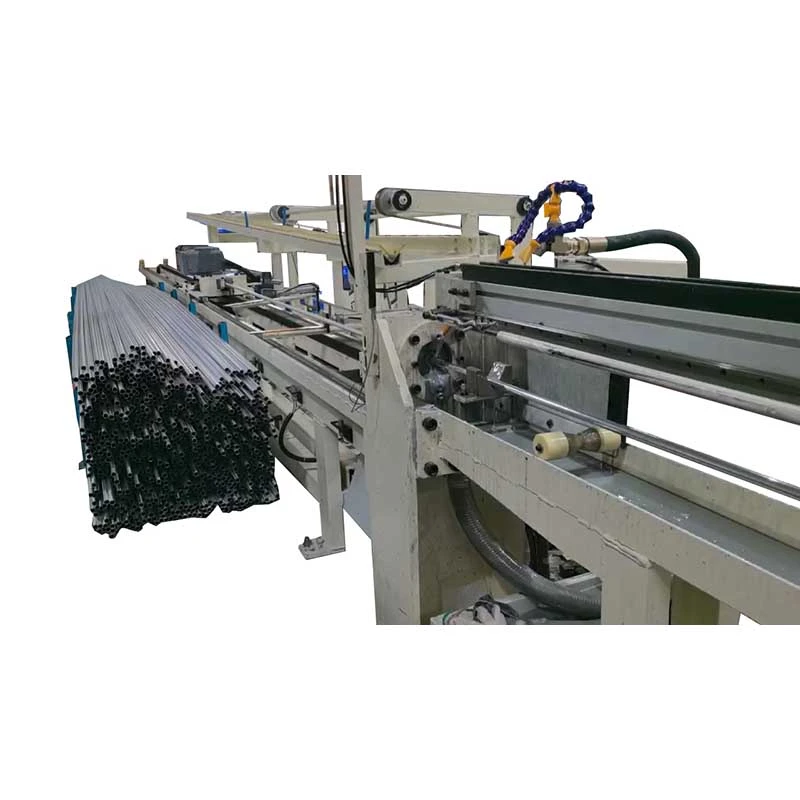
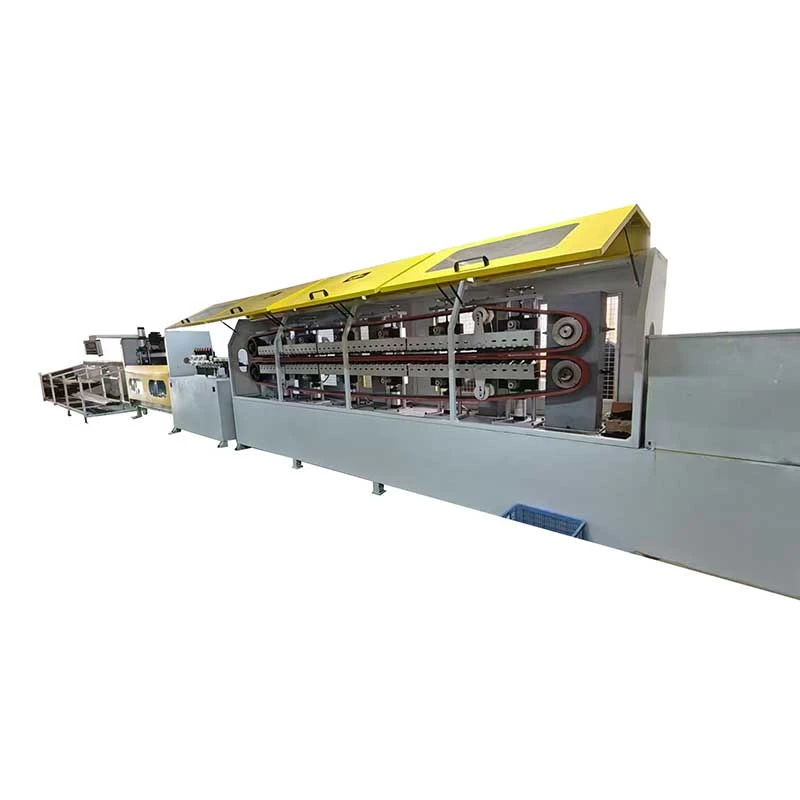
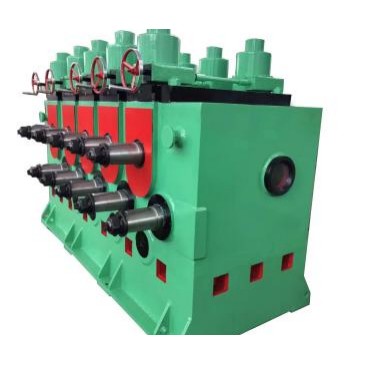
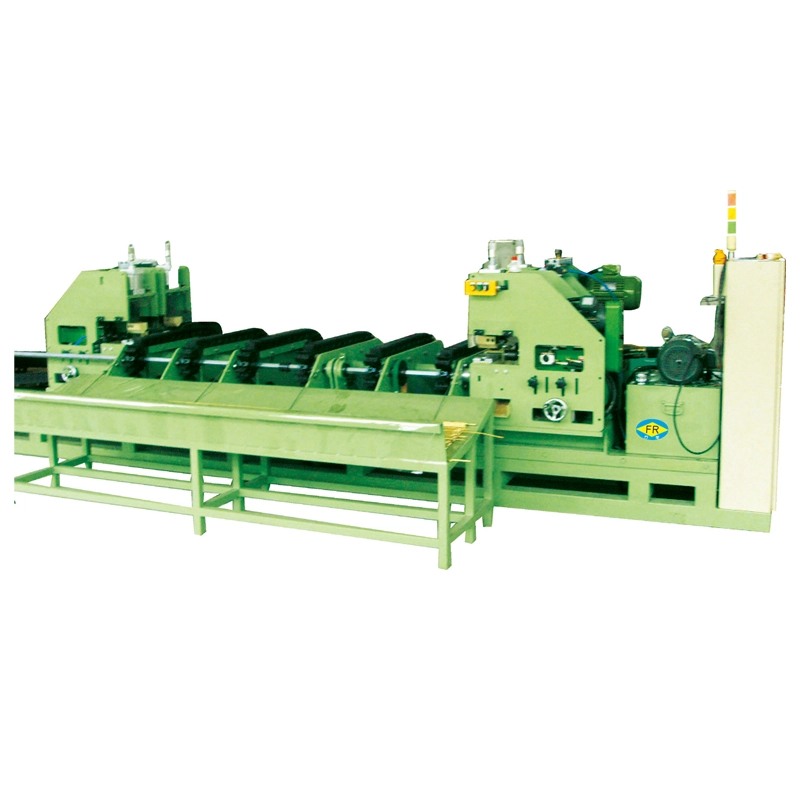
Sebuah tabung atau batangan dapat meninggalkan proses menggambar dengan akurasi dimensi yang baik dan masih gagal memenuhi persyaratan kelurusan akhir. Tegangan sisa, deformasi yang tidak merata, kekerasan material, dan bentuk penampang semuanya dapat menyebabkan pembengkokan atau distorsi setelah gambar.FangRongMesin Pelurusdikonfigurasikan berdasarkan perbedaan ini, mencakup tabung bundar, batangan, bagian berdiameter besar, dan profil tidak beraturan daripada menggunakan satu susunan roller untuk setiap produk.
Tidak Semua Masalah Kelurusan Membutuhkan Mesin yang Sama
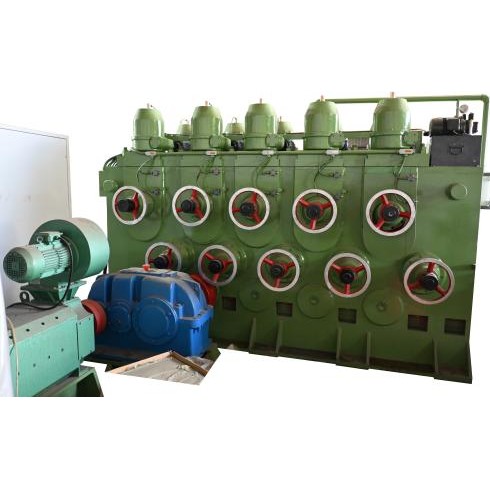
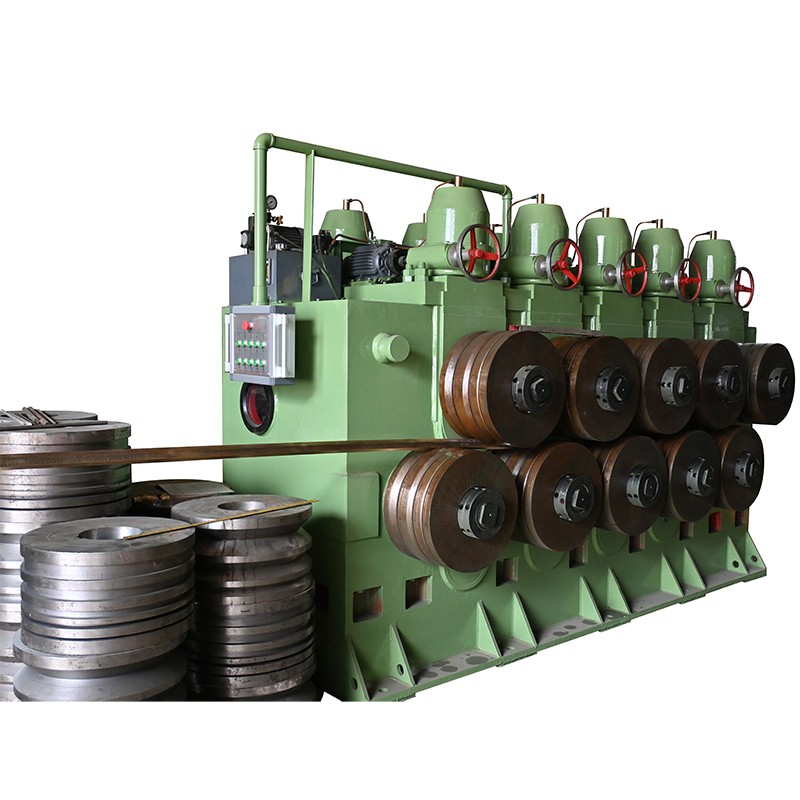
Untuk tabung atau batangan bulat kecil dan menengah, mesin multi-rol horizontal memberikan koreksi berulang sepanjang panjang material. Model horizontal FangRong FR-20 hingga FR-180 mencakup sekitar φ4–φ180mm dan menggunakan 15–17 roller. Mesin multi-rol vertikal memperluas jangkauan dari FR-20 hingga FR-1100 untuk bagian yang jauh lebih besar, dengan diameter tabung hingga φ1100mm dan ketebalan dinding hingga 60mm.
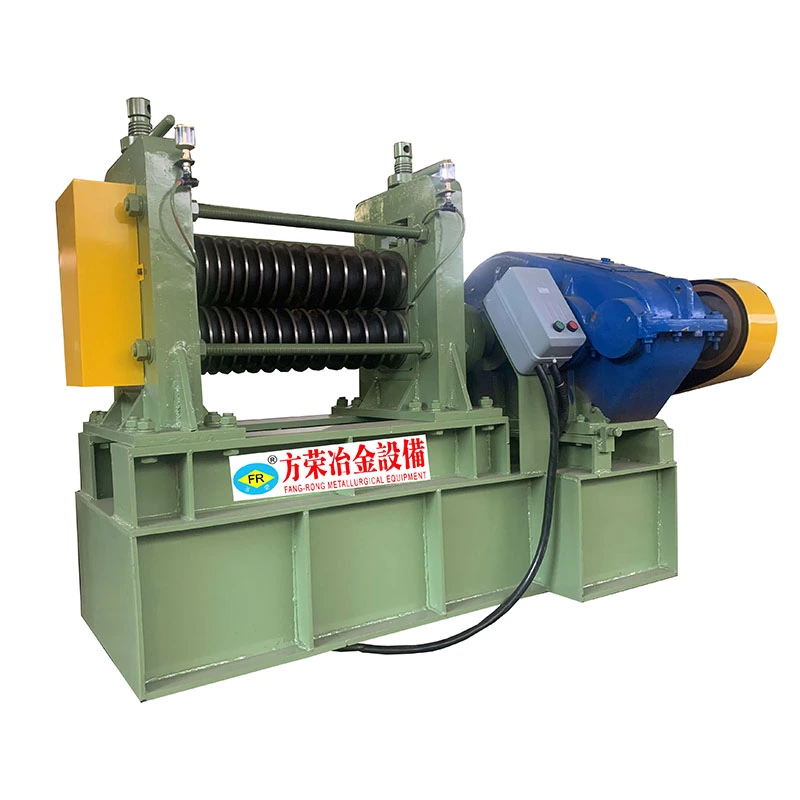
Untuk batangan yang dikupas secara presisi dimana kelurusan dan kondisi permukaan merupakan hal yang penting, makaseri presisi dua rolmenggunakan prinsip koreksi yang berbeda. Model FR-20 hingga FR-160 tersedia dengan diameter roller dari φ180 hingga φ570mm dan dapat mencapai kekasaran permukaan hingga Ra≤0,8μm dalam kondisi proses yang sesuai.
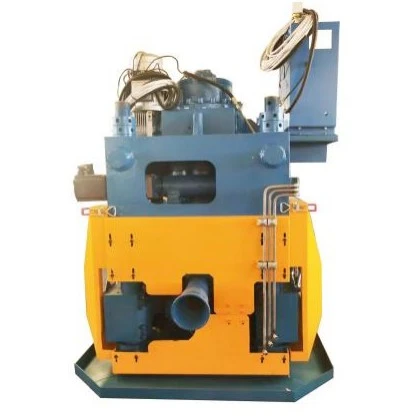
Bagian yang tidak beraturan memerlukan pendekatan lain lagi. Profil heksagonal, persegi, sudut, dan lainnya tidak memberikan respons yang seragam terhadap pelurusan batang bundar konvensional karena sudut dan permukaan datarnya memikul beban kontak yang berbeda. FangRong tidak teraturmesin pelurusdirancang untuk profil hingga S80mm, dengan posisi roller disesuaikan dengan bagian sebenarnya.
Pengaturan Roller Menentukan Apa yang Diperbaiki
Jumlah roller saja tidak menentukan akurasi pelurusan.Diameter roller, jarak roller, sudut kemiringan, posisi kontak, dan reduksi pada setiap titik koreksi semuanya memengaruhi respons material. Mesin FangRong menggunakan roller yang diperkeras dan sudut kemiringan roller yang dapat disesuaikan sekitar 27°–36°, memungkinkan kondisi koreksi disesuaikan untuk material dan ukuran bagian yang berbeda.
Untuk produk berbentuk bulat, prosesnya mungkin menargetkan kelurusan sekaligus mengontrol kebulatan. Konfigurasi presisi FangRong dapat mencapai kelurusan dalam kisaran 0,1–0,3 mm/m dan toleransi kebulatan ≤0,05 mm bila kondisi material, perkakas, dan proses sesuai. Angka-angka ini harus dievaluasi berdasarkan kondisi aktual yang masuk dan memerlukan toleransi akhir, bukan diperlakukan sebagai hasil universal untuk setiap produk.
Dari φ4mm hingga φ1100mm
Kisaran peralatan mencakup pekerjaan presisi bagian kecil dan tabung berat berdiameter besar. Model horizontal beroperasi pada kecepatan kerja hingga 60m/mnt, sedangkan sistem vertikal yang lebih besar menggunakan motor utama hingga 280kW dan motor pengangkat hingga 5,5kW. Penggerak frekuensi variabel memungkinkan kecepatan lari disesuaikan dengan ukuran material, kekerasan, persyaratan koreksi, dan laju produksi hilir.
Kisaran ini berguna ketika sebuah pabrik memproses lebih dari satu jenis produk. Batang presisi kecil dan tabung berdinding tebal tidak boleh dipaksakan pada konfigurasi pelurusan yang sama hanya karena kedua produk secara teknis berbentuk “bulat”. Struktur mesin, dimensi roller, metode pemuatan, dan gaya koreksi harus sesuai dengan bagian sebenarnya.
Dimana Pelurusan Pas di Lini Produksi
Pelurusan sering kali merupakan koreksi dimensi terakhir sebelum pemotongan, chamfering, inspeksi, atau perakitan. Untuk tabung dan batangan yang ditarik, FangRong dapat mengintegrasikan pelurus dengan aMesin PemotongDanMesin Talangsehingga penanganan material di antara operasi ini berkurang.
Hal ini sangat berguna untuk komponen otomotif, suku cadang dirgantara, bagian konstruksi, dan produk lainnya yang kelurusannya diperiksa setelah penarikan, bukan diasumsikan dari operasi pembentukan sebelumnya. FangRong memasok konfigurasi multi-rol horizontal, vertikal, dua rol vertikal, dan profil tidak beraturan, dengan sertifikasi CE dan ISO untuk proyek internasional.


 Whatsapp