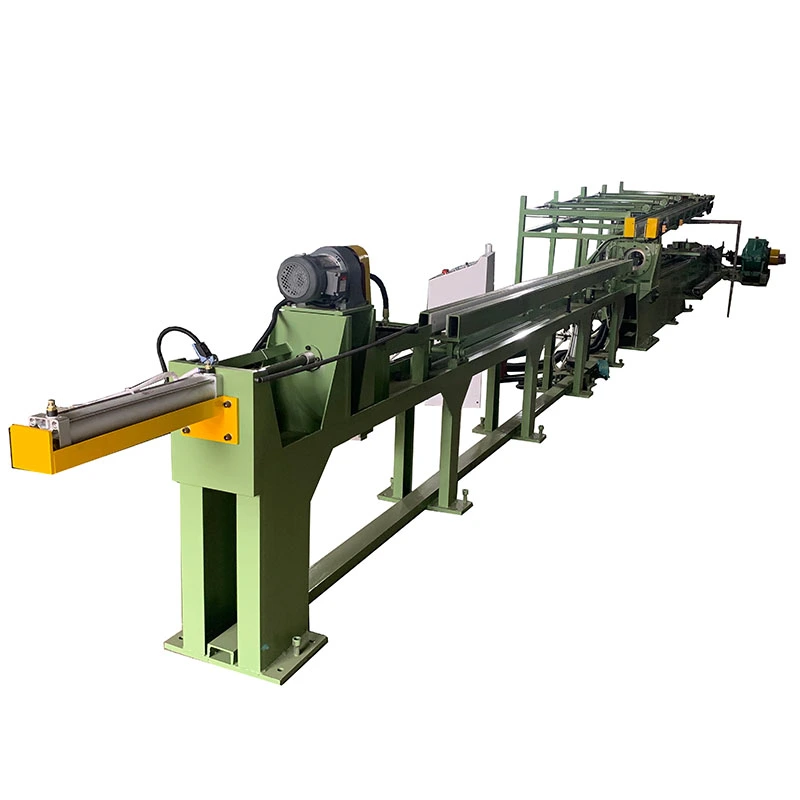
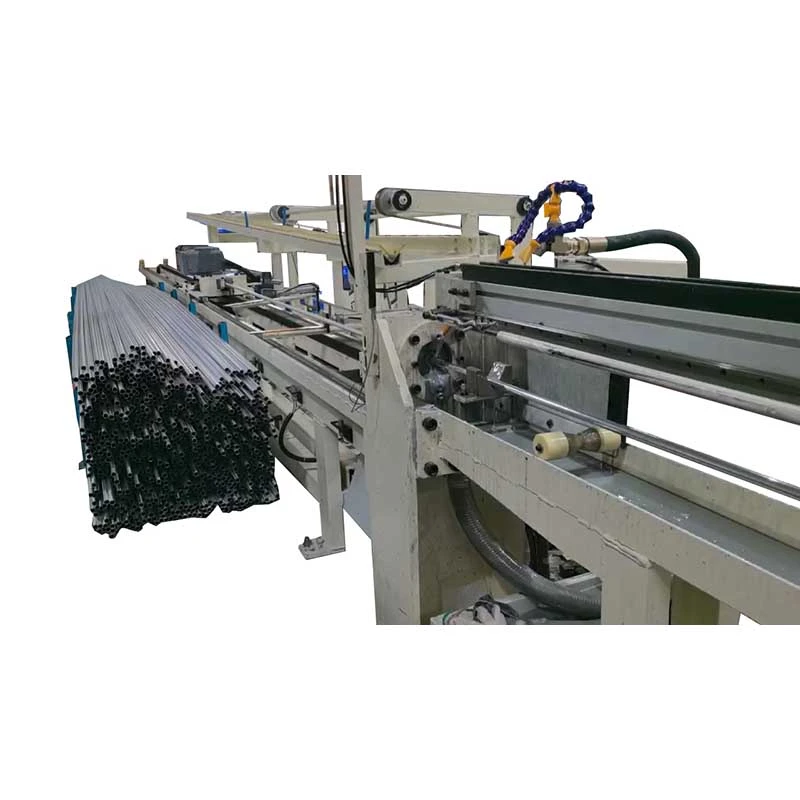
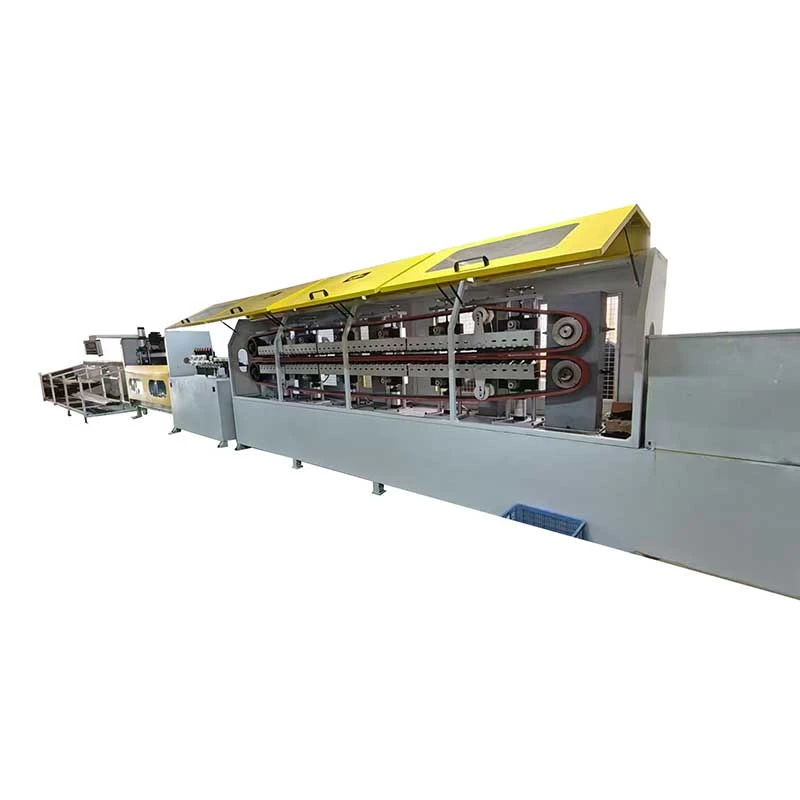
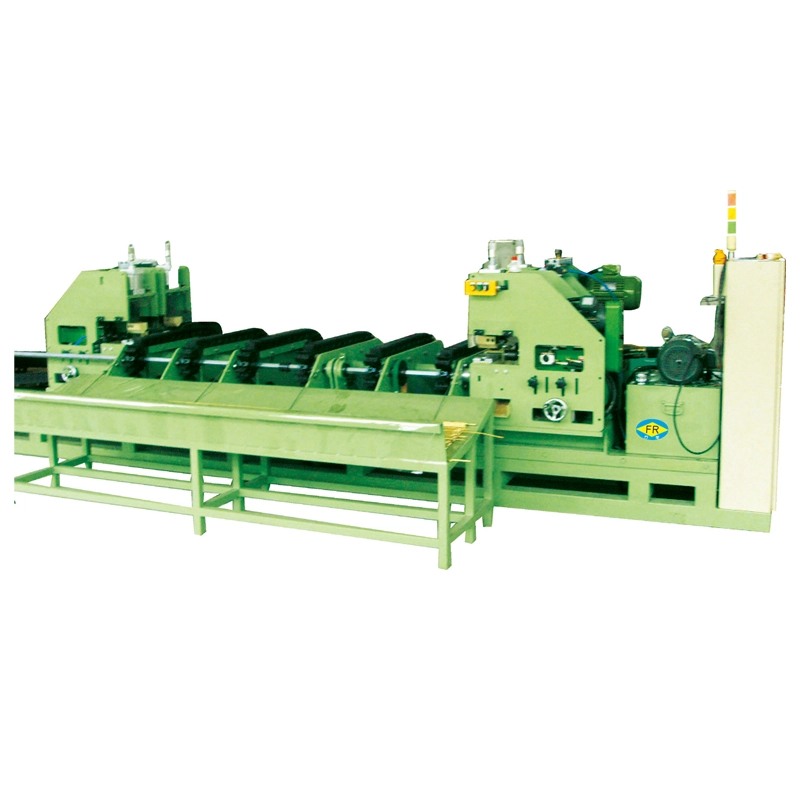
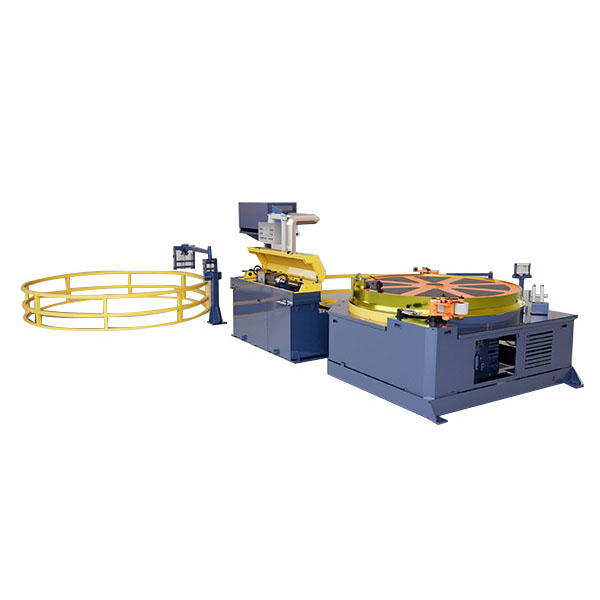
milik FangRongJalur Sepenuhnya Otomatismenggabungkan penunjukan, penarikan dingin, pelurusan, pemotongan, dan chamfer ke dalam satu lini produksi yang terhubung. Alih-alih memindahkan batangan setengah jadi antar mesin yang terpisah, material masuk pada ujung pengumpanan dan melewati proses yang diperlukan secara berurutan. Konfigurasi ini sangat berguna untuk pabrik yang memproduksi batangan atau tabung dengan panjang tetap dalam jumlah besar di mana pemindahan manual dan penempatan berulang kali menjadi hambatan.
Satu Baris, Dari Batangan Mentah hingga Panjang Jadi
Prosesnya dimulai dengan kepala dorong hidrolik yang menyiapkan material untuk menggambar, diikuti oleh unit gambar utama, pelurus multi-rol, geser terbang, dan stasiun chamfering otomatis. Masing-masing tahap memiliki tugas tertentu: kepala dorong memasukkan material melalui cetakan, menggambar mengurangi bagian, meluruskan memperbaiki kelengkungan sisa, pemotongan menentukan panjang akhir, dan chamfering mempersiapkan ujung-ujungnya untuk perakitan atau operasi pemesinan berikutnya.
Menunjuk → Menggambar Dingin → Meluruskan → Memotong → Melubangi
Menjaga agar operasi ini tetap terhubung dapat mengurangipenanganan perantara, penyelarasan manual, dan penyimpanan barang dalam proses. Hal ini menjadi lebih nyata ketika satu produk diproduksi berulang kali dengan spesifikasi yang sama dan operator akan menghabiskan banyak waktu untuk memindahkan dan mengatur ulang material antar mesin.
Keuntungannya bukan hanya berkurangnya jumlah mesin di bengkel. Rute produksi yang terhubung juga dapat mengurangi jumlah penanganan material antar proses dan membuat keseluruhan alur kerja lebih mudah dikelola.
Dibangun di Sekitar Beban Gambar
Rentang Jalur Otomatis:FR-5T hingga FR-200T
Kekuatan Kepala Dorong Hidraulik:10T hingga 300T
Silinder Kepala Dorong:φ63×200mm hingga φ300×300mm
Gambar Utama Tenaga Motor:22kW hingga 400kW
Tenaga Pompa Oli Hidraulik:5,5kW hingga 160kW
Diameter Batang yang Berlaku:sekitar 13–100mm, tergantung konfigurasi
Angka-angka ini bukanlah pilihan yang independen. Diameter awal, tingkat material, pengurangan gambar, ukuran akhir, dan siklus produksi menentukan gaya penarikan yang diperlukan, kapasitas hidrolik, dan tenaga motor. Suatu garis yang dirancang untuk batangan presisi yang lebih kecil, misalnya, tidak memerlukan konfigurasi yang sama seperti garis yang menggambar bagian baja berkekuatan tinggi yang lebih besar.
Oleh karena itu, FangRong membuat garis berdasarkan proses penggambaran sebenarnya daripada memilih setiap modul secara terpisah berdasarkan kapasitas mesin nominal. Hal ini membantu mencocokkan peralatan dengan kebutuhan material dan produksi tanpa menambah kapasitas yang tidak diperlukan.
Sinkronisasi Lebih Penting Daripada Menambahkan Lebih Banyak Otomatisasi
Setelah beberapa mesin terhubung, bagian tersulitnya adalah menjadikannya bekerja sebagai satu proses. Unit penarik, pelurus, pemotong, dan stasiun chamfer tidak dapat beroperasi secara mandiri jika material harus tiba di setiap stasiun pada waktu dan posisi yang tepat.
FangRong menggunakan pusatSistem kontrol Mitsubishi PLCuntuk mengoordinasikan penggerak servo, unit hidrolik, dan penanganan otomatis. Sistem kontrol mengatur urutan pengoperasian antar stasiun, sementara kecepatan dan ketegangan dikoordinasikan untuk mengurangi pemberhentian yang tidak perlu, akumulasi material, dan pergerakan yang tidak sesuai.
Untuk produksi yang sering melibatkan penggantian produk, pengaturan proses tersimpan juga dapat mengurangi jumlah penyesuaian berulang yang diperlukan oleh operator. Hal ini sangat berguna ketika lini yang sama menangani beberapa spesifikasi produksi yang ditetapkan.
Dimana Saluran Sepenuhnya Otomatis Masuk Akal
Jenis jalur ini paling cocok ketika rute produksi berulang dan produk jadi memerlukan beberapa operasi berturut-turut. Aplikasi yang umum termasukporos penggerak otomotif, tabung rangka sepeda, kaki furnitur dan saluran listrik.
Untuk produksi volume rendah dengan berbagai ukuran, jalur yang terintegrasi penuh tidak selalu merupakan pilihan terbaik. Mesin terpisah dapat memberikan fleksibilitas lebih besar ketika produk sering diganti. Jalur otomatis menjadi lebih menarik ketika spesifikasi stabil, output tinggi, dan pengurangan penanganan manual lebih penting daripada fleksibilitas proses maksimum.
Mengapa Memilih FangRong untuk Jalur Lengkap
FangRong tidak hanya memasok mesin individual yang ada di lini. Pengalaman kami mencakup rangkaian lengkapmenunjuk, menggambar, meluruskan, memotong dan chamfering, memungkinkan tata letak peralatan dan logika kontrol dipertimbangkan bersama sejak awal.
Bagi pelanggan, satu proyek Jalur Otomatis Penuh dapat mencakup pemilihan peralatan, tata letak jalur, koordinasi kelistrikan dan hidrolik, pemasangan, commissioning, dan pelatihan operator. Jika persyaratan produksi kemudian berubah, masing-masing stasiun juga dapat dievaluasi sebagai bagian dari proses yang ada daripada diperlakukan sebagai peralatan yang tidak terkait.
Dengan lebih dari 30 tahun pengalaman dalam peralatan dan pabrik pembentukan logam di Guangdong, FangRong berfokus pada pembuatan gambar dan garis penyelesaian sesuai kebutuhan material, dimensi, keluaran, dan hilir pelanggan.
Tujuannya jelas:lebih sedikit penanganan antar proses dan rute yang lebih konsisten dari material masuk hingga komponen jadi.


 Whatsapp