Whatsapp
Kami menawarkan rangkaian lengkap peralatan pemrosesan logam presisi, termasuk mesin pelurus, penarikan dingin, penunjuk, chamfering, pemotongan, penggulung benang, dan cetakan gambar, yang disesuaikan untuk material tabung, batangan, dan kawat di berbagai industri.
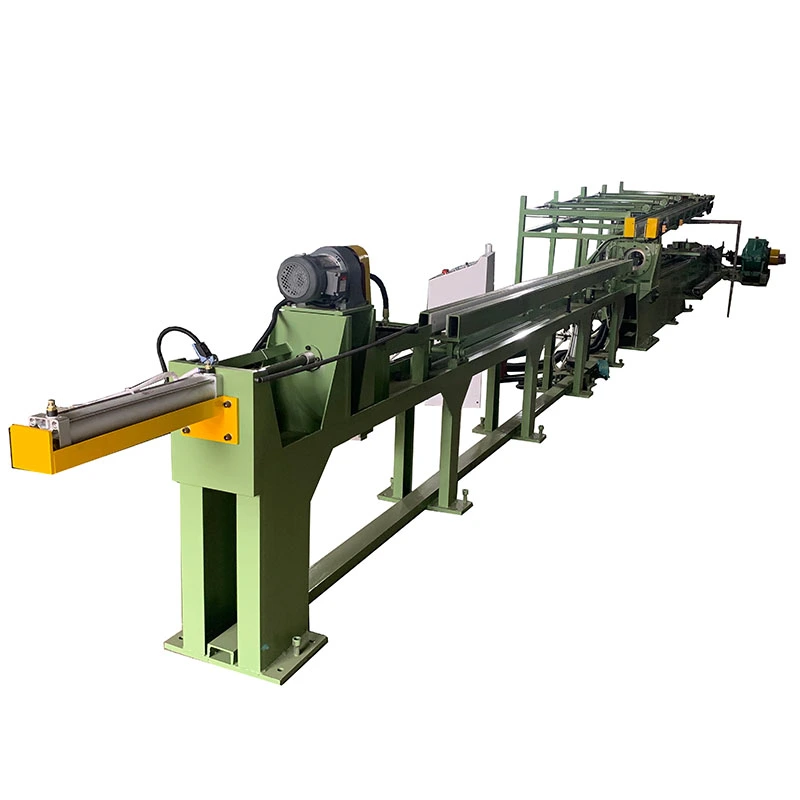
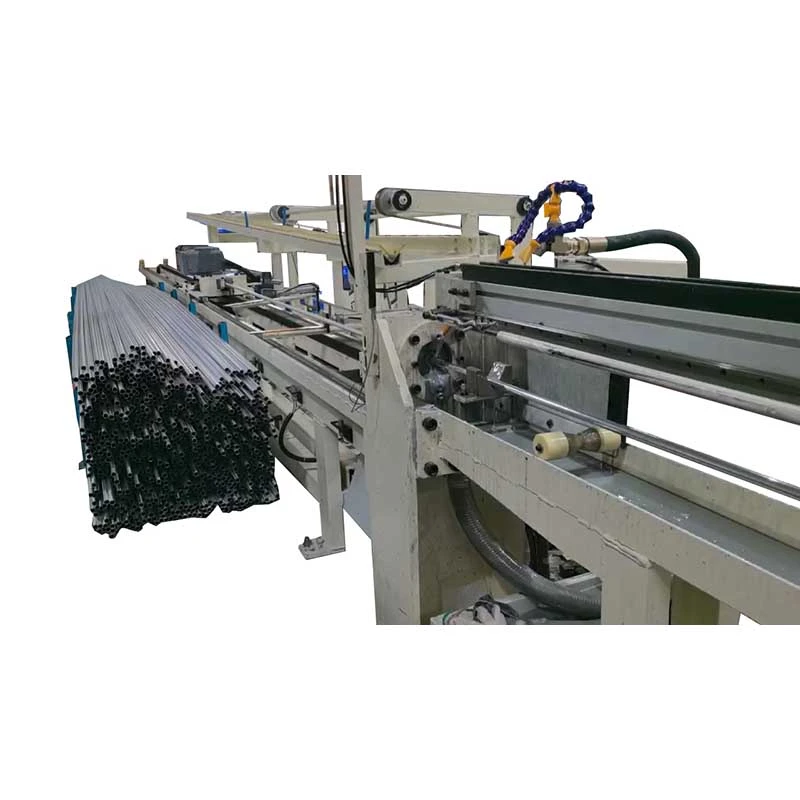
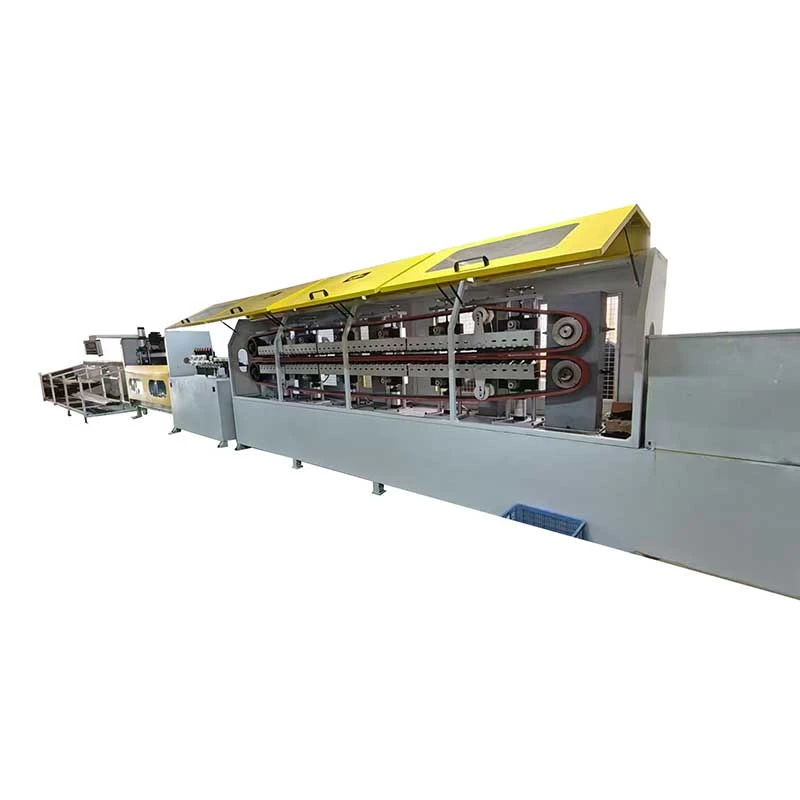
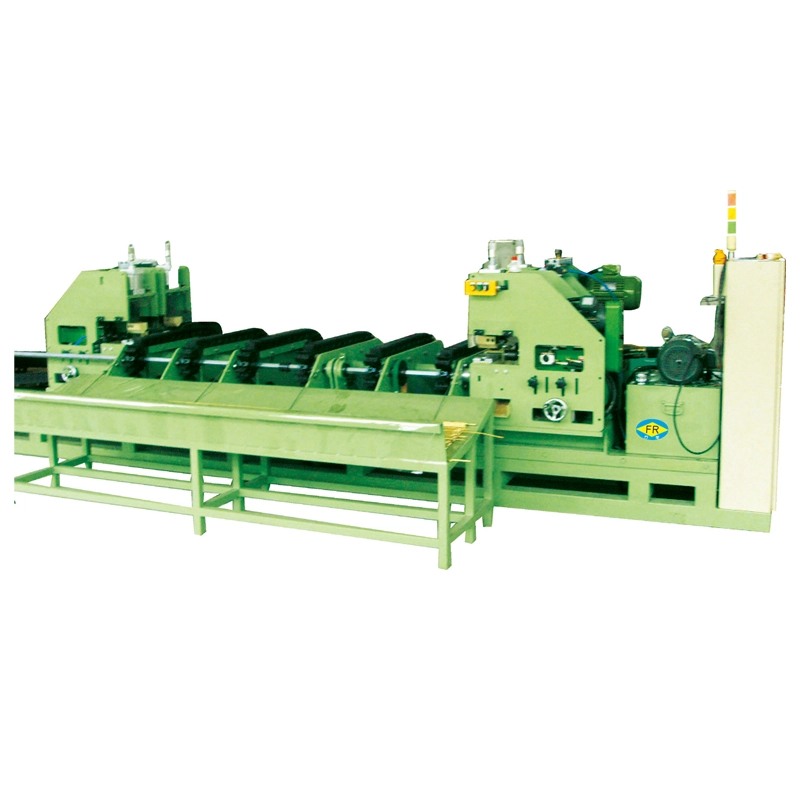
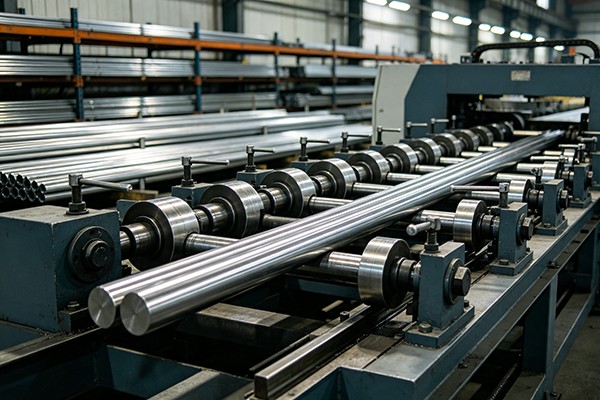
ItuGambar Penunjuk Otomatis Meluruskan Garis Pemotongan dan Chamferingmengintegrasikan penunjukan, penarikan dingin, pelurusan, pemotongan, dan chamfering ke dalam satu proses otomatis. Dengan kekuatan kepala dorong hidrolik sebesar10–300 tondan kapasitas menggambar5–200 ton, ia memproses batangan bulat padat dariØ13–100mm. Pemindahan otomatis mengurangi tenaga kerja, penanganan kerusakan, dan pembuangan limbah, sementara kontrol PLC terpusat mendukung produksi dan ketertelusuran yang konsisten. Cocok untukbaja karbon, baja paduan, baja tahan karat, tembaga, dan batangan aluminiumdigunakan dalam pengencang, poros otomotif, roller bantalan, dan komponen presisi.
ItuGambar Penunjuk Otomatis Meluruskan Garis Pemotongan dan Chamferingadalah sistem finishing batangan lengkap untuk pabrikan yang perlu mengubah batangan bulat menjadi batangan jadi yang ditarik, diluruskan, dipotong memanjang, dan dilubangi dengan penanganan manual yang minimal. Ini menggabungkanpenunjuk, gambar dingin, pelurusan, pemotongan dengan panjang tetap, dan chamfer ujungdalam satu lini produksi alih-alih memindahkan batangan di antara lima mesin independen.
Konfigurasi ini sangat berguna ketika kualitas permukaan, dimensi berulang, dan ketertelusuran produksi penting. Memindahkan batang panjang secara manual antar mesin yang berbeda dapat menimbulkan goresan, penyok, kesalahan orientasi, dan pengaturan yang tidak konsisten. Sistem transfer terintegrasi menjaga jalur proses terkendali dari stok mentah hingga produk jadi.
FangRong membangun lini produk di sekitar mesin cold drawing push-draw seri FR, dengan kapasitas penarikan dari5 hingga 200 tondan kapasitas kepala dorong hidrolik dari10 hingga 300 ton. Konfigurasi standar mencakup batang bundar padat dariØ13 hingga Ø100 mm. Tergantung pada material dan rasio reduksi, jalur ini dapat dikonfigurasi untuk baja karbon, baja paduan, baja tahan karat, tembaga, aluminium, dan paduan khusus tertentu.
Jalur lima stasiun tidak secara otomatis lebih baik dari lima mesin individual. Keuntungan utama muncul ketika batangan yang sama harus berulang kali melewati beberapa operasi penyelesaian pada volume produksi sedang atau tinggi.
Misalnya, aprodusen pengikat yang memproduksi batang tarik untuk pos dinginmungkin memerlukan diameter, kelurusan, dan panjang potongan yang konsisten sebelum material memasuki proses pos. Dalam situasi ini, menggabungkan penarikan, pelurusan, dan pemotongan mengurangi bongkar muat berulang dan menjaga referensi produksi tetap konsisten.
Untuk bengkel kerja yang memproses banyak ukuran batangan yang tidak terkait dalam jumlah kecil, mesin terpisah dapat memberikan lebih banyak fleksibilitas. Jalur terintegrasi menjadi lebih menarik ketikadiameter batang, tingkat material, dan panjang akhir sering diulangdan biaya transfer manual menjadi signifikan.
1. Menunjuk:Kepala batang direduksi menjadi profil meruncing sehingga dapat masuk ke dalam cetakan gambar. Metode penunjuk yang diperlukan bergantung pada diameter awal, kekuatan material, dan pengurangan gambar. Penunjukan sangat penting terutama untuk batangan keras atau berdiameter besar yang ujung depannya harus masuk ke dalam cetakan dengan andal.
Aplikasi pelanggan:Saat memproses batang baja paduan untuk penarikan dingin berikutnya, geometri kepala yang konsisten membantu mencegah kegagalan pemasukan cetakan dan mengurangi kebutuhan operator untuk berulang kali memperbaiki batang sebelum menggambar.
2. Gambar dingin dorong-tarik:Kepala dorong hidrolik membantu batang melewati cetakan selama tahap masuk awal. Setelah bahan yang cukup telah melewati cetakan, kereta gambar menjepit ujung yang tereduksi dan menyelesaikan langkah menggambar. Susunan ini berguna untuk batangan yang lebih besar atau material berkekuatan lebih tinggi dimana ketahanan awal die-entry cukup besar.
Parameter yang penting:Tonase penarikan tidak boleh dipilih hanya dari diameter batang saja. Kekuatan material, reduksi per lintasan, geometri cetakan, pelumasan, dan diameter target semuanya mempengaruhi gaya tarik yang diperlukan. Mesin yang lebih besar belum tentu merupakan pilihan yang lebih baik jika kebutuhan gaya sebenarnya jauh lebih rendah.
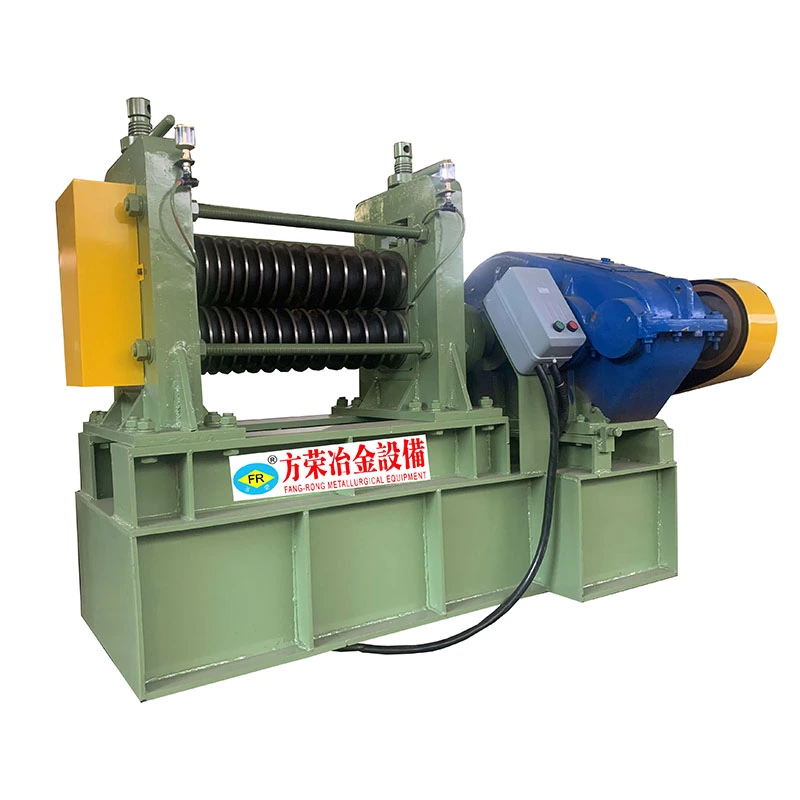
3. Pelurusan sejajar:Setelah menggambar, batang langsung menuju ke bagian pelurusan. Konfigurasi multi-gulungan atau dua-gulungan dapat dipilih berdasarkan diameter, bahan, dan kelurusan yang diperlukan. Target yang umum ditentukan adalah≤0,3 mm/m, tergantung pada material, kondisi masuk dan persyaratan proses akhir.
Aplikasi pelanggan:Untuk poros gerak linier dan stok komponen presisi, kelurusan lebih penting daripada sekadar mencapai diameter target. Proses pelurusan sejajar yang terkontrol dapat mengurangi jumlah koreksi sekunder yang diperlukan sebelum pemesinan.
4. Pemotongan dengan panjang tetap:PLC mengontrol posisi pemotongan sesuai dengan panjang akhir yang diprogram. Pemotongan gergaji atau geser dapat dipilih berdasarkan bahan, diameter, kondisi akhir yang dibutuhkan, dan kecepatan produksi.
Parameter yang penting:Jika batangan disuplai langsung ke permesinan CNC atau cold heading, toleransi pemotongan dan kondisi akhir dapat mempengaruhi pengaturan hilir. Untuk persiapan stok kasar, toleransi pemotongan yang sangat ketat dapat menambah biaya tanpa memberikan manfaat produksi yang praktis.
5. Akhiri chamfer:Ujung batang yang sudah jadi dilubangi untuk menghilangkan ujung yang tajam dan menyiapkan material untuk penanganan, perakitan, atau pemesinan selanjutnya. Talang internal, eksternal, atau gabungan dapat dikonfigurasi sesuai dengan gambar pelanggan.
Aplikasi pelanggan:Dalam produksi poros dan pengikat, talang yang terkontrol dapat meningkatkan pengumpanan komponen dan mengurangi risiko masalah terkait duri selama perakitan atau pemesinan berikutnya.
Aliran material lengkap:Batang mentah → pemuatan otomatis → penunjuk → gambar → pelurusan → pemotongan dengan panjang tetap → chamfering → penumpukan otomatis.
Terlalu banyak transfer manual:Ketika lima operasi dipisahkan, batangan harus dibongkar berulang kali, disejajarkan, dan diisi ulang. Pemindahan otomatis mengurangi penanganan antar stasiun dan sangat berguna untuk batangan panjang atau permukaan akhir yang mudah tergores.
Kelurusan hilir yang tidak stabil:Menggambar saja tidak menjamin kelurusan akhir yang dibutuhkan oleh proses pemesinan atau perakitan. Pelurus in-line menyediakan tahap koreksi khusus segera setelah menggambar.
Panjang akhir yang tidak konsisten:Pengukuran dan pemotongan manual dapat menciptakan variasi antar batch. Penentuan posisi panjang yang dikontrol PLC memberi operator referensi produksi yang dapat diulang.
Catatan produksi terpisah:Dengan mesin independen, material dapat ditransfer antar pesanan produksi atau operator yang berbeda. Kontrol terpusat memungkinkan parameter menggambar, meluruskan, memotong, dan chamfer dikelola sebagai satu resep produksi.
Masukan tenaga kerja yang tinggi:Jalur terintegrasi dirancang untuk satu operator yang mengawasi siklus produksi daripada memerlukan operator khusus di setiap stasiun. Jumlah staf sebenarnya bergantung pada persyaratan pemuatan, pengemasan, dan otomatisasi pabrik.
Produksi lima proses terintegrasi:Penunjukan, penarikan, pelurusan, pemotongan dan chamfer dihubungkan ke dalam satu rute proses. Ini sangat berguna untuk produksi berulang dimana urutan yang sama digunakan secara terus menerus.
Konfigurasi push-draw:Kepala dorong hidraulik membantu mengatasi hambatan awal masuknya cetakan sebelum kereta gambar utama mengambil alih. Hal ini menjadi lebih penting seiring dengan meningkatnya diameter batang, kekuatan material, atau pengurangan tarikan.
Rentang batang Ø13–Ø100 mm:Model FR yang tersedia mencakup rentang diameter yang berbeda. Pemilihan model harus didasarkan pada diameter awal dan gaya tarik aktual, bukan sekadar memilih kisaran diameter terbesar yang tersedia.
Pelurusan sejajar:Pelurus dipilih berdasarkan diameter batang, kekuatan luluh material, kondisi gambar dan kelurusan yang dibutuhkan. Untuk persiapan stok secara umum, spesifikasi kelurusan ekstrim mungkin tidak diperlukan; untuk poros dan komponen presisi, hal ini dapat secara langsung mempengaruhi tingkat kelonggaran dan penolakan pemesinan.
Pemotongan otomatis:Pengaturan panjang yang dikontrol PLC mengurangi pengukuran manual yang berulang. Solusi gergaji dan geser dapat dievaluasi berdasarkan bahan batangan, diameter, kecepatan produksi, dan kualitas potongan yang diperlukan.
Talang otomatis:Dimensi talang dapat ditentukan sesuai dengan persyaratan pemesinan atau perakitan hilir. Unit chamfering harus berukuran sama dengan stasiun pemotongan dan tidak diperlakukan sebagai aksesori independen.
PLC dan HMI terpusat:Sistem kontrol mengoordinasikan waktu stasiun, pemindahan, siklus penarikan, panjang pemotongan, dan interlock keselamatan. Operasi berbasis resep berguna ketika pabrik yang sama memproses beberapa spesifikasi batang standar.
Spesifikasi seri FR berikut mengacu pada stasiun gambar inti. Sistem penunjuk, pelurusan, pemotongan, chamfering, dan transfer dirancang sesuai dengan kebutuhan produk jadi.
| Model / Parameter | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Tonase Kepala Dorong Hidraulik (ton) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Diameter Silinder × Langkah (mm) | φ63×200 | φ80×200 | φ100×200 | φ125×200 | φ150×300 | φ160×700 | φ180×300 | φ200×300 | φ220×300 | φ250×300 | φ280×300 | φ300×300 |
| Daya Pompa Minyak (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Kisaran Bahan Batangan (mm) | 13–20 | 15–30 | 15–50 | 20–50 | 25–55 | 30–60 | 30–65 | 35–70 | 35–75 | 40–80 | 45–90 | 50–100 |
| Daya Motor Utama (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Penting:Tonase kepala dorong hidrolik tidak sama dengan kapasitas penarikan. Model akhir harus dipilih dari gaya tarik yang dihitung untuk material sebenarnya, diameter awal, diameter akhir, rasio reduksi dan kondisi pelumasan.
Panjang gambar standar kira-kira10 m; konfigurasi pukulan yang lebih panjang atau khusus dapat direkayasa. Semua model dalam tabel ini ditujukan untuk batang bundar padat.
Untuk batang baja karbon berdiameter kecil:Model FR yang lebih kecil biasanya cukup bila reduksi dan kekuatan material menghasilkan gaya tarik yang relatif rendah. Ukuran sistem hidraulik yang terlalu besar meningkatkan investasi dan kebutuhan daya tanpa serta merta meningkatkan kualitas produk.
Untuk baja tahan karat:Kekuatan penarik dan pengerasan kerja menjadi lebih penting. Bahan cetakan, metode pelumasan, pengurangan per lintasan dan kecepatan penarikan harus dievaluasi bersama dengan tonase mesin.
Untuk batang baja paduan besar:Kapasitas dorong hidraulik dan kekakuan struktural menjadi penting karena pemasukan cetakan awal memerlukan gaya yang besar. Pemilihan model harus didasarkan pada perhitungan gaya teknik, bukan hanya diameter saja.
Untuk poros presisi:Mesin gambar hanyalah salah satu bagian dari rantai toleransi. Kemampuan pelurusan, toleransi panjang potong, dimensi talang, dan kondisi material semuanya harus ditentukan sebelum pemesanan.
Untuk produksi volume tinggi:Pemuatan, pemindahan, dan penumpukan otomatis menjadi lebih penting daripada sekadar meningkatkan kecepatan menggambar. Target produksi riil harus dievaluasi sebagai batangan jadi per jam, termasuk waktu pemindahan dan pemotongan.
Garis Pemotongan dan Chamfering Pelurusan Gambar Penunjuk Otomatis dapat menyiapkan batang tarik untuk baut, stud, pin, dan komponen cold-heading lainnya di mana konsistensi diameter, kelurusan, dan panjang potongan yang terkontrol mempengaruhi proses pembentukan hilir.
Skenario produksi umum:Produsen pengikat yang menjalankan kualitas baja karbon atau baja paduan berulang dapat menggunakan penunjuk dan penarikan otomatis yang diikuti dengan pelurusan dan pemotongan sejajar, sehingga mengurangi penanganan berulang sebelum batangan memasuki persiapan cold-heading.
Aplikasinya meliputi stok poros, komponen kemudi, batang piston, komponen terkait katup, dan produk batang presisi lainnya.
Skenario produksi umum:Untuk produsen poros yang memasok jalur pemesinan CNC, kontrol potong-ke-panjang otomatis dapat mengurangi pengukuran manual sebelum pemesinan, sementara pelurusan membantu menjaga kelonggaran pemesinan lebih konsisten.
Untuk roller bantalan, poros pemandu, dan produk serupa, kelurusan dan konsistensi dimensi seringkali lebih penting daripada sekadar mencapai kecepatan penarikan maksimum.
Skenario produksi umum:Produsen komponen bantalan dapat mengonfigurasi garis di sekitar diameter yang dapat diulang dan spesifikasi panjang akhir, sehingga memungkinkan penarikan, pelurusan, dan pemotongan dilakukan tanpa memindahkan batang ke mesin yang terpisah di antara operasi.
Titanium, berbahan dasar nikel, dan paduan khusus lainnya memerlukan perhatian lebih pada gaya penarikan, pengerasan kerja, perkakas, pelumasan, dan perlindungan permukaan. Aplikasi ini harus dievaluasi menggunakan kualitas material aktual dan jadwal reduksi sebelum pemilihan alat berat.
Skenario produksi umum:Ketika batangan paduan yang mahal harus menjaga integritas permukaan melalui beberapa tahap penyelesaian, transfer otomatis mengurangi titik kontak yang tidak perlu dan memungkinkan parameter proses tetap terikat pada pesanan produksi yang sama.
Baja berkecepatan tinggi dan batang baja perkakas memerlukan gaya penarikan yang tinggi dan pengendalian deformasi yang cermat. Stasiun pemotongan dan chamfering yang terintegrasi berguna ketika blanko yang sudah jadi disuplai langsung ke operasi pemesinan.
Skenario produksi umum:Prosesor baja perkakas yang menghasilkan panjang blanko berulang dapat menghilangkan operasi deburring pasca pemotongan yang terpisah ketika talang yang diperlukan dimasukkan ke dalam saluran.
Tembaga dan aluminium memiliki persyaratan deformasi dan permukaan yang berbeda dari baja. Oleh karena itu, geometri cetakan, pelumasan, dan tekanan pelurusan harus dikonfigurasi untuk paduan tertentu, bukan disalin dari pengaturan batang baja.
Skenario produksi umum:Untuk stok konektor atau batang konduktif, mempertahankan diameter dan kondisi permukaan yang ditentukan mungkin lebih penting daripada gaya tarik maksimum, sehingga saluran dapat dikonfigurasi berdasarkan kontrol dimensi dan perpindahan yang lembut.
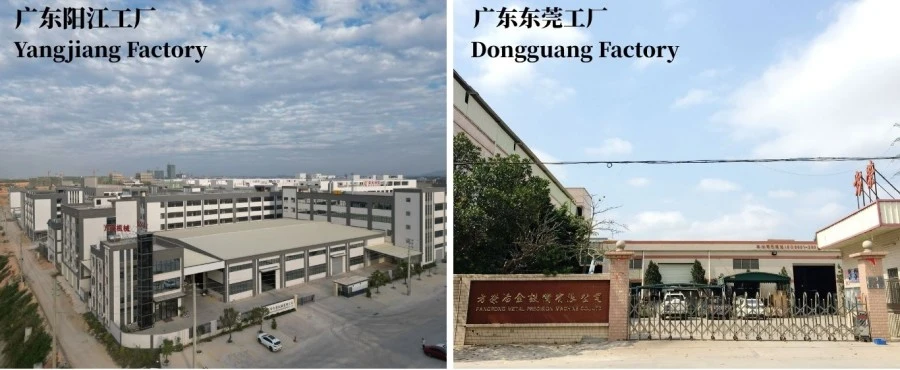
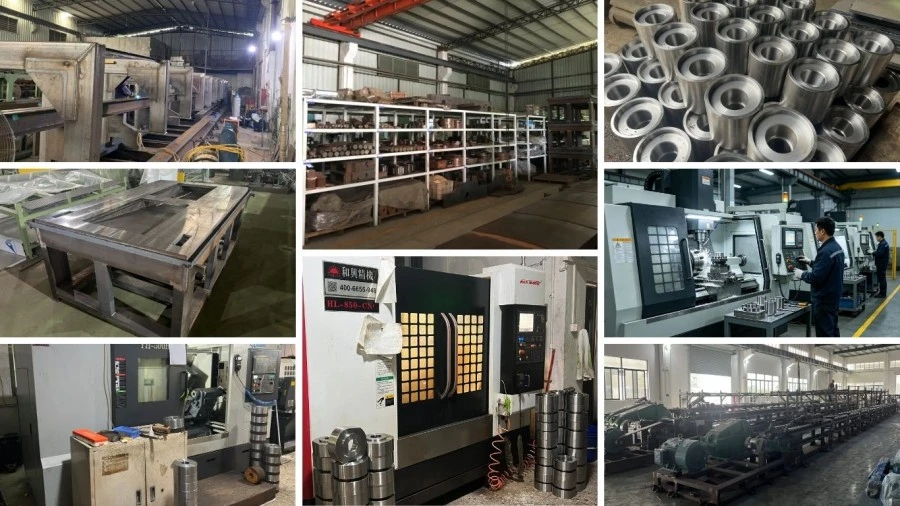
Dongguan Fangrong Metalurgi Peralatan Co, Ltd.mengoperasikan basis manufaktur utamanya di Dongguan, sementaraYangjiang Fangrong Machinery Co., Ltd.memberikan tambahan kapasitas produksi. Fasilitas ini memproduksi peralatan menggambar dingin, pelurus, dan pembentukan logam terkait.
Sebelum produksi, Garis Pemotongan dan Chamfering Gambar Penunjuk Otomatis ditentukan dari pelanggantingkat material, diameter awal, diameter akhir, panjang akhir, rasio reduksi, persyaratan kelurusan, toleransi pemotongan, geometri talang dan keluaran target. Informasi ini menentukan tonase alat berat, susunan cetakan, jenis pelurus, dan tata letak otomasi.
Manufaktur dan inspeksi:Komponen hidraulik, rakitan silinder, bagian struktural, penahan cetakan, gulungan pelurus, dan mekanisme transfer dikerjakan dan dirakit sebelum seluruh lini diintegrasikan. Sirkuit hidraulik telah diuji tekanannya, sedangkan keselarasan mekanis dan fungsi kelistrikan diperiksa sebelum pengiriman.
Pengujian penerimaan pabrik:Garis lengkap dapat diuji dengan sampel batangan yang disediakan pelanggan bila tersedia. Poin penerimaan praktis harus mencakup kinerja gambar, keandalan transfer, kelurusan, panjang akhir, dimensi talang, interlock pengaman, dan stabilitas siklus otomatis—bukan sekadar apakah mesin dapat berjalan tanpa beban.
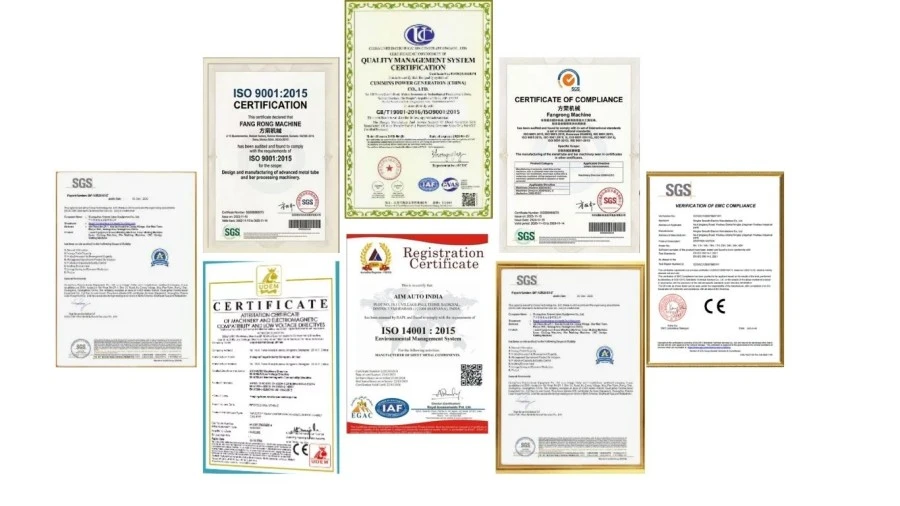
ISO 9001:2015:Sistem manajemen mutu yang mencakup proses desain, manufaktur, dan layanan perusahaan. Nomor Sertifikat UQ231211R1.
CE:Peralatan FR standar disediakan untuk persyaratan permesinan Eropa yang berlaku. Untuk proyek UE, konfigurasi mesin akhir dan Deklarasi Kesesuaian harus diperiksa berdasarkan undang-undang yang berlaku dan standar yang selaras untuk peralatan yang dipasok.
Keamanan mesin:Fungsi keselamatan seperti penghentian darurat, pelindung, dan interlock digabungkan sesuai dengan konfigurasi akhir alat berat. Standar keselamatan EN/ISO yang berlaku harus dikonfirmasi dalam dokumentasi teknis yang disertakan dengan mesin.
Inspeksi SGS:Inspeksi pihak ketiga dapat diatur bila diwajibkan oleh kontrak pembelian atau spesifikasi proyek.
Paten:FangRong menyatakan bahwa mereka memegang paten model penemuan dan utilitas yang mencakup komponen dan mekanisme yang digunakan dalam peralatan pembentuk logamnya.
MOQ: 1 lini produksi lengkap.Garis Pemotongan dan Chamfering Pelurusan Gambar Penunjuk Otomatis dirancang dan diproduksi sesuai dengan spesifikasi batang pelanggan, sehingga satu set cukup untuk menyelesaikan proyek.
Kutipan berdasarkan kuantitas:Untuk pembelian proyek, kutipan dapat disusun berdasarkan1 set, 2–3 set, dan 4+ set. Harga satuan aktual untuk setiap tingkat kuantitas harus dikonfirmasi dalam penawaran komersial karena tingkat konfigurasi, perkakas, dan otomatisasi dapat mengubah biaya peralatan secara signifikan.
Istilah FOB: FOB Pelabuhan Shenzhen, Cinadapat digunakan untuk kutipan ekspor bila berlaku. Pelabuhan akhir, spesifikasi pengepakan, transportasi darat dan biaya ekspor harus dinyatakan secara eksplisit pada faktur proforma dan kontrak penjualan.
Waktu tunggu pesanan standar:sekitar60–90 hariuntuk konfigurasi standar seperti FR-5T hingga FR-60T, tergantung pada konfirmasi teknis akhir dan jadwal produksi.
Pesanan standar tugas berat:sekitar90–150 hariuntuk FR-80T dan konfigurasi yang lebih besar, bergantung pada ukuran alat berat, otomatisasi, dan persyaratan pengujian.
Pesanan mendesak:Jadwal produksi yang dipercepat dapat diminta sebelum konfirmasi pesanan. Ituwaktu tunggu yang dipercepat bersifat spesifik proyekdan harus dikonfirmasi setelah memeriksa ketersediaan komponen, kapasitas pabrik dan jadwal FAT yang diperlukan. Pesanan mendesak tidak boleh dikutip dengan asumsi tanggal pengiriman sebelum barang-barang ini dikonfirmasi.
Jalur ini dipersiapkan untuk pengiriman ekspor dengan peralatan yang dikemas sesuai dengan dimensi pengangkutan. Kotak kayu, pelindung kelembapan, dan pelindung korosi digunakan jika diperlukan oleh konfigurasi alat berat dan rute pengiriman. Dimensi pengepakan akhir dan rencana pemuatan kontainer dikonfirmasi setelah tata letak jalur diselesaikan.
Ya. Konsep standar menghubungkan kelima operasi melalui transfer otomatis dan kontrol PLC terpusat. Namun, pemuatan batangan mentah, pelepasan bundel yang sudah jadi, dan pengisian kembali material mungkin masih memerlukan keterlibatan operator tergantung pada sistem pemuatan dan penumpukan yang dipilih.
Jangan memilih mesin hanya dari diameter batang saja. Gaya penarikan yang diperlukan bergantung pada tingkat material, diameter awal, diameter akhir, reduksi per lintasan, sudut cetakan, pelumasan, dan kecepatan penarikan. Berikan parameter ini ke FangRong untuk perhitungan gaya sebelum memilih model FR.
Kepala dorong dan stasiun penunjuk menjalankan fungsi yang berbeda. Kepala dorong memberikan gaya aksial untuk membantu masuknya cetakan, sementara penunjuk mengurangi ujung batang menjadi geometri yang dapat memasuki cetakan. Kebutuhan akan metode penunjuk tertentu bergantung pada diameter batang awal, material dan konfigurasi cetakan. Oleh karena itu, potongan yang menunjuk harus dievaluasi secara terpisah daripada berasumsi bahwa operasi push-draw menghilangkannya.
Target standar yang dinyatakan untuk pelurus in-line adalah≤0,3 mm/m. Kelurusan aktual yang dapat dicapai bergantung pada material batang, diameter, kondisi masuk, kondisi gambar, dan konfigurasi pelurus. Untuk poros kritis atau aplikasi presisi, metode penerimaan dan panjang pengukuran harus disepakati sebelum produksi.
Ya, tergantung pada konfirmasi teknis. Bahan-bahan ini biasanya memerlukan gaya penarikan yang lebih besar dan lebih banyak perhatian pada pengerasan kerja, pelumasan, pemilihan cetakan, dan pengurangan per lintasan. Nilai material harus diberikan sebelum mesin diukur.
Ya, dalam rentang pengoperasian yang dirancang. Perubahan diameter biasanya memerlukan perubahan perkakas dan pengaturan yang sesuai, sedangkan panjang akhir dapat diprogram melalui PLC dalam batas pemotongan dan penanganan mesin. Jika banyak diameter dicampur dalam produksi harian, waktu penggantian perkakas harus dimasukkan dalam perhitungan kapasitas produksi.
Akurasi pemotongan tergantung pada metode pemotongan, diameter batang, material, sistem pengukuran, dan toleransi yang diperlukan. Toleransi panjang akhir harus ditentukan pada perjanjian teknis daripada mengandalkan pernyataan umum seperti "presisi tinggi".
Ya. Arah transfer, tinggi pemuatan, penumpukan batangan jadi, persiapan stok hulu, dan antarmuka pemesinan hilir dapat dipertimbangkan selama rekayasa tata letak. Menyediakan tata letak garis dan arah aliran material yang ada pada tahap penawaran membantu menghindari modifikasi yang mahal setelah pemasangan.
Menyediakantingkat material, diameter awal, diameter akhir, panjang batang, panjang akhir, kelurusan yang diperlukan, ukuran talang, keluaran tahunan atau per jam, peralatan hulu yang ada, catu daya, dan tingkat otomatisasi pilihan. Contoh gambar atau gambar produk jadi berguna untuk menentukan stasiun pemotongan dan chamfering.
Ruang lingkup umumnya mencakup stasiun penunjuk, mesin gambar dorong, unit daya hidrolik, kereta gambar, pelurus in-line, unit pemotongan otomatis, unit chamfering, mekanisme transfer dan sistem kontrol PLC/HMI. Dies dan perkakas khusus harus dicantumkan secara terpisah dalam penawaran sehingga pembeli dapat dengan jelas mengidentifikasi biaya proyek secara keseluruhan.
MOQ adalah1 lini produksi lengkap. Kutipan berdasarkan kuantitas dapat disiapkan1 set, 2–3 set, dan 4+ set. Harga sebenarnya pada setiap tingkat kuantitas bergantung pada konfigurasi akhir mesin dan perkakas.
Konfigurasi standar umumnya memerlukan60–90 hari. Proyek FR-80T dan di atasnya yang lebih besar biasanya memerlukannya90–150 hari. Untuk proyek yang mendesak, percepatan jadwal dapat dievaluasi sebelum penandatanganan kontrak berdasarkan ketersediaan komponen dan kapasitas pabrik saat ini.
Ya.FOB Pelabuhan Shenzhen, Cinadapat dikutip bila berlaku. Kutipan harus dengan jelas menyatakan pelabuhan FOB, cakupan pengepakan, tanggung jawab transportasi darat, dan biaya apa pun yang dikecualikan sehingga pembeli dapat membandingkan penawaran dengan dasar yang sama.
Garansi standarnya adalah12 bulan sejak commissioning. Pengawasan instalasi, commissioning, pelatihan operator, dukungan suku cadang, dan pemecahan masalah jarak jauh dapat disertakan sesuai kontrak. Metode respons yang tepat dan cakupan suku cadang harus dinyatakan dalam perjanjian penjualan.
Ya. Pengujian dengan material yang dipasok pelanggan direkomendasikan untuk proyek yang melibatkan paduan yang sulit, persyaratan kelurusan yang ketat, atau geometri talang khusus. Hal ini memungkinkan gaya menggambar, perkakas, pengaturan pelurusan, pemotongan dan permukaan akhir dievaluasi sebelum pengiriman.
Pembeli harus memeriksa lebih dari sekedar pergerakan mesin. FAT praktis harus mencakupgaya tarik dan stabilitas siklus, perpindahan batang, reduksi dimensi, kelurusan, panjang akhir, dimensi talang, kebocoran hidraulik, fungsi kelistrikan, dan interlock pengaman. Untuk produk kritis, sampel jadi harus diukur berdasarkan spesifikasi penerimaan yang disepakati.
Fondasi yang dibutuhkan tergantung pada panjang garis, berat mesin, gaya tarik dan kondisi lokasi. FangRong dapat memberikan gambar pondasi dan baut jangkar setelah tata letak peralatan akhir dikonfirmasi. Fondasi sipil harus diselesaikan sesuai dengan gambar yang disetujui sebelum pemasangan.
Ya. Area kustomisasi yang umum mencakup rentang diameter batang, langkah menggambar, dudukan cetakan, konfigurasi pelurus, metode pemotongan, geometri talang, sistem transfer, pemuatan dan penumpukan, komunikasi PLC, dan penanganan batangan jadi. Kustomisasi harus diselesaikan dari proses produksi sebenarnya daripada menambahkan fungsi yang tidak digunakan.
Rekayasa drawbench sejak tahun 1998:FangRong telah berfokus pada gambar dingin dan peralatan pembentukan logam terkait selama lebih dari dua dekade. Perusahaan menyatakan bahwa peralatannya telah dipasok ke pelanggan di lebih dari 70 negara.
Rekayasa proses terpadu:Proyek ini tidak terbatas pada penyediaan drawbench. Gaya tarik, susunan cetakan, pelurusan, pemotongan, chamfering, dan pemindahan material perlu bekerja sama; hal ini sangat penting ketika pelanggan menginginkan satu batangan yang sudah jadi dapat melewati semua operasi tanpa penyimpanan perantara.
Dua fasilitas manufaktur:Fasilitas produksi Dongguan dan Yangjiang menyediakan kapasitas produksi tambahan untuk proyek-proyek besar atau banyak mesin.
Pengujian berbasis aplikasi:Jika memungkinkan, pengujian dengan material batangan pelanggan yang sebenarnya memberikan bukti yang lebih berguna daripada demonstrasi mesin tanpa muatan. Hal ini terutama berlaku untuk baja tahan karat, baja paduan berkekuatan tinggi, dan aplikasi dengan toleransi ketat.
Dukungan teknik setelah pengiriman:Pengawasan instalasi, commissioning, pelatihan operator, dukungan suku cadang, dan pemecahan masalah jarak jauh dapat disertakan sesuai dengan ruang lingkup proyek.
Untuk pemilihan dan penawaran mesin yang akurat, kirimkan tingkat material, diameter awal, diameter akhir, panjang akhir, kelurusan yang diperlukan, dimensi talang, dan keluaran target. Parameter ini cukup bagi tim teknik untuk menentukan model FR yang sesuai dan konfigurasi jalur terintegrasi.
Alamat
NO.163, Jalan Shatong, Kawasan Industri Shabu ke-2, Kota Dalang, Kota Dongguan, Guangdong, Cina
Telp
Surel