Whatsapp
Kami menawarkan rangkaian lengkap peralatan pemrosesan logam presisi, termasuk mesin pelurus, penarikan dingin, penunjuk, chamfering, pemotongan, penggulung benang, dan cetakan gambar, yang disesuaikan untuk material tabung, batangan, dan kawat di berbagai industri.
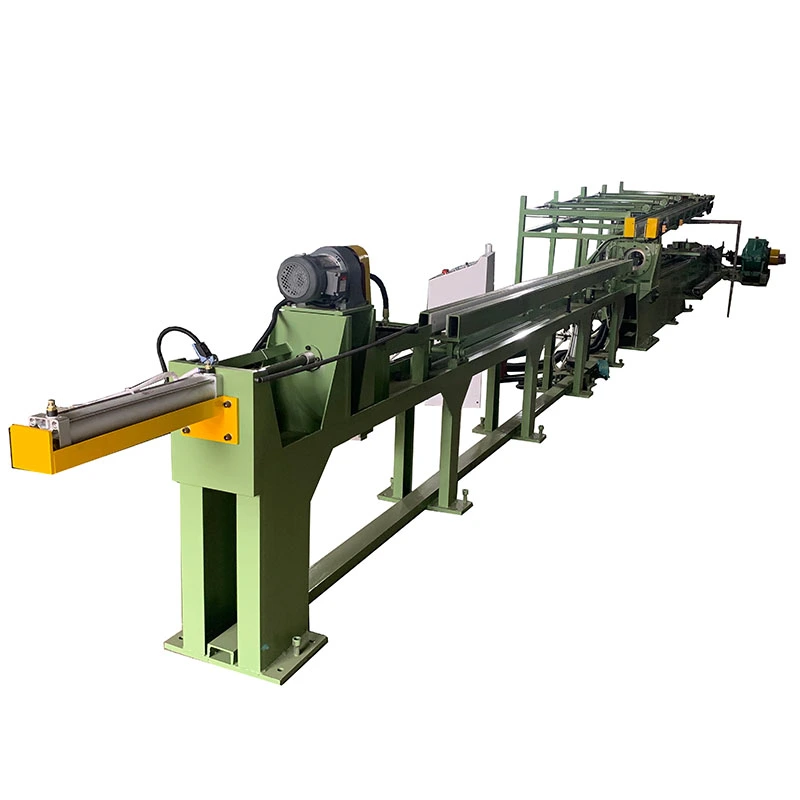
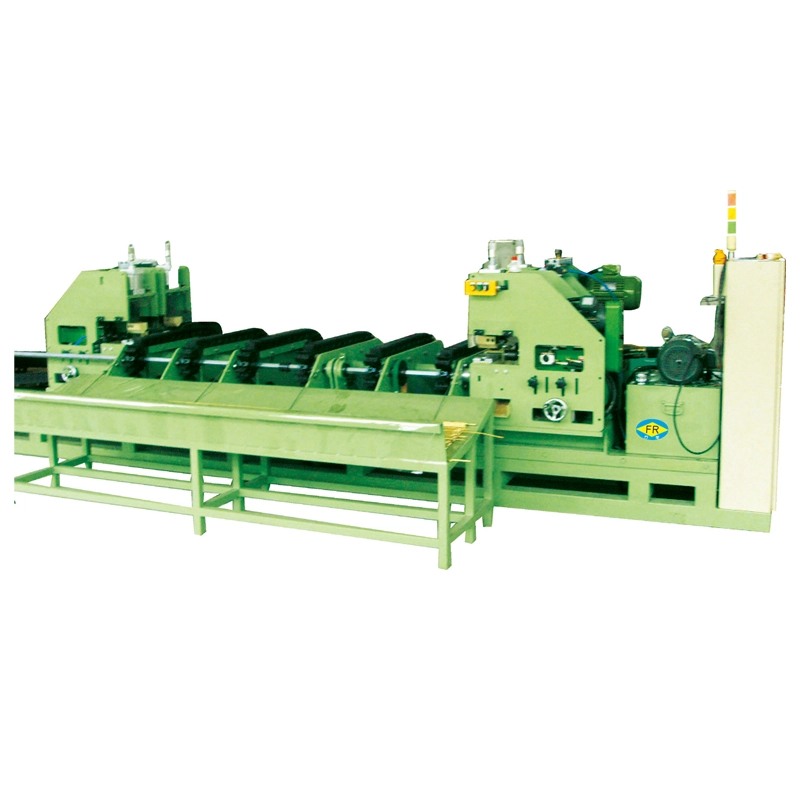
ItuMesin Drawing Rolling Empat Roldirancang untuk menggambar dinginrel pemandu, penggeser, dan bagian baja berbentuk khusus. Dengan menarik kekuatan300–750 kNdan mempercepat hingga13 m/mnt, memproses S55C, 20CrMo, dan baja serupa dengan kekuatan tarik hingga 900 MPa. Itupenggerak rantai ganda, kereta penjepit pneumatik, dudukan cetakan yang dapat disesuaikan, dan rangka C yang kaku memastikan gambar dan kelurusan yang stabil≤1mm/m. Kontrol layar sentuh PLC mendukung penyesuaian kecepatan yang tepat. Cocok untukmesin konstruksi, peralatan otomasi, dan bagian baja presisi.
ItuMesin Drawing Bergulir Empat Roladalah drawbench dingin berpenggerak rantai yang dirancang untuk menggambar presisi bagian baja berbentuk khusus, termasuk rel pemandu, penggeser, profil asimetris, dan bagian tidak bulat lainnya. Benda kerja telah diarahkan sebelumnya ke ujung depan dan ditarik melalui cetakan gambar presisi atau cetakan bergulir, mengurangi luas penampang sambil mengontrol profil akhir, dimensi, dan kelurusan.
Berbeda dengan mesin drawing batang konvensional yang digunakan terutama untuk produk berbentuk bulat, mesin ini dikonfigurasikan untuk profil yang mengutamakan keselarasan cetakan, stabilitas tarikan, dan kelurusan hasil akhir. Penahan cetakan berbentuk bola memungkinkan sudut cetakan disesuaikan selama pengaturan, memberikan sarana tambahan untuk mengoreksi kelurusan bagian yang digambar.
Kisaran standar mencakup model FR-30, FR-45, dan FR-65 dengan gaya tarik terukur masing-masing 300 kN, 450 kN, dan 650 kN. FR-65 menggunakan penggerak rantai ganda untuk aplikasi beban lebih tinggi, sedangkan FR-30 dan FR-45 menggunakan konfigurasi rantai tunggal.
Alat berat ini menggabungkan gaya tarik terkendali, panduan cetakan presisi, dan penanganan material otomatis dalam satu siklus gambar.
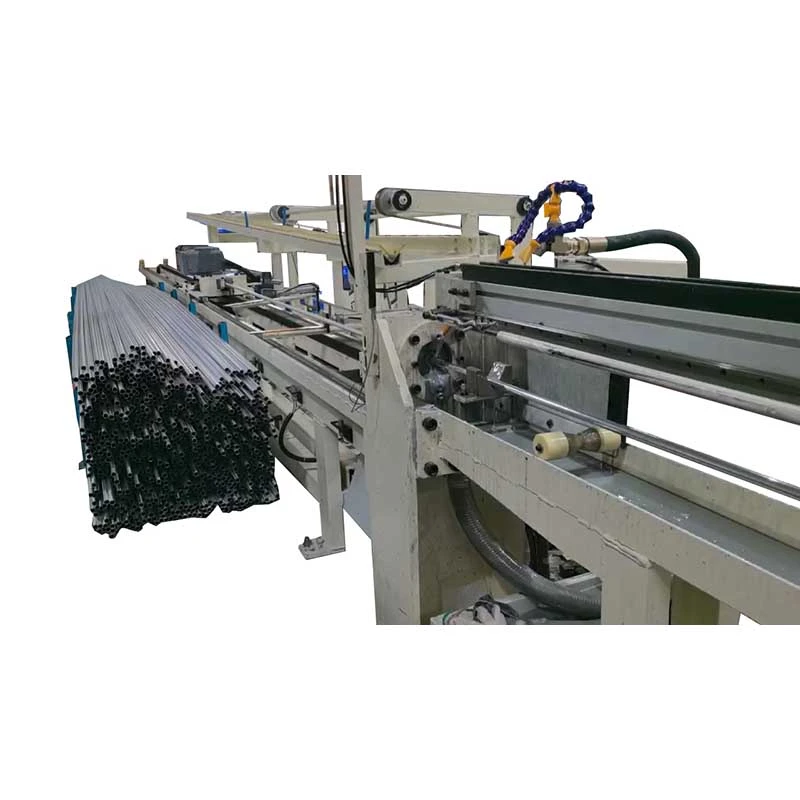
1. Pemuatan material— Batang baja atau bagian berbentuk khusus seperti S55C dan 20CrMo dimuat ke meja penumpukan, biasanya dengan derek di atas kepala. Benda kerja kemudian dipindahkan ke meja roller umpan dan diposisikan untuk menggambar.
2. Persiapan benda kerja dan pemasukan cetakan— Ujung depan benda kerja sudah runcing sehingga dapat melewati bukaan cetakan. Cetakan dipasang pada selongsong cetakan berbentuk bola. Lubangnya yang meruncing, biasanya sekitar 6°, memungkinkan dudukan cetakan disesuaikan untuk mengontrol arah gambar.
3. Menggambar— Kereta mencengkeram ujung runcing menggunakan mekanisme penjepit pneumatik tipe baji. Penggerak utama, yang terdiri dari motor DC, kotak roda gigi, dan sistem rantai tugas berat, menarik kereta di sepanjang rel pemandu yang dikerjakan dengan mesin presisi.
4. Bongkar terkendali— Setelah gerakan menggambar selesai, rahang media melepaskan benda kerja. Bagian yang sudah selesai dipindahkan ke perangkat penerima yang dilengkapi dengan rol nilon untuk mengurangi kerusakan kontak. Mekanisme transfer lateral kemudian memindahkan produk menjauh dari garis gambar.
5. Pengangkutan kembali— Kereta gambar kembali ke posisi awalnya, sehingga benda kerja berikutnya dapat memasuki siklus produksi.
Dimensi longgar setelah pemrosesan panas— Bagian canai panas dan ekstrusi dapat memiliki variasi dimensi sehingga tidak cocok untuk perakitan presisi. Gambar dingin mengurangi penampang melalui bukaan cetakan yang terkontrol dan memberikan dimensi akhir yang lebih konsisten.
Variasi kelurusan— Rel pemandu yang panjang dan profil asimetris sensitif terhadap pembengkokan selama operasi produksi dan penanganan sebelumnya. Penahan cetakan berbentuk bola yang dapat disesuaikan memungkinkan operator mengkompensasi penyimpangan arah gambar selama pengaturan.
Kondisi permukaan setelah pembentukan panas— Menggambar dapat memperbaiki kondisi permukaan benda kerja yang dipersiapkan dengan baik dengan membawa material ke dalam kontak terkendali dengan cetakan. Namun, gambar dingin tidak secara otomatis menghilangkan semua cacat permukaan, sehingga kerak, lubang, jahitan, atau retakan yang parah harus diatasi sebelum gambar dibuat.
Beban tarikan tinggi pada profil panjang— Bagian baja dengan bentuk khusus memerlukan gaya penarikan yang besar, terutama bila bekerja dengan paduan berkekuatan lebih tinggi atau reduksi yang lebih besar. Seri FR memberikan kapasitas gaya yang berbeda, dengan FR-65 menggunakan penggerak rantai ganda untuk aplikasi tugas berat.
Menangani kerusakan setelah menggambar— Bagian presisi panjang dapat tergores atau penyok selama pembongkaran jika jatuh langsung ke permukaan logam. Rol nilon dan sistem transfer lateral digunakan untuk mengurangi benturan dan kontak permukaan selama penanganan produk.
FR-30, FR-45, dan FR-65 mencakup persyaratan gaya tarik yang berbeda. Pemilihan model harus didasarkan pada kekuatan material, penampang awal dan akhir, pengurangan per lintasan, dan keluaran produksi yang dibutuhkan, bukan tonase saja.
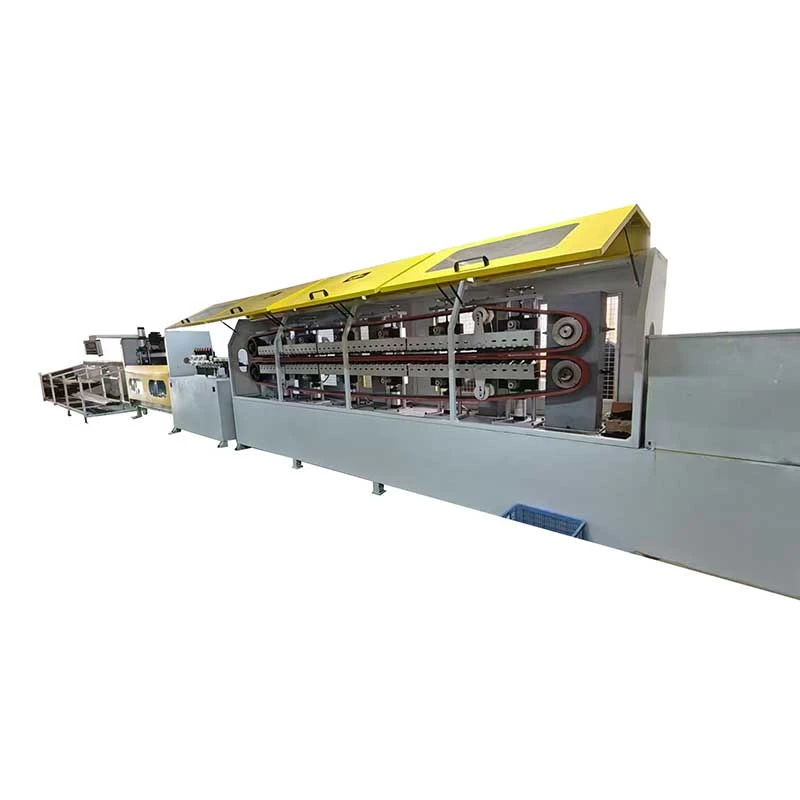
FR-65 menggunakan dua jalur rantai tugas berat untuk mendistribusikan beban tarikan secara lebih merata ke seluruh gerbong. Rantai utamanya menggunakan konstruksi pelat lurus dengan pitch 200 mm. Konfigurasi ini ditujukan untuk aplikasi yang gaya penarikannya tinggi dan transmisi beban yang stabil adalah hal yang penting.
Pemegang cetakan menggunakan susunan selongsong berbentuk bola yang memungkinkan penyesuaian sudut cetakan. Hal ini memungkinkan operator untuk menyempurnakan arah gambar dan kelurusan akhir tanpa berulang kali melepas dan memasang kembali cetakan.
Kereta menggunakan mekanisme penjepit pneumatik tipe baji untuk mencengkeram ujung runcing benda kerja. Setelah gerakan menggambar, rahang dilepaskan secara otomatis untuk pembongkaran dan pengangkutan kembali.
Rangka tipe C dilas dari baja struktural dan dihilangkan tegangannya sebelum dikerjakan. Permukaan pemandu, permukaan pemasangan, dan bidang dasar yang relevan dikerjakan untuk menentukan keselarasan yang diperlukan untuk pergerakan pengangkutan dan posisi cetakan.
Kereta gambar digerakkan oleh motor DC dan gearbox tugas berat. Tergantung pada modelnya, drive Parker atau Siemens DC digunakan. Kontrol kecepatan variabel memungkinkan kecepatan menggambar disesuaikan dengan benda kerja dan persyaratan proses.
Setelah menggambar, benda kerja dipindahkan ke alat penerima yang dilengkapi dengan rol nilon. Mekanisme transfer lateral tipe rantai kemudian memindahkan bagian akhir menjauh dari mesin, sehingga mengurangi penanganan manual di antara siklus menggambar.
Basis mesin menggunakan pelat las tertutup yang dapat mengumpulkan pelumas gambar dan mencegahnya menyebar langsung ke lantai bengkel. Penataannya juga menyederhanakan pembersihan di sekitar garis gambar.
Sistem kelistrikannya menggunakan kontrol berbasis PLC dengan layar sentuh HMI untuk pengoperasian alat berat, pengaturan parameter, pemantauan, dan sinyal terkait keselamatan. Mode pengoperasian manual dan otomatis dapat dikonfigurasi sesuai dengan proses produksi.
Pemegang cetakan dapat mengakomodasi cetakan tungsten karbida dan cetakan bergulir, memungkinkan konfigurasi perkakas disesuaikan dengan material benda kerja, geometri profil, dan persyaratan reduksi.
Pilih mesin gambar berdasarkan gaya gambar sebenarnya, bukan hanya ukuran nominal bagian. Gaya yang dibutuhkan dipengaruhi oleh tingkatan material, kekuatan tarik, dimensi awal dan akhir, reduksi per lintasan, gesekan, pelumasan, dan geometri cetakan.
Untuk produksi berkelanjutan, umumnya lebih baik menghindari pengoperasian terus menerus pada gaya maksimum absolut. Beban kerja sebenarnya yang diijinkan harus dikonfirmasi melalui perhitungan gaya dan penilaian teknik pabrikan mesin.
| Parameter | FR-65 | FR-30 | FR-45 |
| Konfigurasi | Rantai ganda, jalur tunggal | Rantai tunggal, garis tunggal | Rantai tunggal, garis tunggal |
| Nilai Kekuatan Menggambar | 650 kN (65 ton) | 300 kN (30 ton) | 450 kN (45 ton) |
| Kekuatan Gambar Maksimum | 750 kN pada 0–13 m/mnt | 350 kN pada 0–13 m/mnt | 550 kN pada 0–12 m/mnt |
| Nilai Kecepatan Menggambar | Sekitar 13 m/mnt | Sekitar 13 m/mnt | Sekitar 12 m/mnt |
| Rentang Kecepatan | 0–37 m/mnt | 0–19 m/mnt | 0–18 m/mnt |
| Panjang Gambar Efektif | 12 m | 12 m | 12 m |
| Panjang Tempat Tidur | ≤16m | keseluruhan 25 m | keseluruhan 25 m |
| Motorik Utama | Z4-280-41, 166 kW, 675/1900 rpm, DC | 75kW, 1000/2000rpm, DC | 110kW, 1000/2000rpm, DC |
| Gearbox Utama | ZFY560, rasio 112, masukan 185 kW | ZFY400-112 | ZFY500-160 |
| Rantai Utama | Rantai pelat lurus tugas berat dengan pitch 200 mm | Pitch 180 mm, rantai lurus, 2 × 2 | Pitch 240 mm, rantai lurus, 2 × 2 |
| Penggerak DC | Siemens 6RA80 | tukang parkir | tukang parkir |
| PLC/HMI | Inovasi | Inovasi | Inovasi |
| Kira-kira. Tapak | 31 m × 4,1 m | 25 m × 1,8 m | 25 m × 2,1 m |
Bahan:Memberikan mutu baja yang tepat, kondisi perlakuan panas, kekuatan tarik, dan kekuatan luluh jika tersedia. S55C, 20CrMo, dan baja paduan lainnya berperilaku berbeda selama deformasi dingin.
Dimensi awal dan akhir:Untuk bagian berbentuk khusus, berikan gambar yang menunjukkan semua dimensi kritis dan bukan hanya nama profil nominal.
Pengurangan per lintasan:Reduksi harus dievaluasi bersama dengan kekuatan material dan geometri cetakan. Pengurangan yang lebih tinggi umumnya meningkatkan gaya penarikan dan mungkin memerlukan beberapa kali lintasan atau perlakuan panas menengah.
Kelurusan yang diperlukan:Nyatakan persyaratan kelurusan beserta metode pengukuran dan panjang produk. Nilai kelurusan yang diklaim hanya bermakna bila metode pemeriksaan dan kondisi produk ditentukan.
Kecepatan produksi:Kecepatan menggambar yang sesuai bergantung pada material, jenis cetakan, pelumasan, reduksi, dan kebutuhan permukaan. Kecepatan mesin maksimum tidak secara otomatis dianggap sebagai kecepatan produksi yang direkomendasikan.
Jenis cetakan:Tentukan apakah proses tersebut menggunakan cetakan tungsten karbida, cetakan bergulir, atau pengaturan perkakas lainnya. Jenis cetakan mempengaruhi gaya penarikan dan kondisi permukaan.
Mesin ini cocok untuk menggambar rel pemandu baja, penggeser, dan bagian gerak linier lainnya yang mengutamakan kelurusan dan konsistensi dimensi.
Untuk produksi rel pemandu, profil cetakan harus dirancang mengelilingi penampang sebenarnya. Dimensi penting seperti lebar rel, tinggi, geometri alur, radius sudut, dan permukaan acuan harus disertakan dalam gambar cetakan.
Mesin Drawing Bergulir Empat Rol dapat dikonfigurasi untuk bagian baja tidak bulat, termasuk profil asimetris, bagian T, profil tipe saluran, bagian sudut, dan bentuk khusus pelanggan yang sesuai dengan gambar dingin.
Profil yang ditarik dingin dapat digunakan untuk struktur, sasis, suspensi, dan komponen mekanis tertentu yang memerlukan dimensi dan kelurusan yang terkontrol. Kesesuaian proses tergantung pada kualitas baja dan reduksi yang diperlukan.
Aplikasinya mencakup profil khusus yang digunakan dalam peralatan konstruksi, sistem pemandu, rakitan struktural, dan komponen mesin lainnya di mana bagian yang panjang memerlukan dimensi yang terkontrol setelah pengerolan panas atau ekstrusi.
Mesin ini juga dapat digunakan untuk stok batangan presisi dan profil industri yang disesuaikan ketika penampang melintang dan sifat material yang diperlukan berada dalam kisaran gaya tarik mesin.
Rel Panduan S55C:FR-65 dapat dikonfigurasi untuk penarikan rel pemandu tugas berat di mana gaya penarikan yang diperlukan memerlukan penggerak rantai ganda. Penahan cetakan berbentuk bola memberikan titik penyesuaian untuk mengontrol kelurusan akhir selama pengaturan.
Profil Penggeser 20CrMo:FR-45 dapat dipertimbangkan untuk profil baja paduan berkekuatan lebih tinggi ketika gaya tarik yang dihitung tetap berada dalam kapasitas mesin. Hasil reduksi dan permukaan aktual harus diverifikasi sesuai dengan kondisi material pelanggan, desain cetakan, dan sistem pelumasan.
FangRong memulai bisnis peralatan menggambar dingin pada tahun 1998 melalui usaha patungan dengan spesialis peralatan gambar Taiwan dan dimiliki sepenuhnya pada tahun 2013. Perusahaan terus fokus pada gambar dingin, pelurusan, dan peralatan pembentuk logam terkait.
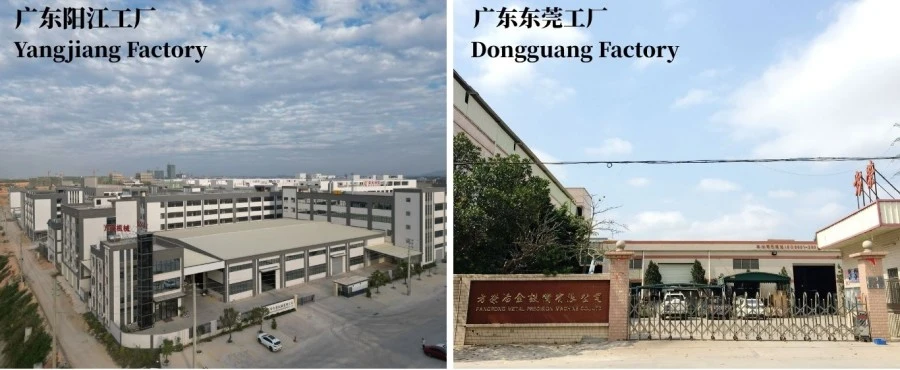
Dongguan Fangrong Metalurgi Peralatan Co, Ltd. dan Yangjiang Fangrong Machinery Co., Ltd. mendukung pembuatan dan perakitan peralatan. Kapasitas produksi tahunan gabungan lebih dari 650 mesin.
Peralatan FangRong telah diekspor ke lebih dari 70 negara dan telah digunakan oleh pelanggan yang bekerja dengan baja, baja tahan karat, tembaga, kuningan, aluminium, dan paduan khusus.
Untuk proyek gambar yang lengkap, pemilihan mesin hanyalah salah satu bagian dari pekerjaan teknik. FangRong dapat mendukung pemilihan cetakan, perencanaan pondasi, pengawasan instalasi, commissioning, pelatihan operator, pasokan suku cadang, dan pemecahan masalah jarak jauh.
Dongguan Fangrong Metalurgi Peralatan Co, Ltd.— Terletak di Kota Dalang, Kota Dongguan, fasilitas ini berfokus pada mesin cold drawing, peralatan pelurus, mesin penggulung benang, dan peralatan pembentuk logam terkait.
Yangjiang Fangrong Machinery Co., Ltd.— Terletak di Distrik Yangdong, Kota Yangjiang, fasilitas kedua memperluas kapasitas produksi dan mendukung proyek peralatan yang lebih besar.
1. Inspeksi bahan— Pelat dan bagian baja struktural diperiksa sebelum fabrikasi.
2. Memotong dan membentuk— Rangka dan komponen struktur dipotong dan disiapkan sesuai dengan gambar teknik.
3. Pengelasan bingkai— Rangka dan alas tipe C dilas dan diperiksa sebelum tegangan dihilangkan.
4. Menghilangkan stres— Pelepasan tegangan pasca pengelasan dilakukan untuk mengurangi tegangan sisa pengelasan sebelum pemesinan presisi.
5. Pemesinan integral— Permukaan pemandu, permukaan pemasangan, dan bidang dasar kritis dikerjakan untuk menghasilkan keselarasan yang diperlukan.
6. Perakitan mekanis— Gearbox, sistem rantai, gerbong, dudukan cetakan, dan mekanisme penerima telah dirakit.
7. Integrasi listrik dan pneumatik— Motor, penggerak, PLC, HMI, sensor, dan komponen pneumatik dihubungkan dan diuji.
8. Pemrograman PLC— Logika kontrol, urutan pengoperasian, fungsi pemantauan, dan sinyal terkait keselamatan dikonfigurasi.
9. Pengujian mesin— Fungsi pergerakan mesin, sistem penarikan, pengoperasian pengangkutan, pembongkaran, pemindahan, dan pengendalian diperiksa.
10. Pemeriksaan akhir— Penyelarasan mekanis, keamanan kelistrikan, fungsi kontrol, dan kinerja mesin yang relevan diperiksa sebelum pengiriman.
11. Ekspor kemasan— Mesin terlindungi dari korosi, benturan, dan kerusakan transportasi sebelum pemuatan.
Sebelum pengiriman, mesin dapat diperiksa melalui pengoperasian tanpa beban dan uji gambar sesuai dengan spesifikasi teknis yang disepakati. Jika pelanggan memberikan sampel benda kerja sebenarnya, pengujian produksi dapat digunakan untuk memverifikasi gaya penarikan, pergerakan pengangkutan, kecepatan, pemasangan cetakan, pembongkaran, dan persyaratan produk jadi.
Untuk aplikasi dengan persyaratan kelurusan atau dimensi yang ketat, kriteria penerimaan harus ditentukan terlebih dahulu, termasuk kondisi material, panjang produk, toleransi, metode pengukuran, dan kuantitas pengujian.
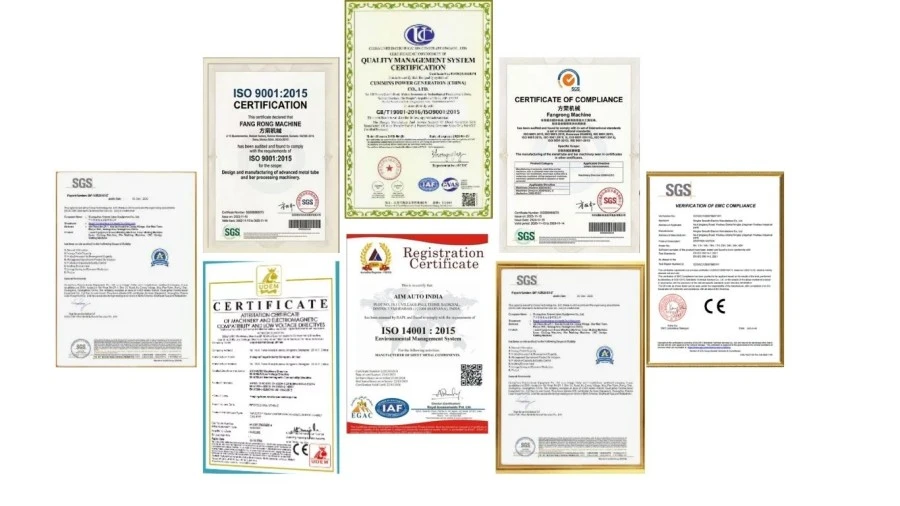
ISO 9001:2015— Sistem manajemen mutu yang mencakup aktivitas desain, manufaktur, instalasi, dan layanan yang relevan. Nomor Sertifikat UQ231211R1.
Penandaan CE— Peralatan seri FR standar yang berlaku dilengkapi dengan dokumentasi CE untuk persyaratan keselamatan mesin yang relevan.
Inspeksi SGS— Layanan inspeksi independen dapat diatur sesuai dengan kebutuhan proyek.
Paten Nasional— FangRong memegang 32 paten penemuan dan lebih dari 100 paten model utilitas yang mencakup struktur peralatan dan teknologi terkait.
Mesin Drawing Rolling Empat Rol disiapkan untuk transportasi jarak jauh dengan perlindungan struktural, pencegahan korosi, dan pengemasan khusus komponen. Bagian mesin yang besar dapat dikirim sesuai dengan konfigurasi peralatan akhir dan persyaratan logistik lokasi.
Sebelum pengiriman, gambar pondasi, tata letak baut jangkar, dokumentasi peralatan, informasi kelistrikan, dan dokumen terkait pemasangan lainnya dapat disediakan sesuai dengan ruang lingkup proyek.
Mesin ini terutama digunakan untuk menggambar dingin bagian baja berbentuk khusus seperti rel pemandu, penggeser, rel, dan profil lainnya dengan penampang tidak bulat. Kesesuaian sebenarnya tergantung pada geometri profil, kualitas material, dimensi masuk, reduksi yang diperlukan, dan gaya tarik. Profil sampel atau gambar bagian rinci harus disediakan untuk pemilihan mesin dan cetakan.
Pemilihan model harus didasarkan pada gaya gambar yang dihitung, bukan hanya pada ukuran profil. FR-30, FR-45, dan FR-65 memberikan gaya tarik terukur masing-masing sebesar 300 kN, 450 kN, dan 650 kN, dengan kapasitas gaya maksimum yang lebih tinggi. Kekuatan material, pengurangan penampang, gesekan mati, kecepatan menggambar, dan persyaratan produksi semuanya harus dipertimbangkan ketika menentukan model yang sesuai.
Penahan cetakan berbentuk bola memungkinkan posisi dan sudut cetakan disesuaikan dengan arah gambar sebenarnya. Hal ini sangat berguna untuk profil asimetris, di mana kesalahan penyelarasan kecil dapat menyebabkan pembebanan tidak merata, deviasi dimensi, atau tanda permukaan. Penyelarasan cetakan yang tepat juga membantu menjaga kondisi gambar tetap stabil selama produksi berjalan lebih lama.
Menggambar dapat meningkatkan konsistensi dan kelurusan dimensi, namun hasil akhir tidak ditentukan oleh drawbench saja. Kelurusan material yang masuk, akurasi profil, tegangan sisa, geometri cetakan, reduksi per lintasan, keselarasan mesin, dan parameter gambar semuanya mempengaruhi hasil. Untuk persyaratan kelurusan yang ketat, target harus diverifikasi melalui gambar sampel dan pengukuran sebelum menyelesaikan konfigurasi mesin.
Ya, asalkan profil tersebut sesuai dengan gaya mesin, panjang kerja, pengangkutan, dan batas ukuran cetakan. Profil yang berbeda biasanya memerlukan cetakan gambar atau perkakas khusus, sedangkan drawbench yang sama dapat digunakan untuk beberapa produk. Untuk penggantian produk yang sering dilakukan, aksesibilitas die-holder dan waktu pergantian perkakas juga harus dipertimbangkan selama pemilihan mesin.
Informasi yang paling berguna mencakup tingkat material, dimensi profil masuk, dimensi akhir, gambar profil atau bagian CAD, panjang awal dan akhir, pengurangan yang diperlukan, kelurusan target dan kondisi permukaan, kuantitas produksi, dan kecepatan menggambar yang diinginkan. Parameter ini memungkinkan gaya penarikan yang diperlukan, konfigurasi cetakan, model mesin, dan sistem penanganan tambahan dievaluasi sebelum penawaran.
Alamat
NO.163, Jalan Shatong, Kawasan Industri Shabu ke-2, Kota Dalang, Kota Dongguan, Guangdong, Cina
Telp
Surel