Whatsapp
Kami menawarkan rangkaian lengkap peralatan pemrosesan logam presisi, termasuk mesin pelurus, penarikan dingin, penunjuk, chamfering, pemotongan, penggulung benang, dan cetakan gambar, yang disesuaikan untuk material tabung, batangan, dan kawat di berbagai industri.
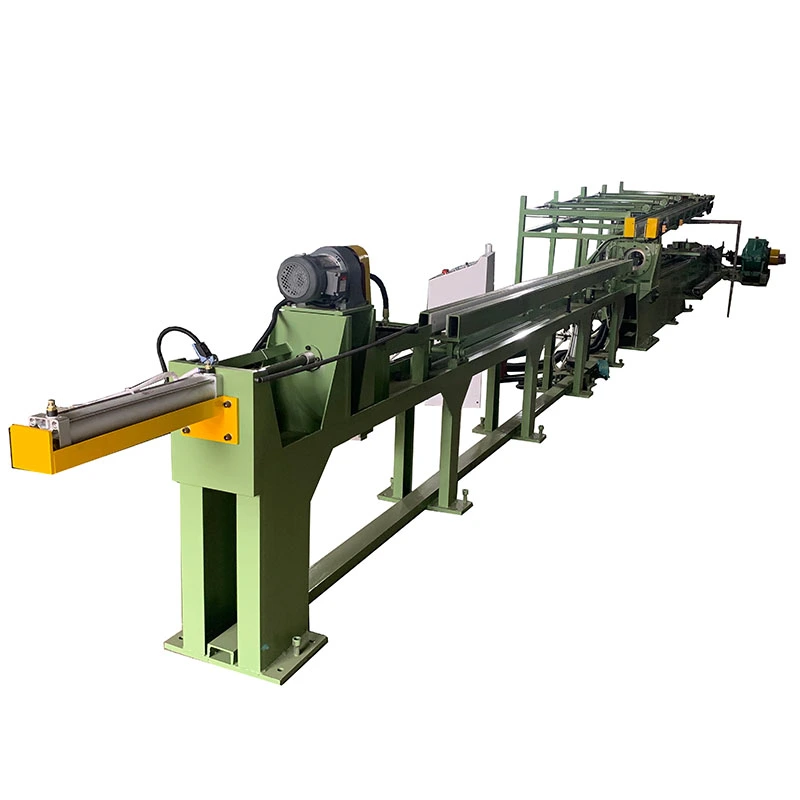
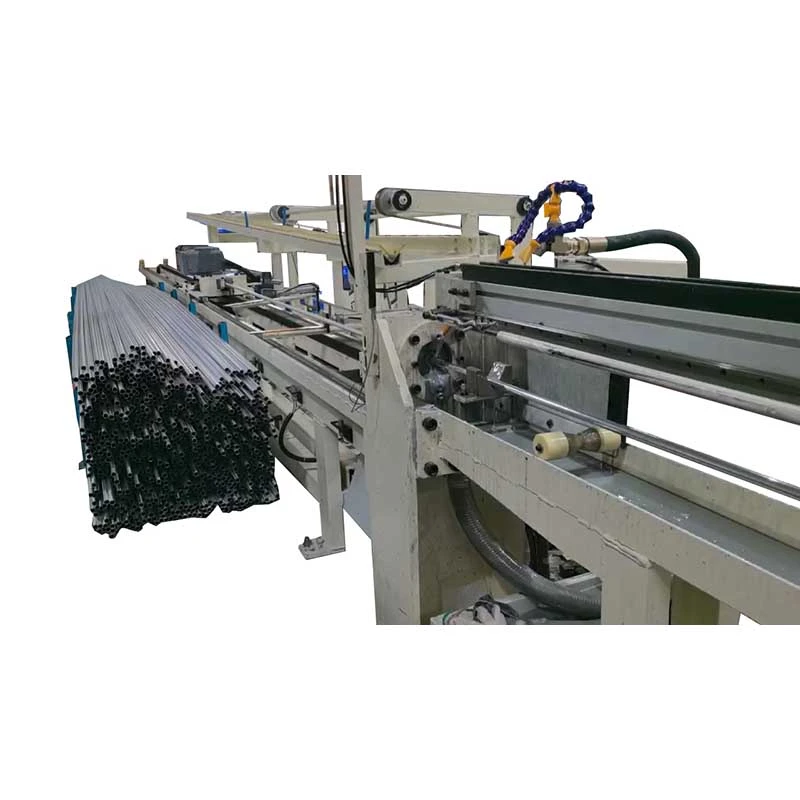
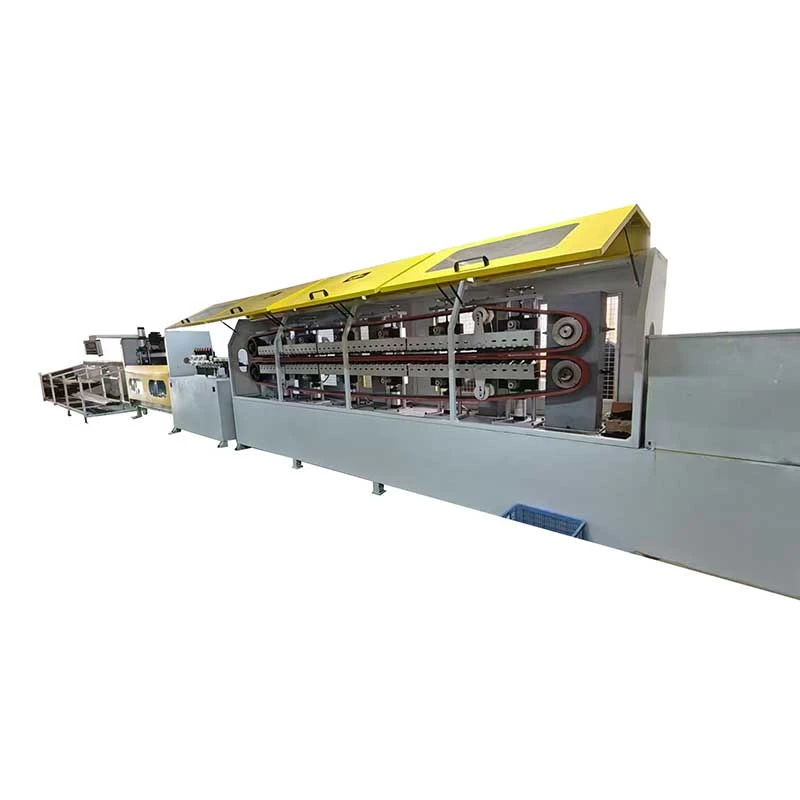
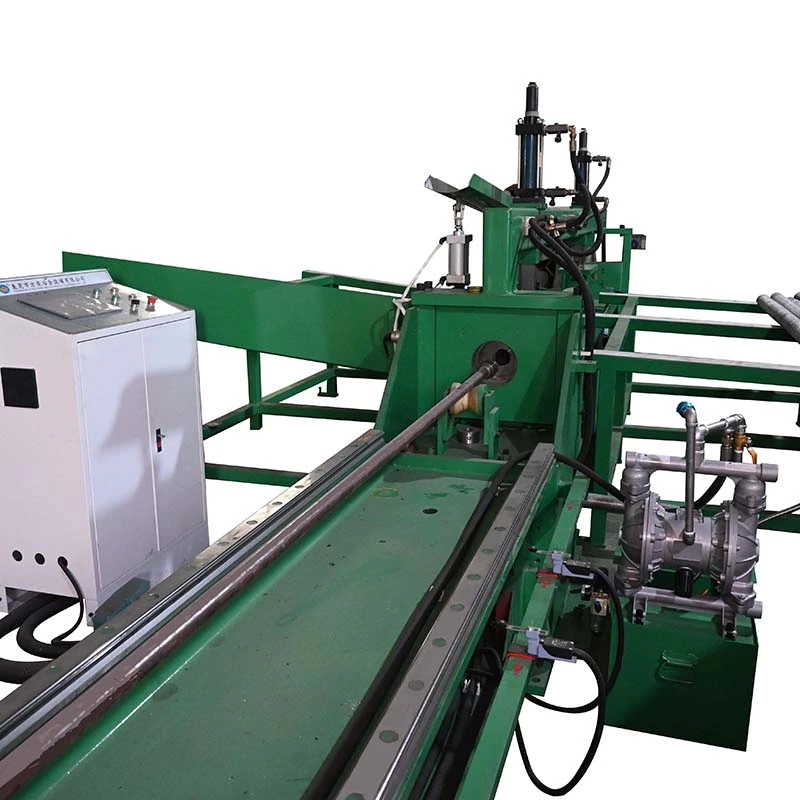
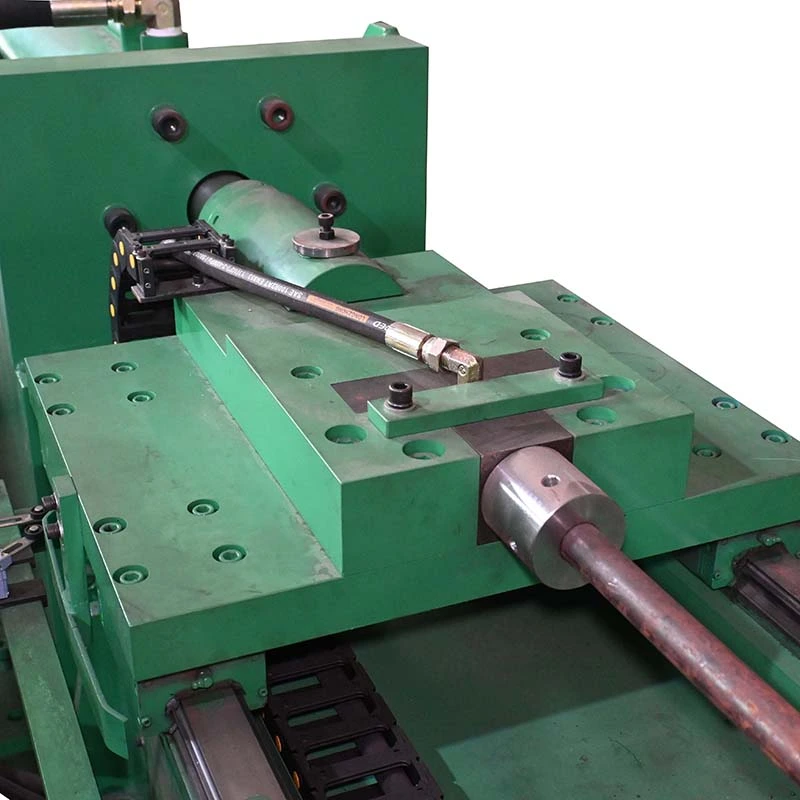
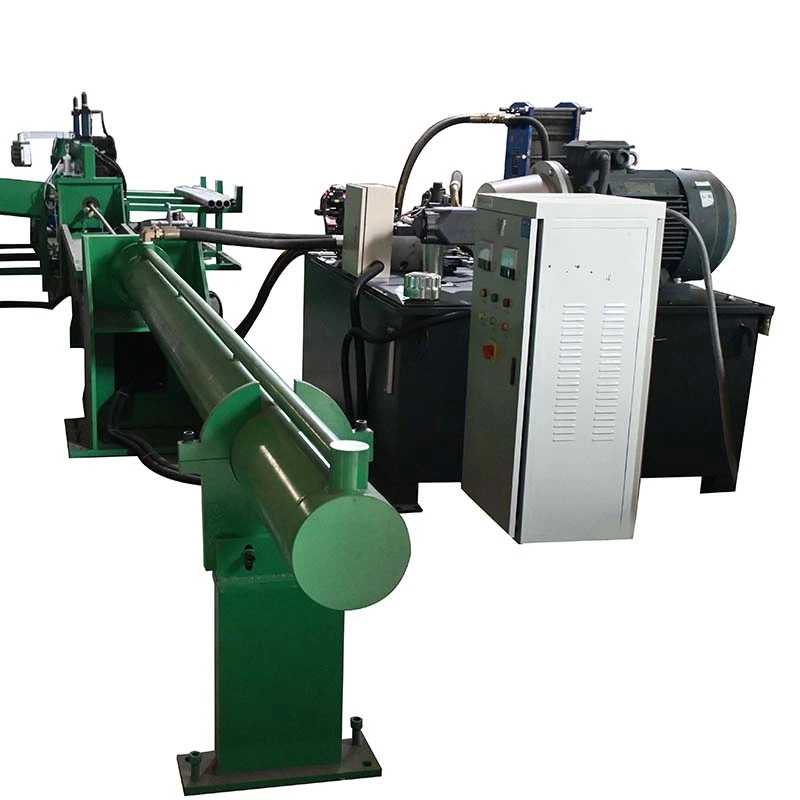
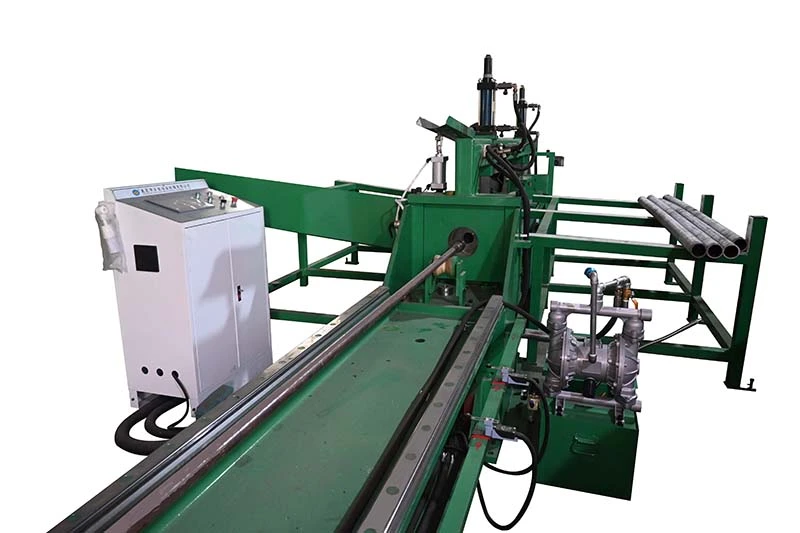
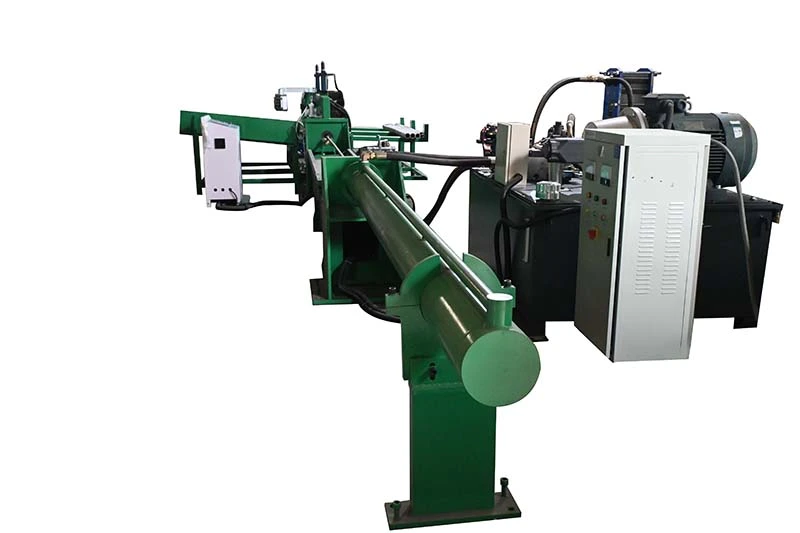
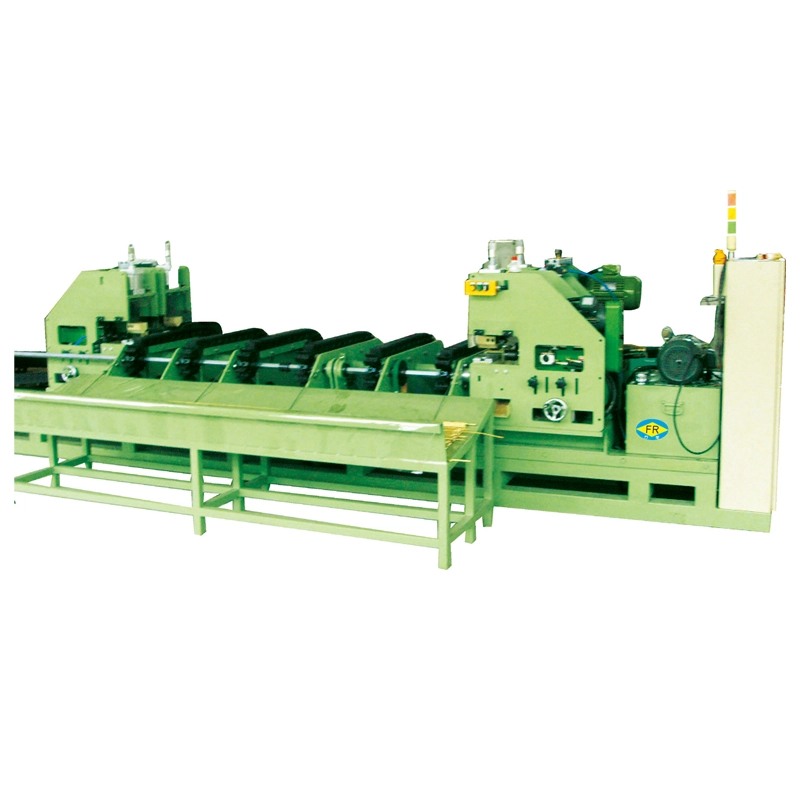
ItuMesin Gambar Ekspansi Otomatisdigunakan ketika pipa membutuhkan diameter dalam yang lebih besar atau lebih akurat tanpa memanaskan material. Silinder hidrolik menggerakkan mandrel ekspansi melalui lubang, memberikan deformasi radial yang terkontrol untuk mengoreksinyadimensi internal dan ovalitas. Kisaran FR-10T hingga FR-500T mencakup kekuatan ekspansi10–500 tondengan pukulan hingga10 m, sedangkan sistem hidraulik multi-pompa menyesuaikan keluaran daya dengan ukuran dan beban pipa yang berbeda. Sangat cocok untukbaja karbon, baja paduan, baja tahan karat, dan pipa logam khusus, termasuk pipa presisi berdiameter besar, bagian yang dideformasi, dan ujung pipa yang disiapkan untuk penyambungan.
ItuMesin Gambar Ekspansi Otomatisadalah drawbench kerja dingin hidrolik untuk meningkatkan diameter bagian dalam pipa logam tanpa pemanasan. Alih-alih memperkecil ukuran tabung seperti gambar dingin konvensional, alat ini menarik mandrel yang melebar melalui lubang untuk memperbesar diameter bagian dalam, meningkatkan kebulatan, dan mendekatkan pipa ke dimensi akhir yang diperlukan.
Proses ini berguna bila pipa kosong secara mekanis baik tetapi diameter bagian dalam, ovalitas, atau ukuran akhirnya tidak memenuhi spesifikasi gambar. Ini juga digunakan ketika memproduksi pipa presisi berdiameter lebih besar dari ukuran awal yang lebih kecil yang memerlukan pemuaian panas dan penyelesaian tambahan.
Sampul seri FR FangRong10 hingga 500 ton gaya ekspansi, dengan standarLangkah ekspansi efektif 10 m. Model yang benar terutama bergantung pada material pipa, ketebalan dinding, diameter awal dan target, panjang pipa, dan ekspansi yang diperlukan per lintasan, bukan hanya diameter saja.


Masalah produksi yang umum terjadi adalah pipa yang telah mencapai ketebalan dinding yang dibutuhkan namun masih memiliki lubang internal yang terlalu kecil atau berbentuk oval. Mengecilkan pipa lagi dengan drawbench konvensional akan menggeser dimensi ke arah yang salah. Drawbench ekspansi mengatasi hal ini dengan menerapkan deformasi radial terkontrol dari dalam pipa.
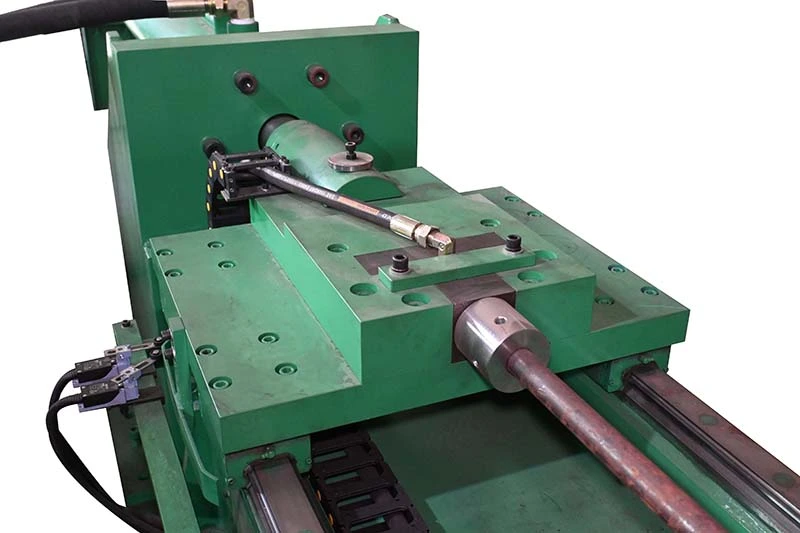
Pipa dijepit pada alas mesin, mandrel ekspansi ditempatkan di dalam lubang, dan silinder hidrolik menarik mandrel melalui pipa. Mandrel memaksa dinding pipa keluar dalam kisaran deformasi yang dihitung. Untuk peningkatan diameter yang besar, beberapa lintasan dapat digunakan daripada mencoba ekspansi berlebihan dalam satu lintasan.
Contoh praktis:produsen pipa Cina menggunakanFR-400Tmesin untuk pipa berdiameter besar yang digunakan dalam proyek pipa minyak dan gas. Kombinasi gaya tarik yang tinggi dan langkah kerja yang panjang dipilih karena kebutuhan produksi melibatkan pipa panjang dan dimensi internal yang terkontrol. Untuk pipa yang lebih pendek atau perubahan diameter yang lebih kecil, model FR yang lebih kecil bisa lebih ekonomis.
Diameter dalam berukuran kecil:Ketika diameter luar dan ketebalan dinding sudah mendekati nilai yang disyaratkan, perluasan lubang dapat memperbaiki dimensi internal tanpa memulai proses pembentukan lagi.
Ovalitas pipa:Pipa bisa menjadi tidak bulat selama penggulungan, pengelasan, pengangkutan, atau operasi pembentukan sebelumnya. Ekspansi internal yang terkendali dapat meningkatkan kebulatan ketika deformasi berada dalam kemampuan proses mandrel yang dipilih.
Produksi pipa presisi berdiameter besar:Gambar dingin konvensional pada dasarnya merupakan proses reduksi. Gambar ekspansi memberikan arah pembentukan yang berlawanan dan oleh karena itu berguna untuk aplikasi pipa seamless atau pipa las berdiameter besar tertentu.
Persiapan ujung pipa:Jika ujung pipa perlu mencapai dimensi internal yang ditentukan sebelum dipasang atau disambung, alat ekspansi khusus dapat dirancang untuk geometri yang diperlukan.
Kerak dan oksidasi pembentuk panas:Jika rasio material dan ekspansi memungkinkan pengerjaan dingin, proses tersebut menghindari langkah pemanasan yang digunakan dalam ekspansi panas. Hal ini dapat mengurangi pembentukan oksida dan kebutuhan pembersihan selanjutnya. Namun, ekspansi dingin tidak secara otomatis merupakan pilihan terbaik untuk setiap paduan atau rasio ekspansi; keuletan material dan deformasi yang diijinkan harus diperiksa terlebih dahulu.
1. Penempatan pipa:Benda kerja ditempatkan pada alas mesin dan disejajarkan dengan sumbu pemuaian. Penjajaran yang tepat penting untuk pipa panjang karena eksentrisitas yang berlebihan dapat mempengaruhi lubang akhir.
2. Instalasi mandrel:Mandrel ekspansi yang sesuai dimasukkan ke dalam pipa. Diameter mandrel, geometri hidung, material, dan permukaan akhir dipilih sesuai dengan tingkat pipa dan dimensi target.
3. Ekspansi hidrolik:Silinder utama menarik mandrel melalui pipa. Sistem hidraulik memberikan gaya yang terkendali, bukan beban tumbukan yang terkait dengan sistem penarik mekanis.
4. Koreksi dimensi:Saat mandrel bergerak melalui lubang, dinding pipa mengalami deformasi plastis yang terkendali. Ekspansi aktual yang dapat dicapai bergantung pada kekuatan material, ketebalan dinding, diameter awal, pelumasan, geometri mandrel, dan jumlah lintasan.
5. Inspeksi:Setelah pemuaian, pipa dapat diperiksa diameter bagian dalamnya, ovalitasnya, kondisi dindingnya, dan kesesuaian dimensi keseluruhannya sebelum pengoperasian berikutnya.
Seri FR menggunakan unit daya hidraulik yang dikonfigurasikan berdasarkan tonase alat berat. Pompa bertekanan rendah dan aliran tinggi dapat digunakan untuk pergerakan silinder yang cepat, sedangkan pompa bertekanan tinggi memberikan gaya yang dibutuhkan selama langkah ekspansi. Pada mesin yang lebih besar, beberapa pompa memungkinkan kedua kondisi pengoperasian ini ditangani secara terpisah.
Perbedaan ini penting dalam produksi. Mesin yang dipilih hanya untuk gaya maksimum mungkin masih memiliki siklus panjang yang tidak perlu jika sistem hidrolik tidak dapat menggerakkan silinder dengan cepat selama langkah mundur dan langkah pendekatan. Sebaliknya, peningkatan aliran hidrolik tidak mengatasi kekurangan gaya selama ekspansi. Oleh karena itu, pengaturan pompa harus sesuai dengan gaya ekspansi yang diperlukan dan siklus produksi.
| Model | Gaya Ekspansi (ton) | Silinder Utama (mm) | Pukulan Efektif (m) | Motor Pompa Hidrolik |
|---|---|---|---|---|
| FR-10T | 10 | φ125 | 10 | 30kW |
| FR-20T | 20 | φ150 | 10 | 37kW |
| FR-30T | 30 | φ180 | 10 | 45kW |
| FR-50T | 50 | φ200 | 10 | 75kW |
| FR-100T | 100 | φ250 | 10 | 55kW×2 |
| FR-200T | 200 | φ520 | 10 | 90kW×2 |
| FR-300T | 300 | φ630 | 10 | 90kW×2 |
| FR-400T | 400 | φ630 | 10 | Pompa perpindahan tetap 55 kW × 2 + 110 kW × 2 |
| FR-500T | 500 | φ630 | 10 | Pompa perpindahan tetap 75 kW × 2 + 110 kW × 2 |
Penting:Tonase bukan merupakan indikasi langsung dari diameter pipa yang dapat diproses oleh mesin. Gaya yang diperlukan harus dihitung dari material pipa, ketebalan dinding, diameter awal, diameter target, rasio ekspansi, kondisi pelumasan, dan geometri perkakas. Mesin seberat 100 ton mungkin cocok untuk satu spesifikasi pipa tetapi tidak cukup untuk pipa lain dengan diameter yang sama dan material berkekuatan lebih tinggi.
Sebelum mengutip, berikankelas material, jenis pipa, diameter luar, diameter dalam awal, diameter dalam target, ketebalan dinding, panjang pipa, ekspansi per lintasan, dan jumlah produksi yang dibutuhkan. FangRong kemudian dapat menghitung perkiraan gaya ekspansi dan menentukan apakah ekspansi satu lintasan atau multilintasan sesuai.
Untuk produksi berkelanjutan, umumnya lebih baik untuk tidak beroperasi secara permanen pada kapasitas absolut mesin. Menjaga tenaga kerja di bawah nilai maksimum akan memberikan margin operasi ketika sifat material, pelumasan, atau dimensi pipa masuk bervariasi.
Pipa saluran berdiameter besar dan produk pipa lainnya mungkin memerlukan dimensi internal yang terkontrol sebelum operasi penyambungan atau inspeksi berikutnya. Kisaran FR-200T hingga FR-500T cocok untuk aplikasi yang memerlukan gaya ekspansi tinggi dan langkah kerja yang panjang.
Kasus aplikasi:Pabrikan pipa Cina menggunakanFR-400Tdrawbench ekspansi untuk pipa pipa minyak dan gas yang panjang. Alat berat ini dipilih karena kapasitas gayanya yang tinggi dan langkah kerjanya yang panjang, sehingga memungkinkan pabrikan memproses bagian yang besar sambil mempertahankan dimensi internal yang terkendali.
Untuk tabung perpindahan panas, diameter dalam penting ketika luas aliran dan konsistensi dimensi merupakan bagian dari spesifikasi akhir. Perluasan lebih relevan ketika lubang akhir yang diperlukan tidak dapat dicapai secara efisien melalui proses reduksi lainnya.
Untuk tabung biasa yang dimensi awal dan akhir sudah berada dalam toleransi, penggunaan drawbench ekspansi dapat menambah operasi yang tidak perlu. Mesin menjadi berharga ketika ukuran internal atau koreksi ovalitas menjadi hambatan sebenarnya.
Tabung silinder hidrolik memerlukan geometri internal yang terkontrol karena komponen piston, seal, dan pemandu bergantung pada dimensi lubang dan kondisi permukaan. Perluasan dapat dipertimbangkan ketika geometri tabung yang ada memerlukan pengendalian ukuran internal daripada pengurangan diameter lebih lanjut.
Ujung pipa untuk sambungan berflensa atau sambungan mungkin memerlukan bagian perluasan yang terkontrol. Mandrel khusus dapat dirancang untuk geometri ujung yang diperlukan alih-alih memperluas seluruh pipa.
Kasus aplikasi:Pelanggan pembuatan kapal menggunakanFR-200Tmesin untuk ekspansi ujung pipa sebelum flanging. Proses dingin menghindari kerak yang terkait dengan pemanasan dan mengurangi jumlah pembersihan pasca pembentukan yang diperlukan sebelum operasi fabrikasi berikutnya.
Mesin Gambar Ekspansi Otomatis dapat direkayasa untuk baja karbon, baja paduan, baja tahan karat, tembaga, aluminium, titanium, paduan nikel, dan logam lain yang sesuai. Pemilihan material penting karena paduan dengan kekuatan tinggi atau keuletan rendah mungkin memerlukan ekspansi per lintasan yang lebih kecil dan kondisi perkakas yang lebih terkontrol.
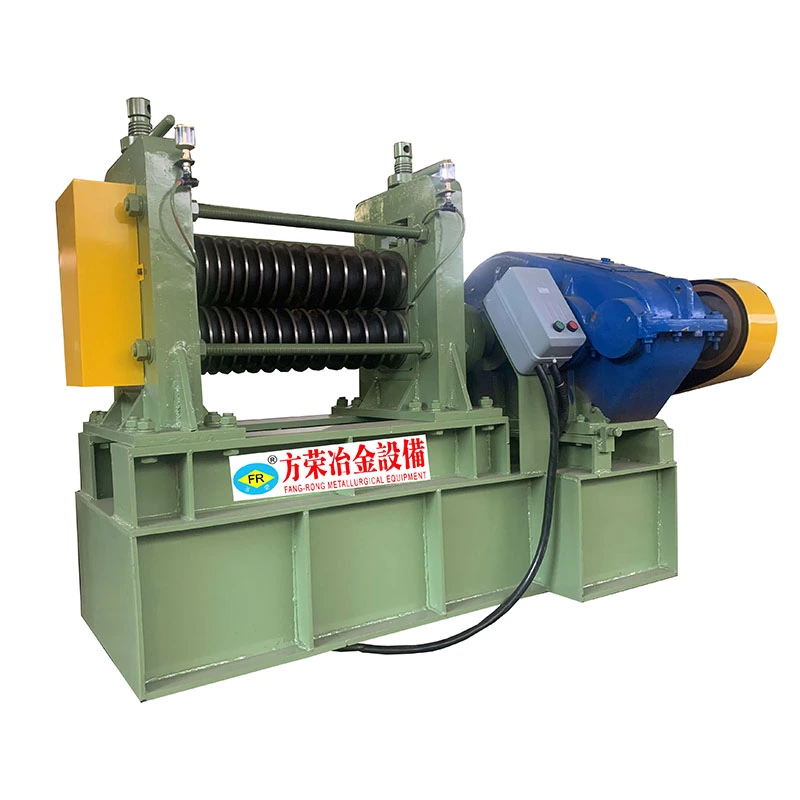
Sistem seri FR yang umum mencakup silinder hidraulik utama, unit daya hidraulik, gerbong penarik, pengaturan penjepitan pipa, rakitan mandrel ekspansi, sistem kontrol PLC, HMI, kabinet listrik, katup hidraulik, dan struktur mesin yang diperlukan.
Perkakas bersifat khusus untuk aplikasi.Mandrel tidak dapat dipilih hanya dari tonase alat berat. Diameter kerja, profil, panjang, material dan kondisi permukaannya harus sesuai dengan spesifikasi pipa. Mandrel khusus, perkakas multi-lintasan, perkakas ekspansi ujung pipa, sistem pengumpanan, dan bongkar muat otomatis dapat digunakan secara terpisah bila diperlukan.
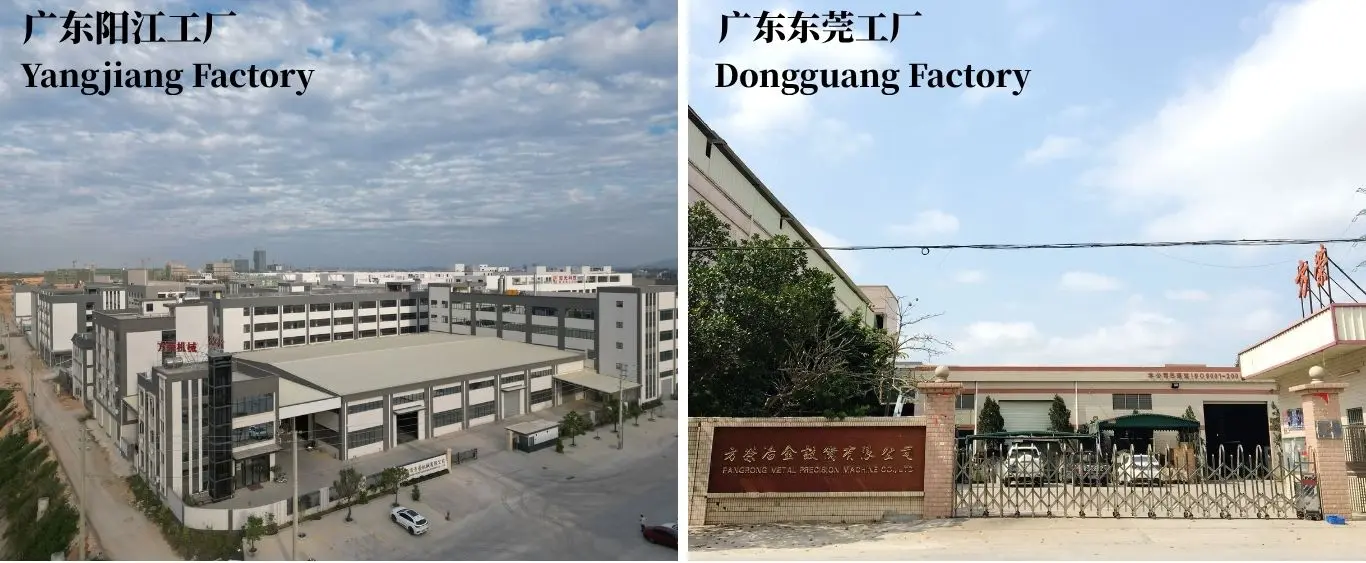
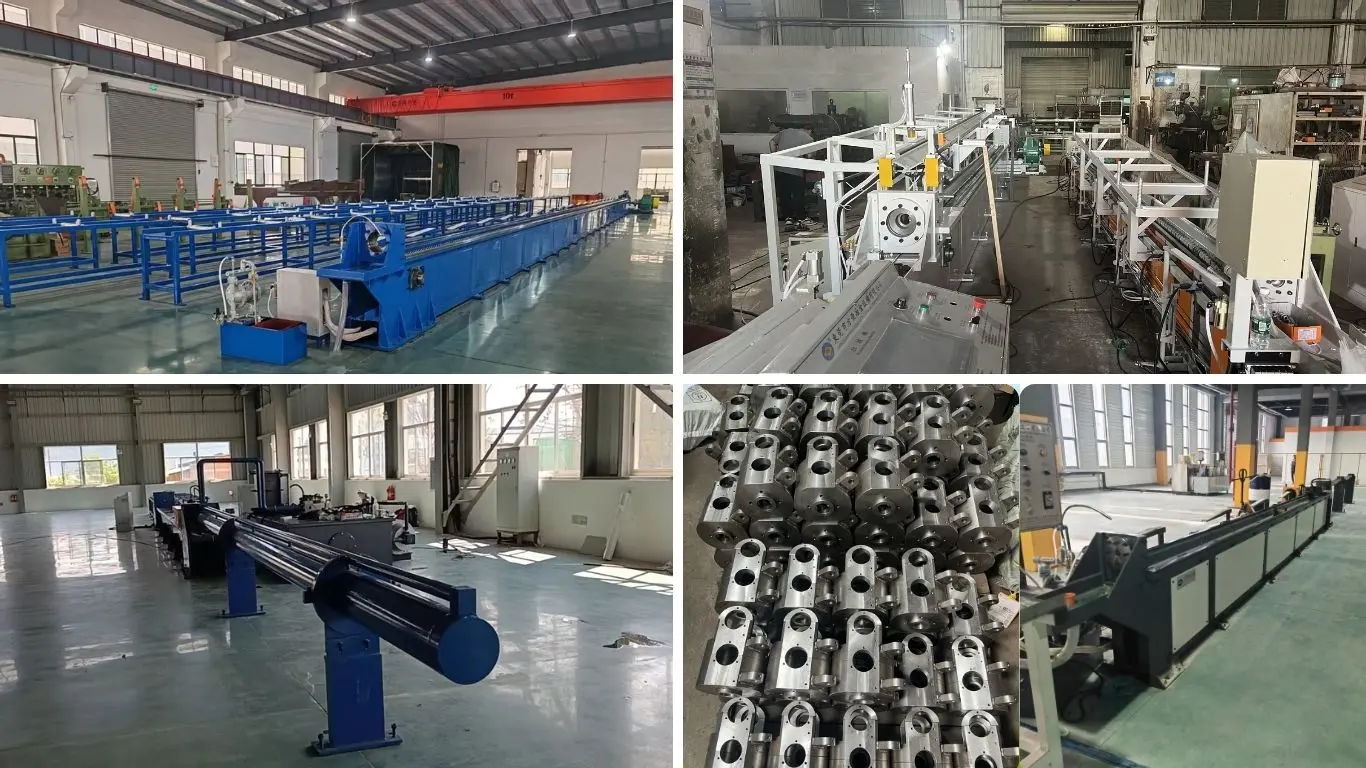
FangRong memproduksi peralatan tersebut melalui fasilitas produksi Dongguan dan Yangjiang. Proses manufaktur meliputi tinjauan teknik, inspeksi komponen, pemesinan presisi, perakitan hidrolik, integrasi kelistrikan, pemrograman PLC, penyelarasan mesin, dan pengujian akhir.
Rekayasa pesanan:Dimensi pipa dan data material ditinjau sebelum gaya silinder, geometri mandrel, dan konfigurasi hidrolik diselesaikan.
Pemeriksaan komponen:Komponen hidrolik dan mekanis utama diperiksa sebelum perakitan.
Pemesinan presisi:Lubang silinder dan komponen mandrel dikerjakan sesuai kebutuhan dimensi yang ditentukan.
Pengujian hidrolik:Sirkuit hidraulik, katup, dan silinder diuji tekanannya sebelum integrasi akhir.
Penyelarasan:Kereta penarik, sistem pemandu, silinder dan garis tengah pipa diperiksa karena ketidaksejajaran dapat mempengaruhi hasil pemuaian pipa panjang.
Pengujian fungsional:Mesin dioperasikan sebelum pengiriman. Jika sampel pipa pelanggan dipasok, uji ekspansi sebenarnya dapat dilakukan untuk memverifikasi proses yang diusulkan.
Pemeriksaan akhir:Kebocoran hidrolik, stabilitas tekanan, keamanan listrik, pergerakan mesin dan dimensi pipa jadi diperiksa sesuai dengan persyaratan inspeksi yang disepakati.
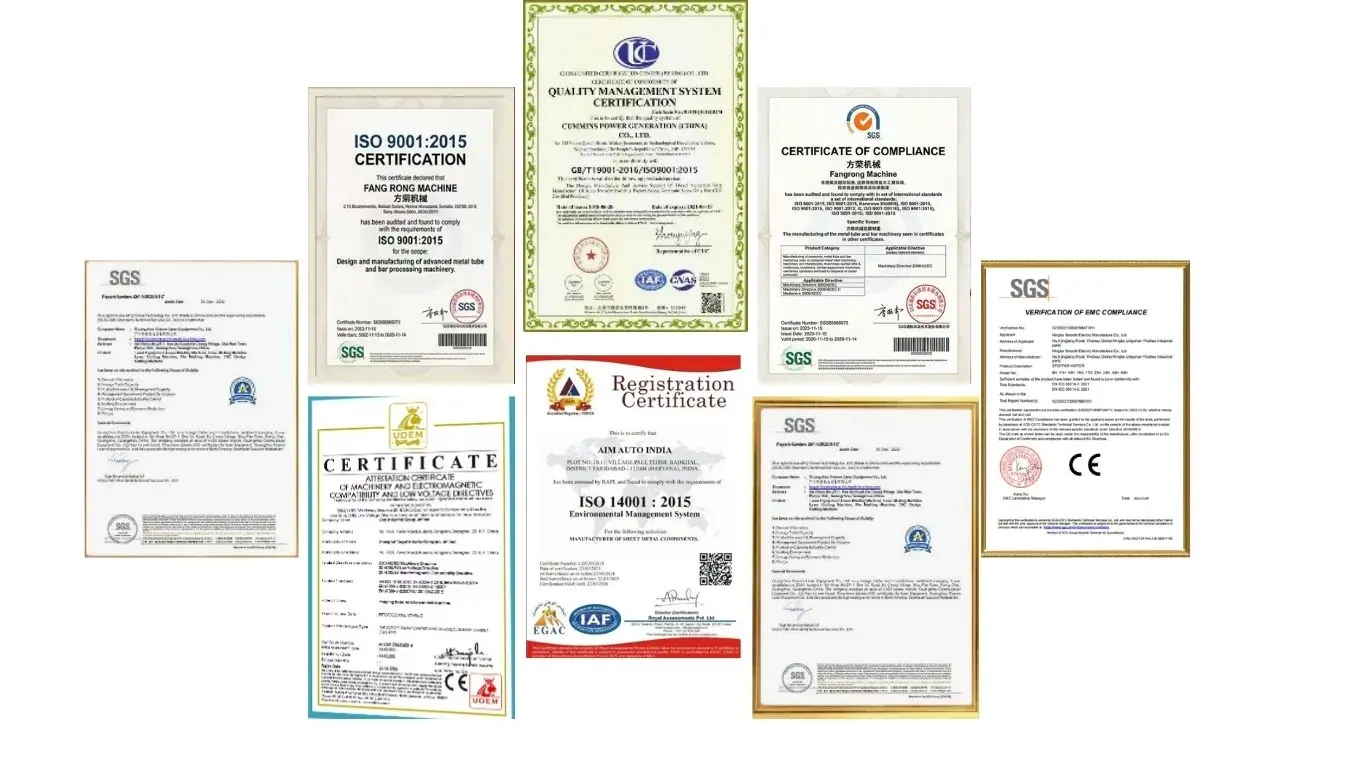
ISO 9001:2015— Sistem manajemen mutu yang mencakup aktivitas desain, manufaktur, instalasi, dan layanan yang relevan. Nomor Sertifikat UQ231211R1.
Penandaan CE— Model FR standar disediakan untuk persyaratan pasar Eropa yang berlaku dengan langkah-langkah keselamatan mesin dimasukkan ke dalam desain mesin. Dokumentasi kesesuaian yang berlaku harus dikonfirmasikan terhadap konfigurasi mesin akhir dan persyaratan pasar tujuan.
Inspeksi SGS— Inspeksi pihak ketiga dapat diatur sesuai dengan ruang lingkup inspeksi pelanggan dan persyaratan kontrak.
Teknologi yang Dipatenkan— FangRong melaporkan 32 paten penemuan dan lebih dari 100 paten model utilitas yang mencakup teknologi yang digunakan dalam peralatan pembentuk logamnya.
MOQ:1 mesin/set lengkap untuk perlengkapan standar seri FR. Jalur produksi khusus, proyek multi-mesin, dan perkakas khusus ditawarkan sesuai dengan ruang lingkup proyek.
Harga tingkat:Karena mesin FR-10T dan FR-500T sangat berbeda dalam hal tenaga hidrolik, ukuran silinder, perkakas dan otomatisasi, harga ditentukan berdasarkan model dan konfigurasi daripada menggunakan satu harga satuan universal. Untuk pesanan beberapa mesin, penawaran harus menyatakan kelompok kuantitas dan harga satuan terkait dengan jelas, misalnya:1 set / 2–4 set / 5+ set. Jadwal harga-kuantitas akhir dikonfirmasikan dalam kutipan komersial.
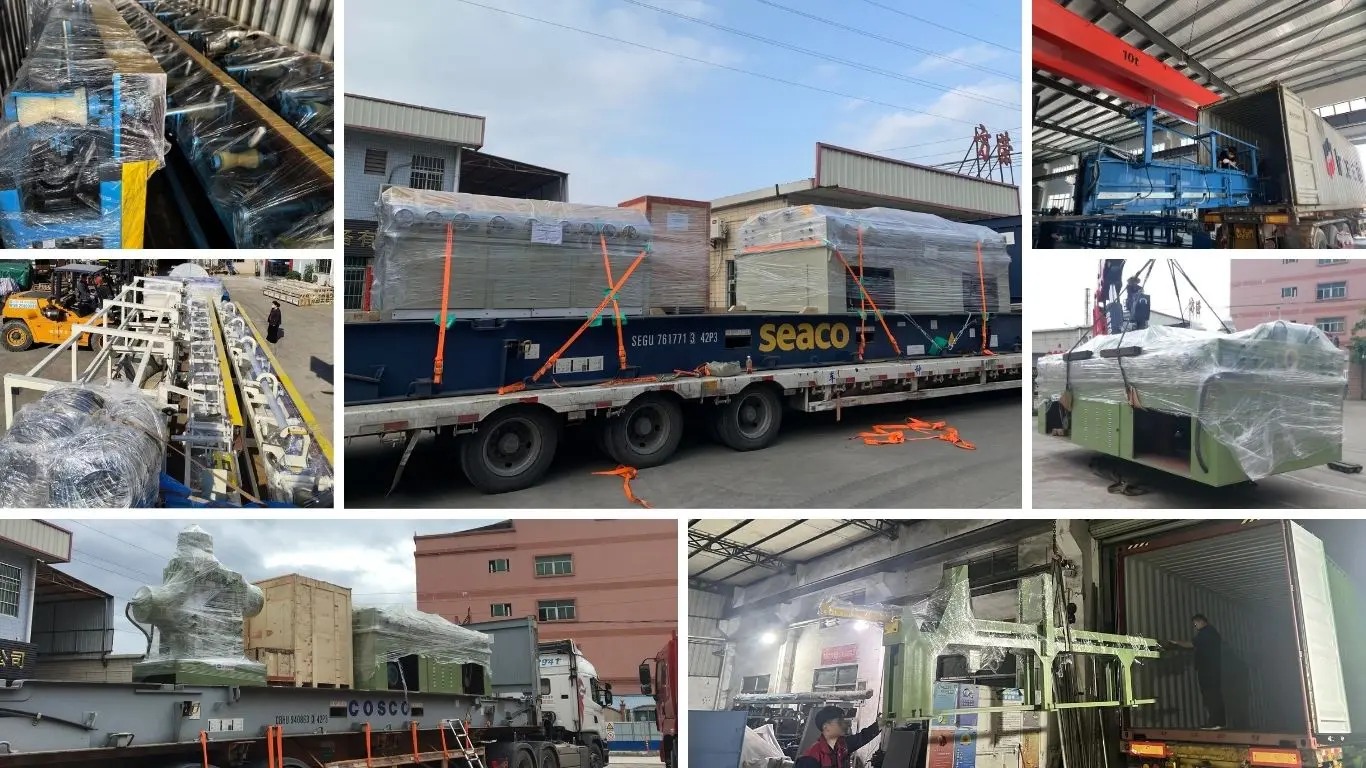
Ketentuan FOB:Harga FOB tersedia berdasarkan pelabuhan pengiriman yang disepakati di Tiongkok. Kutipan harus menyebutkan secara pastiPelabuhan FOB, seperti Pelabuhan Shanghai atau Pelabuhan Shenzhen, bersama dengan konfigurasi mesin, cakupan pengepakan, dan kuantitas pengiriman. Transportasi darat ke pelabuhan yang ditunjuk sudah termasuk atau tidak termasuk sesuai dengan penawaran akhir Incoterms.
Waktu tunggu pesanan standar:FR-10T hingga FR-100T biasanya memerlukan30–60 harisetelah menerima uang muka yang disepakati dan konfirmasi teknis. FR-200T hingga FR-500T biasanya memerlukan90–120 harikarena sistem hidrolik, silinder, struktur, dan persyaratan pengujiannya yang lebih besar.
Pesanan yang dipercepat:Jadwal produksi yang dipercepat dapat dievaluasi untuk proyek-proyek mendesak tergantung pada kapasitas bengkel saat ini, ketersediaan komponen dan konfigurasi yang diperlukan. Tanggal pengiriman yang dipercepat dikonfirmasi hanya setelah tinjauan teknik dan penjadwalan produksi; hal ini tidak boleh diasumsikan dari waktu tunggu standar.
Pembayaran:Istilah komersial standar adalahDeposit 30% dengan konfirmasi pesanan dan saldo 70% sebelum pengiriman setelah pengujian penerimaan pabrik, kecuali disepakati lain dalam kontrak penjualan.
Jaminan:12 bulan sejak commissioning berdasarkan ketentuan garansi yang disepakati.
FangRong dapat memberikan gambar pondasi, tata letak baut jangkar, panduan pemasangan, dukungan commissioning, dan pelatihan operator. Pelatihan commissioning standar mencakup pengoperasian alat berat, penggantian mandrel, perawatan hidraulik dasar, dan diagnosis kesalahan umum.
Untuk instalasi di luar negeri, cakupan layanan yang diperlukan harus disepakati sebelum pengiriman. Pemecahan masalah jarak jauh tersedia untuk masalah pengoperasian rutin, sementara dukungan teknik di lokasi dapat diatur untuk proyek yang memerlukan pengawasan atau commissioning instalasi.
Mesin cold drawing konvensional biasanya mengurangi diameter luar dan ketebalan dinding. Mesin gambar ekspansi menarik mandrel yang mengembang melalui pipa untuk meningkatkan diameter bagian dalam. Pilihan yang tepat bergantung pada apakah masalah produksinya adalah diameter luar yang terlalu besar atau lubang dalam yang terlalu kecil.
Tonase mesin harus dihitung dari tingkat material, ketebalan dinding, diameter awal, diameter target, ekspansi per lintasan, panjang pipa dan desain perkakas. Diameter luar pipa saja tidak cukup untuk memilih mesin. Kirim parameter ini untuk perhitungan gaya sebelum memesan.
Tidak ada persentase ekspansi universal untuk setiap pipa. Aplikasi baja karbon biasanya menggunakan peningkatan diameter sekitar 5–15% per lintasan, namun nilai yang diijinkan bergantung pada keuletan material, ketebalan dinding, diameter awal, pelumasan, dan akurasi dimensi yang diperlukan. Bahan dengan keuletan terbatas mungkin memerlukan penambahan yang lebih kecil dan beberapa lintasan.
Ya, ekspansi internal yang terkendali dapat memperbaiki bagian pipa yang tidak bulat dan sesuai. Besarnya koreksi tergantung pada ovalitas asli, ketebalan dinding, kekuatan material dan desain mandrel. Deformasi yang parah mungkin memerlukan operasi pelurusan atau pra-pembentukan terpisah sebelum pemuaian.
Tidak. Proses ekspansi seri FR dirancang sebagai operasi pengerjaan dingin. Hal ini menghindari kerak dan oksidasi yang terkait dengan pemanasan, namun pemuaian dingin juga meningkatkan deformasi material dan pengerasan kerja. Untuk paduan yang sulit atau rasio ekspansi yang besar, prosesnya harus divalidasi sebelum produksi massal.
Ya, asalkan spesifikasi pipa tetap berada dalam rentang gaya dan dimensi yang dihitung alat berat. Ukuran yang berbeda biasanya memerlukan mandrel atau perkakas yang sesuai. Lini produksi multi-ukuran harus dirancang berdasarkan kisaran ukuran pipa sebenarnya daripada berasumsi bahwa satu mandrel standar dapat mencakup semua produk.
Menyediakan material pipa, konstruksi mulus atau dilas, diameter luar, diameter dalam awal, diameter dalam target, ketebalan dinding, panjang pipa, ekspansi yang diperlukan per lintasan, jumlah produksi, catu daya, negara tujuan dan jadwal pengiriman yang diinginkan. Gambar atau sampel pipa direkomendasikan untuk perkakas yang disesuaikan.
Paket alat berat standar mencakup sistem hidraulik utama, mekanisme penarikan, sistem kontrol, struktur alat berat, dan perlengkapan standar yang diperlukan untuk pengoperasian. Mandrel khusus aplikasi, klem khusus, sistem bongkar muat otomatis, langkah yang diperpanjang, dan perkakas khusus lainnya dikutip sesuai dengan spesifikasi pipa.
Mesin standar FR-10T hingga FR-100T umumnya memerlukan waktu 30–60 hari, sedangkan mesin FR-200T hingga FR-500T umumnya memerlukan waktu 90–120 hari setelah konfirmasi teknis dan komersial. Jadwal yang dipercepat dapat dievaluasi untuk proyek-proyek mendesak sesuai dengan kapasitas produksi dan ketersediaan komponen.
Ya. Untuk aplikasi di mana gaya ekspansi, pemulihan dimensi, atau perkakas multi-lintasan tidak pasti, penyediaan sampel pipa yang representatif atau data dimensi lengkap memungkinkan tim teknik mengevaluasi proses sebelum konfigurasi akhir alat berat. Hal ini sangat berguna untuk paduan berkekuatan tinggi, rasio ekspansi besar, dan pembentukan ujung pipa yang disesuaikan.
Ya. Gambar pondasi, panduan pemasangan, commissioning, dan pelatihan operator tersedia. Dukungan teknik di lokasi juga dapat diatur bila diperlukan oleh proyek.
Masa garansi standar adalah12 bulan sejak commissioning, tunduk pada ketentuan garansi yang disepakati. Suku cadang dan dukungan teknis dapat diberikan setelah masa garansi.
Ya. Kustomisasi dapat mencakup langkah ekspansi, geometri mandrel, penjepitan pipa, perkakas multi-lintasan, konfigurasi hidraulik, sistem pengumpanan dan pelepasan, rangkaian PLC, dan integrasi jalur produksi otomatis. Kustomisasi harus didasarkan pada dimensi pipa aktual dan target produksi, bukan hanya tonase mesin nominal.
Alamat
NO.163, Jalan Shatong, Kawasan Industri Shabu ke-2, Kota Dalang, Kota Dongguan, Guangdong, Cina
Telp
Surel