Whatsapp
Kami menawarkan rangkaian lengkap peralatan pemrosesan logam presisi, termasuk mesin pelurus, penarikan dingin, penunjuk, chamfering, pemotongan, penggulung benang, dan cetakan gambar, yang disesuaikan untuk material tabung, batangan, dan kawat di berbagai industri.
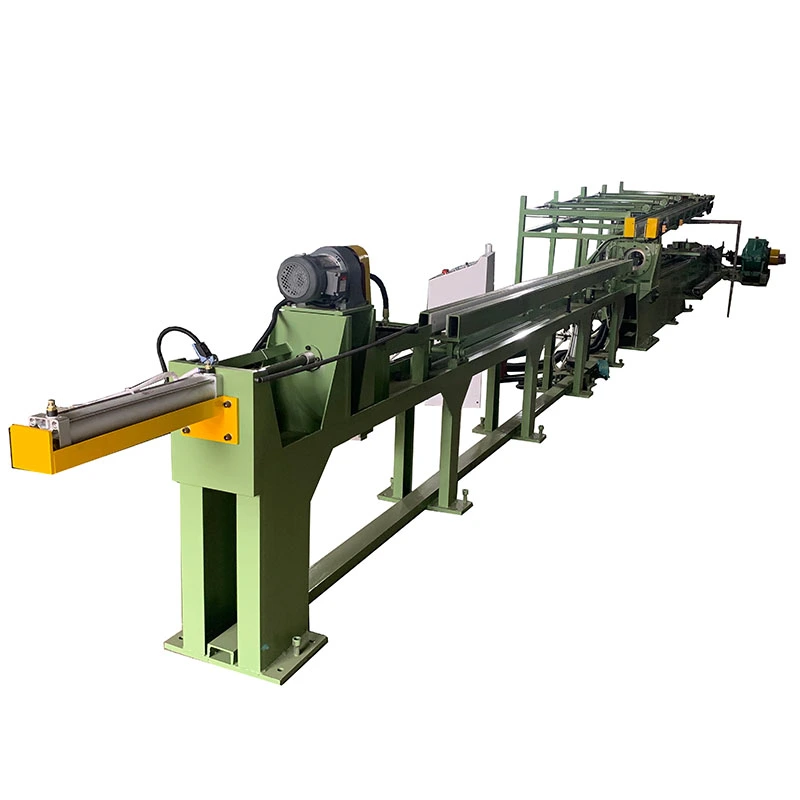
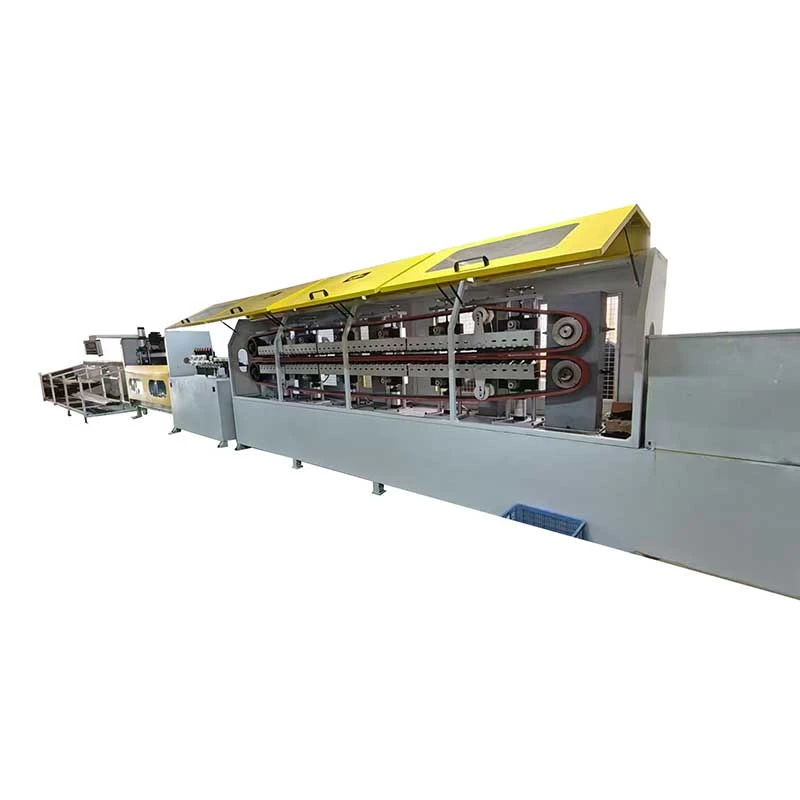
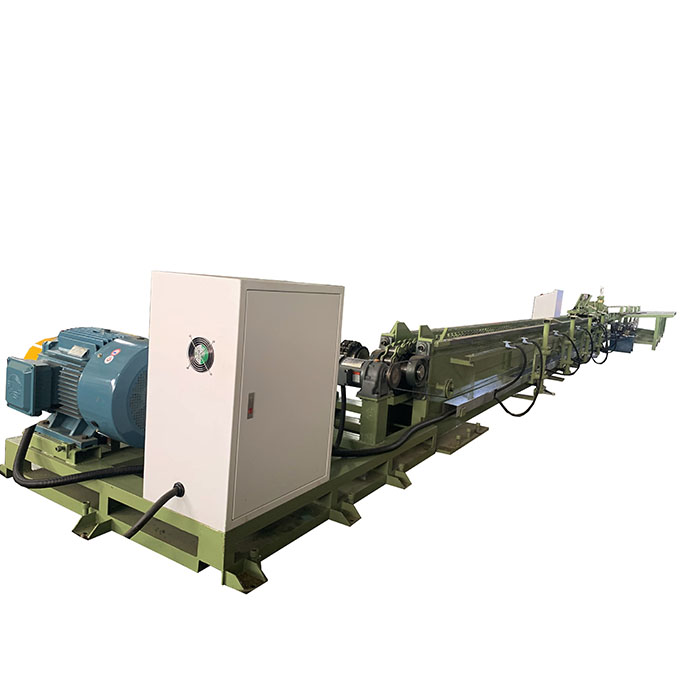
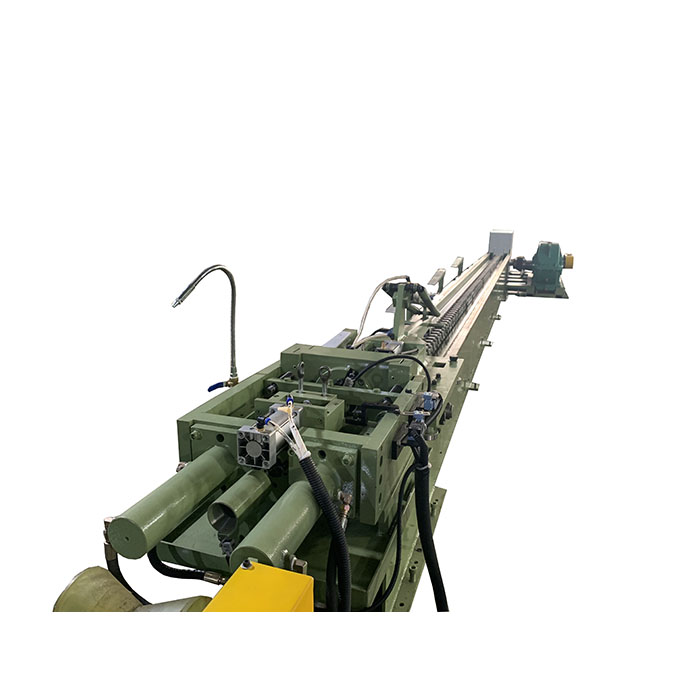
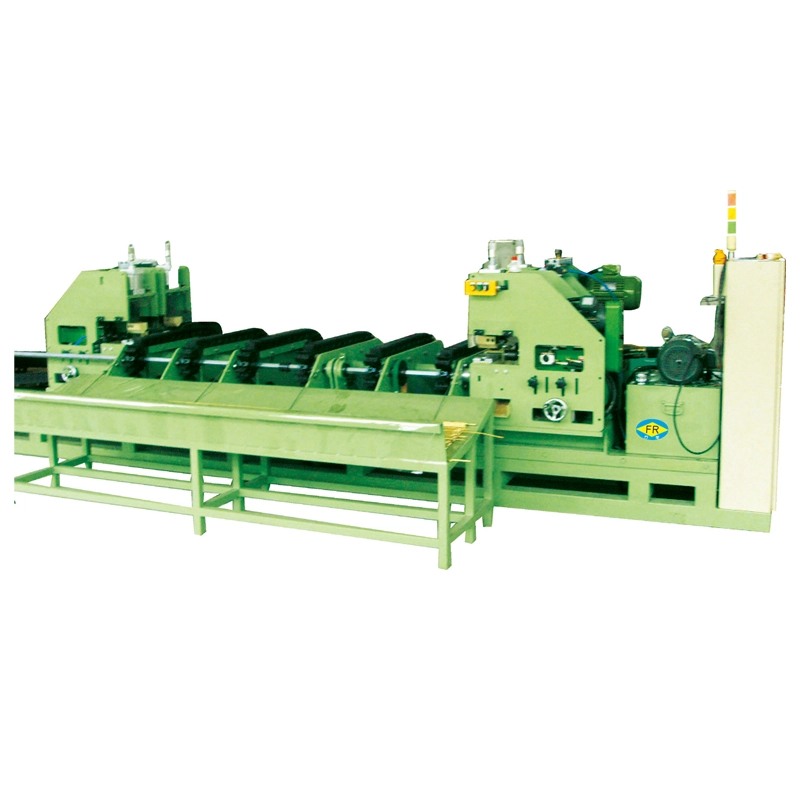
ItuMesin Gambar Pendorong Titik Otomatismenghilangkan penunjuk bilah dengan menggunakan akepala dorong hidrolikuntuk memasukkan batang ukuran penuh melalui cetakan sebelum silinder utama mengambil alih. Hal ini mengurangikehilangan material, perkakas, dan penanganan. Model FR-5T hingga FR-200T menyediakanDaya tarik 5–200 tonDanKekuatan dorong 10–300 tonuntukØ13–100mmbar. Cocok untuk baja karbon, baja paduan, baja tahan karat, tembaga, dan aluminium.
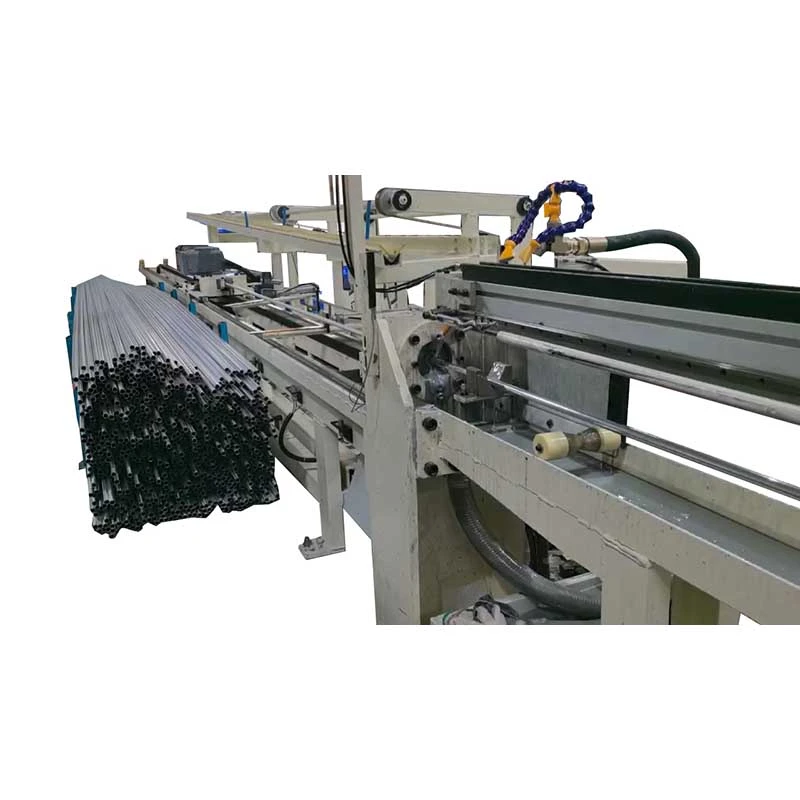
ItuMesin Gambar Pendorong Titik Otomatisadalah mesin penarikan dingin hidraulik yang dirancang untuk produksi batangan di mana penunjuk konvensional menyebabkan kehilangan material, penanganan ekstra, atau hambatan sebelum penarikan. Alih-alih mengurangi ujung batang dengan mesin penunjuk terpisah, kepala dorong hidrolik belakang mendorong batang yang tidak runcing melalui cetakan sampai ujung depan memasuki kereta gambar. Kereta kemudian mengambil alih dan menarik palang melewati dadu.
Pengaturan push-draw ini sangat berguna untukbatangan pendek, produksi batangan presisi volume tinggi, dan material yang sulit atau mahal untuk ditunjuk. Mesin seri FangRong FR tersedia mulai dari 5T hingga 200T, mencakup batang bundar padat mulai dari sekitar Ø13 hingga Ø100 mm. Gambar tabung juga dapat dikonfigurasi dengan mandrel dan perkakas yang sesuai.
Itumesin drawing pendorong titik menghilangkan hambatan ini. Bilah yang tidak runcing didorong langsung ke dalam cetakan, dan kereta gambar mengambil alih setelah ujung depan muncul. Hal ini sangat berharga ketika hasil material dan waktu penanganan lebih penting daripada sekadar memaksimalkan kecepatan penarikan.
Situasi produksi yang umum:Produsen pengikat yang bekerja dengan batangan baja paduan pendek mungkin kehilangan banyak panjang yang dapat digunakan selama penunjukan. Dengan sistem pendorong titik, batangan dapat memasuki proses penarikan tanpa terlebih dahulu melakukan pemesinan atau mengubah ujungnya, sehingga lebih banyak batangan yang dibeli tetap tersedia untuk pos dingin hilir.
1. Memuat:Batang yang tidak runcing ditempatkan pada rak umpan dan disejajarkan dengan cetakan.
2. Dorongan hidrolik:Kepala dorong belakang menjepit palang dan mendorongnya ke depan melalui cetakan. Gaya awal ini penting karena palang belum diarahkan dan oleh karena itu menemui hambatan yang lebih tinggi saat memasuki dadu.
3. Pengambilalihan pengangkutan:Ketika ujung depan yang tereduksi muncul dari cetakan, kereta gambar utama mencengkeram palang.
4. Gambar berkelanjutan:Kepala dorong terlepas atau kembali sementara silinder hidrolik utama menarik batang melalui cetakan untuk panjang gambar yang diperlukan.
5. Pengembalian dan pembongkaran:Setelah menggambar, kereta kembali dan batangan yang sudah jadi dibongkar untuk operasi selanjutnya.
Kontrol PLC dan HMI mengoordinasikan urutan dorongan, penjepitan, penarikan, dan pengembalian. Gaya dorong, gaya tarik, langkah dan konfigurasi cetakan yang tepat dipilih berdasarkan diameter awal, diameter akhir, tingkat material, dan jadwal reduksi.
Kepala dorong hidraulik belakang memungkinkan batang yang tidak runcing memasuki cetakan, sehingga tidak memerlukan operasi penunjuk terpisah. Hal ini sangat penting bagi pabrik yang memproses batangan pendek atau logam paduan yang mahal, karena hilangnya material dari setiap ujung batangan secara langsung mempengaruhi hasil.
Contoh produksi:Produsen bantalan-rol yang menggunakan blanko baja paduan pendek dapat mempertahankan lebih banyak panjang batang yang dapat digunakan daripada menghilangkan bagian runcing sebelum menggambar. Manfaat ekonominya bergantung pada panjang batangan dan jumlah yang biasanya diambil selama penunjukan, sehingga sebaiknya dihitung berdasarkan data produksi aktual dan bukan diasumsikan dalam persentase tetap.
Penunjukan konvensional menghilangkan sebagian ujung batang atau menyisakan bagian yang diperkecil yang nantinya dapat terpotong. Proses point-pusher menghindari langkah persiapan ini. Semakin pendek batangnya dan semakin tinggi nilai materialnya, semakin penting fitur ini.
Untuk batangan yang panjang, persentase penghematan dari menghilangkan ujung runcing mungkin relatif kecil. Namun, untuk blanko presisi pendek, material 100-300 mm yang sama dapat mewakili persentase bagian akhir yang jauh lebih besar.
Kepala dorong memberikan gaya yang diperlukan untuk memulai batang tak berujung melalui cetakan, sedangkan silinder gambar utama memberikan gaya untuk sisa langkah penarikan. Kapasitas kepala dorong dipilih berdasarkan ketahanan masuknya cetakan, kekuatan material, diameter dan reduksi, bukan sekadar mencocokkan tonase gambar utama.
Mengapa ini penting:Mesin Drawing Pendorong Titik Otomatis dapat memiliki tonase gambar nominal yang cukup tetapi masih tidak cocok jika gaya dorong awal tidak mencukupi untuk paduan keras atau reduksi besar. Oleh karena itu FangRong menghitung kebutuhan dorongan dan penarikan dari material dan dimensi aktual pelanggan.
Penahan cetakan modular mengurangi waktu penggantian perkakas ketika diameter batang berbeda diproses pada mesin yang sama. Hal ini sangat berguna terutama untuk bengkel kerja dan pabrik yang memproduksi beberapa ukuran dalam satu shift. Jika suatu garis hanya menghasilkan satu diameter secara terus-menerus, perkakas penggantian cepat tidak terlalu penting dibandingkan umur cetakan yang benar dan pemilihan gaya tarik.
Gaya dan kecepatan hidrolik dapat diatur sesuai dengan material dan jadwal lintasan. Hal ini memungkinkan operator menghindari penggunaan tenaga berlebihan pada material yang relatif lunak sambil mempertahankan gaya yang cukup untuk baja tahan karat, baja paduan, atau material berkekuatan tinggi lainnya.
Dalam produksi poros presisi, kondisi penarikan yang terkontrol membantu mengurangi pembebanan mendadak dan kerusakan permukaan. Kelurusan akhir dan keakuratan dimensi masih bergantung pada desain die, kondisi batang masuk, jadwal lintasan dan proses pelurusan selanjutnya.
PLC mengontrol urutan antara pergerakan kepala dorong, cengkeraman, pemasukan cetakan, penjepitan kereta, penarikan dan pengembalian. Operator dapat mengatur dan memantau parameter proses utama melalui HMI.
Ini sangat berguna ketika mesin yang sama menjalankan bahan atau ukuran yang berbeda. Untuk lini produk tunggal, kontrol urutan otomatis terutama mengurangi intervensi operator dan membantu menjaga proses yang sudah ada dapat diulang.
Konfigurasi standar seri FR ditujukan untuk batangan bulat padat. Penarikan tabung dapat dilakukan dengan pengaturan mandrel, sumbat, dan cetakan yang sesuai. Penerapan tabung harus dikonfirmasi selama rekayasa karena ketebalan dinding, jenis mandrel, dan persyaratan pelumasan mempengaruhi gaya tarik dan perkakas yang diperlukan.
Model yang benar harus dipilih daridiameter awal, diameter akhir, kekuatan material, pengurangan area dan hasil produksi yang dibutuhkan. Tonase nominal saja tidak cukup untuk pemilihan alat berat.
| Model | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Kapasitas Gambar (ton) | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| Kepala Dorong Hidraulik (ton) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Silinder Dorong | φ63×200mm | φ80×200mm | φ100×200 mm | φ125×200mm | φ150×300 mm | φ160×700 mm | φ180×300 mm | φ200×300 mm | φ220×300 mm | φ250×300 mm | φ280×300 mm | φ300×300 mm |
| Daya Pompa Minyak (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Kisaran Diameter Batang (mm) | 13-20 | 15-30 | 15-50 | 20-50 | 25-55 | 30-60 | 30-65 | 35-70 | 35-75 | 40-80 | 45-90 | 50-100 |
| Daya Motor Utama (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Panjang gambar standar:10 m. Panjang gambar khusus dapat dirancang sesuai dengan tata letak produksi pelanggan.
Penting:Kisaran diameter yang ditunjukkan di atas adalah kisaran batangan yang berlaku pada mesin, bukan jaminan bahwa setiap material dapat diambil dari diameter awal terbesar hingga setiap kemungkinan diameter akhir dalam satu kali lintasan. Jadwal lintasan yang sebenarnya harus diperiksa terhadap kekuatan material, reduksi per lintasan, geometri cetakan dan pelumasan.
Digunakan untuk batangan yang disuplai ke jalur pos dingin untuk baut, stud, sekrup, pin dan komponen serupa. Desain point-pusher sangat berguna ketika blanko pendek menghasilkan persentase sisa penunjuk yang tinggi.
Skenario pelanggan:Produsen pengikat yang menggantikan urutan penunjuk-dan-gambar terpisah dapat menggunakan FR-30T untuk menggabungkan pemasukan cetakan dan penarikan ke dalam satu siklus mesin, sehingga mengurangi penanganan antara sebelum pos dingin.
Cocok untuk stok batang presisi yang digunakan untuk poros kemudi, batang aktuator, komponen katup, dan bagian putaran atau mesin lainnya. Parameter penting adalah gaya tarik, toleransi diameter, kondisi permukaan dan kemampuan mempertahankan jadwal lintasan yang stabil.
Skenario pelanggan:Pemasok otomotif yang menggambar batang baja paduan untuk komponen kemudi dapat menggunakan konfigurasi FR-100T yang menghilangkan ujung runcing akan meningkatkan pemanfaatan material sebelum pemesinan.
Gambar dapat memberikan diameter yang terkontrol dan kondisi permukaan yang lebih baik sebelum penggilingan, pengelupasan, atau penyelesaian selanjutnya. Namun, untuk aplikasi bantalan, gambar saja tidak menggantikan persyaratan dimensi dan permukaan pada proses penggilingan akhir.
Skenario pelanggan:Produsen bantalan dapat menggunakan FR-50T untuk roller blank di mana gambar yang stabil mengurangi jumlah material yang nantinya harus dikeluarkan selama penyelesaian.
Baja perkakas berkekuatan tinggi memerlukan gaya tarik yang lebih besar dan kontrol reduksi per lintasan yang cermat. Oleh karena itu, mesin harus dipilih berdasarkan kekuatan material aktual dan perhitungan jadwal lintasan, bukan berdasarkan diameter saja.
Skenario pelanggan:Prosesor baja perkakas yang menggambar batang baja berkecepatan tinggi dapat menggunakan model FR berkapasitas lebih tinggi ketika ketahanan deformasi melebihi kisaran praktis drawbench yang lebih kecil.
Baja tahan karat, titanium, paduan nikel, dan material bernilai tinggi lainnya dapat memperoleh manfaat dengan menghilangkan operasi penunjuk terpisah. Manfaat ini sangat relevan jika bahannya mahal atau ujung batangnya sulit disiapkan secara konsisten.
Skenario pelanggan:Untuk produksi batangan titanium, menghindari penunjukan mekanis konvensional dapat menyederhanakan proses persiapan bagian depan dan mengurangi penanganan material sebelum penarikan dingin.
Mesin Drawing Pendorong Titik Otomatis dapat dikonfigurasi untuk aplikasi batangan tembaga dan aluminium di mana gambar terkontrol diperlukan untuk pengurangan dimensi atau peningkatan permukaan. Bahan yang lebih lembut mungkin tidak memerlukan gaya dorong maksimum yang tersedia, sehingga memilih model yang lebih kecil dapat mengurangi daya terpasang yang tidak diperlukan.
Kirimkan informasi berikut sebelum meminta penawaran:
Bahan:grade, kekuatan tarik atau kekuatan luluh, dan kondisi perlakuan panas.
Ukuran awal:diameter luar dan panjang batang.
Ukuran jadi:diameter target dan toleransi dimensi.
Pengurangan:pengurangan area yang diperlukan dan jumlah lintasan gambar.
Produksi:potongan yang dibutuhkan per jam atau ton per shift.
Format produk:batangan atau tabung padat.
Otomatisasi:pemuatan manual atau pengumpanan otomatis, pemotongan, pelurusan dan penumpukan.
Detail ini memungkinkan gaya penarikan, gaya dorong, konfigurasi cetakan, dan siklus mesin yang diperlukan diperiksa sebelum penawaran. Sebuah mesin tidak boleh dipilih hanya karena tonase nominalnya lebih tinggi dibandingkan model pemasok lain.
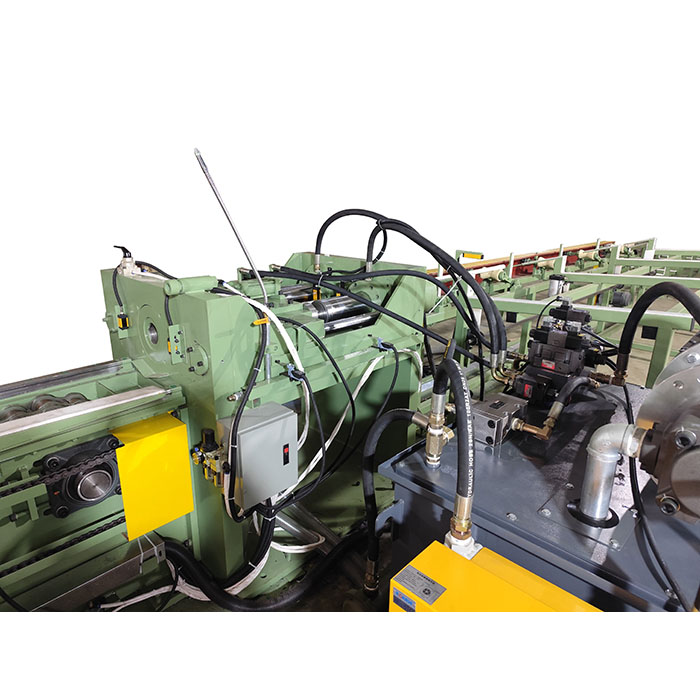
Paket Mesin Gambar Pendorong Titik Otomatis standar biasanya mencakuprangka drawbench, sistem gambar hidraulik, kepala dorong hidraulik, gerbong penarik, dudukan cetakan, unit daya hidraulik, kabinet kontrol listrik, PLC dan HMI. Perkakas standar disediakan sesuai dengan konfigurasi yang disepakati; cetakan produksi untuk dimensi pelanggan tertentu harus dikonfirmasi secara terpisah dalam kutipan.
Peralatan opsional dapat mencakup sistem pengumpanan otomatis, pengukuran batang, pemotongan, pelurusan, pembongkaran dan penumpukan. Cakupan akhir harus dinyatakan item demi item dalam kutipan komersial sehingga pelanggan mengetahui secara pasti apa yang akan sampai di pabrik.
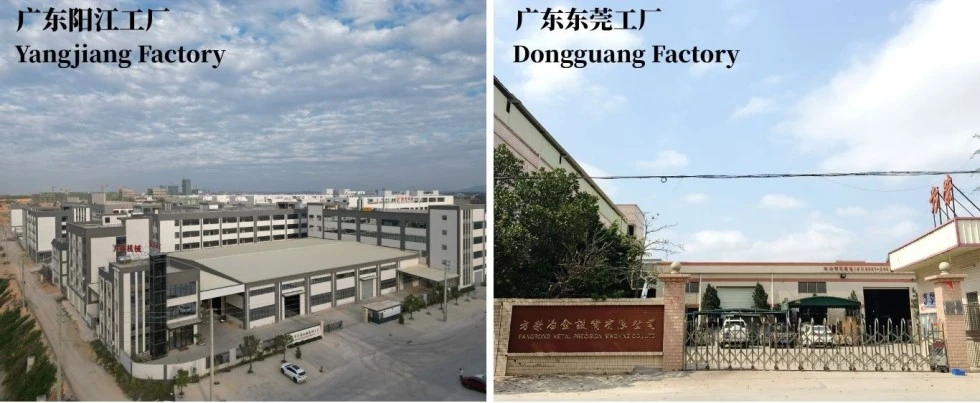
FangRong telah memproduksi peralatan cold drawing sejak tahun 1998. Produksi dilakukan di fasilitas di Dongguan dan Yangjiang, meliputi permesinan, perakitan hidrolik, integrasi kelistrikan, dan pengujian mesin.
Penyelarasan mekanis:rel pemandu, kereta penarik, dan dudukan cetakan diperiksa kebenarannya sebelum perakitan akhir.
Sistem hidrolik:stabilitas tekanan, pergerakan silinder dan kebocoran diperiksa selama commissioning.
Sistem kelistrikan:Urutan PLC, fungsi HMI, sensor dan sirkuit pengaman diuji.
Pertunjukan menggambar:jika material pelanggan tersedia, batang sampel dapat diproses untuk memverifikasi urutan penarikan dorong dan parameter proses yang disepakati.
Pengujian ini lebih berguna daripada demonstrasi sederhana tanpa beban karena gaya penarikan sebenarnya bergantung pada material pelanggan, diameter awal, reduksi, dan perkakas.
1. Tinjauan teknik:dimensi batang, material, reduksi, dan persyaratan otomatisasi ditinjau sebelum produksi.
2. Pemeriksaan komponen:komponen struktural, hidraulik, dan transmisi utama diperiksa berdasarkan persyaratan produksi.
3. Pemesinan presisi:silinder dan komponen mekanis dikerjakan dan diselesaikan sesuai dengan toleransi fungsionalnya.
4. Perakitan mekanis:rangka, sistem pemandu, kepala dorong, kereta penarik, dan dudukan cetakan dirakit dan disejajarkan.
5. Integrasi hidrolik dan listrik:silinder, katup, pompa, sensor, PLC dan HMI terhubung dan ditugaskan.
6. Pengujian fungsional:Urutan dorong, penjepit, penarikan, dan pengembalian diuji sebelum pengiriman.
7. Pemeriksaan akhir:tekanan hidrolik, keamanan listrik, dimensi mesin dan konfigurasi yang disepakati diperiksa.
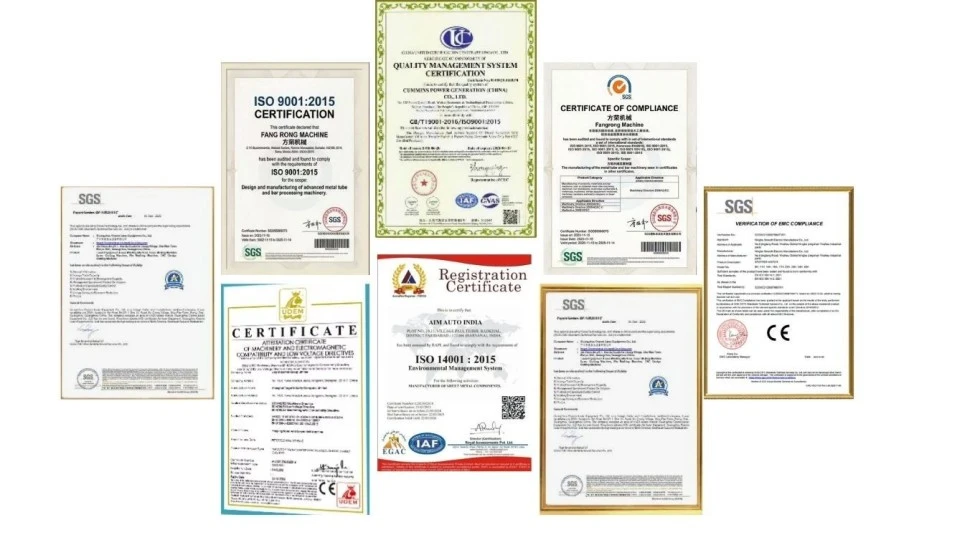
ISO 9001:2015:sistem manajemen mutu yang mencakup proses desain, manufaktur, dan layanan yang relevan. Nomor Sertifikat UQ231211R1.
Penandaan CE:tersedia untuk konfigurasi mesin standar yang dirancang untuk persyaratan mesin Eropa yang berlaku. Dokumentasi kesesuaian dan standar yang berlaku harus dikonfirmasi untuk konfigurasi mesin yang disediakan.
Keamanan mesin:desain keselamatan mesin dapat mencakup sirkuit penghentian darurat, pelindung, interlock, dan perangkat pelindung lainnya yang disyaratkan oleh penilaian risiko mesin yang berlaku.
Inspeksi SGS:inspeksi pihak ketiga dapat diatur bila diwajibkan oleh kontrak pembelian.
Penting:CE tidak sama dengan sertifikasi UL. Jika mesin dipasang di Amerika Serikat atau Kanada dan proyek memerlukan komponen atau sertifikasi listrik yang terdaftar di UL/CSA, hal ini harus ditentukan sebelum produksi sehingga kabinet listrik dan komponen dapat dikonfigurasikan dengan tepat.
MOQ:1 mesin lengkap.
| Kuantitas Pesanan | Dasar Penetapan Harga | Pengaturan Komersial Khas |
| 1 mesin | Harga standar yang dikutip | Untuk jalur produksi individu atau proyek uji coba |
| 2-4 mesin | Kutipan kuantitas proyek | Cocok untuk ekspansi multi-jalur; diskon kuantitas dapat dinegosiasikan |
| 5+ mesin | Kutipan volume | Harga akhir bergantung pada campuran model, otomatisasi, dan jadwal pengiriman |
Waktu tunggu pesanan standar:sekitar 30-60 hari setelah konfirmasi teknis, konfirmasi kontrak dan penerimaan deposit yang disepakati. Mesin atau sistem besar dengan otomatisasi terintegrasi mungkin memerlukan waktu produksi lebih lama.
Pesanan yang dipercepat:jadwal yang dipercepat dapat dievaluasi berdasarkan kapasitas pabrik saat ini, model mesin, dan ketersediaan komponen. Waktu tunggu yang dipercepat harus dikonfirmasi secara tertulis sebelum penempatan pesanan dan bukan disajikan sebagai jaminan tetap.
Pembayaran:pengaturan tipikal adalah deposit 30% setelah konfirmasi pesanan dan saldo 70% sebelum pengiriman setelah uji penerimaan pabrik yang disepakati. Persyaratan akhir tunduk pada kontrak penjualan.
Jaminan:12 bulan sejak commissioning berdasarkan ketentuan garansi yang disepakati.
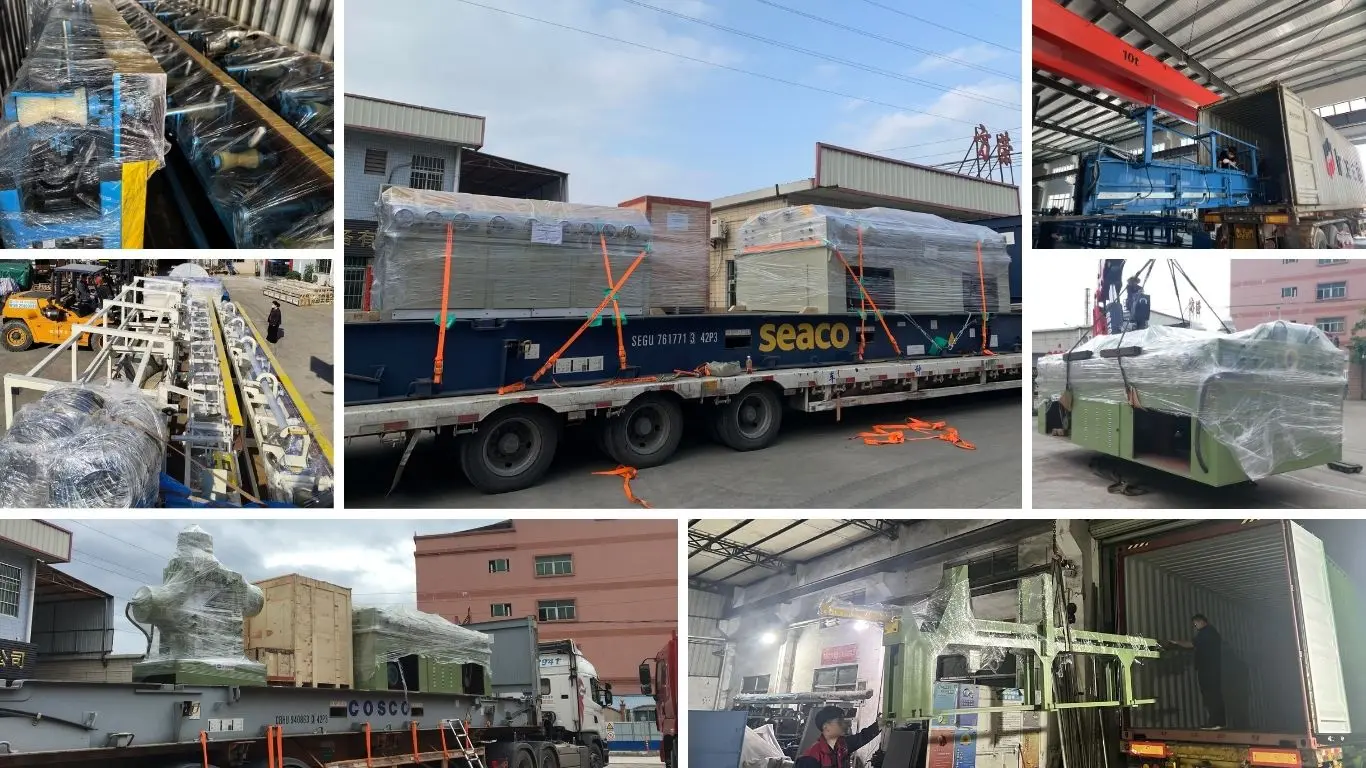
Mesin Drawing Pendorong Titik Otomatis disiapkan untuk pengiriman ekspor dengan kemasan pelindung yang sesuai, perlindungan korosi untuk permukaan mesin yang terbuka dan pengaturan pengepakan berdasarkan dimensi mesin dan metode pengiriman. Drawbench yang besar mungkin memerlukan pengiriman sebagian tergantung pada batas kontainer dan akses lokasi.
Sebelum pengiriman, pelanggan harus mengkonfirmasidimensi pintu masuk pabrik, persyaratan pondasi, kapasitas angkat, pasokan listrik dan peralatan pembongkaran. Memberikan rincian ini sebelum produksi membantu mencegah penundaan pemasangan setelah kedatangan.
Keuntungan utamanya adalah ujung batang tidak perlu diasah secara mekanis sebelum digambar. Kepala dorong hidraulik belakang mendorong batang yang tidak runcing melewati cetakan hingga ujung terdepan muncul, setelah itu kereta gambar mencengkeram dan menariknya melewatinya. Hal ini dapat mengurangi kehilangan material dan menghilangkan operasi penunjuk terpisah, yang khususnya berguna untuk produksi batangan bervolume tinggi dimana 100–300 mm material runcing per batang akan dibuang.
Ya. Mesin Drawing Pendorong Titik Otomatis dirancang khusus untuk menggambar batang tanpa pra-penunjuk konvensional. Namun, material benda kerja, diameter awal, reduksi per lintasan, geometri cetakan, dan gaya tarik yang diperlukan harus diperiksa sebelum memastikan konfigurasi. Paduan yang sangat keras atau reduksi yang sangat besar mungkin memerlukan desain cetakan atau jadwal lintasan yang berbeda.
Pemilihan mesin tidak boleh didasarkan pada diameter batang saja. Gaya penarikan yang diperlukan bergantung pada kekuatan material, diameter awal dan akhir, reduksi penampang, gesekan, sudut cetakan, dan kecepatan penarikan. Misalnya, batang baja karbon 50 mm dan batang paduan kekuatan tinggi 50 mm memerlukan gaya penarikan yang sangat berbeda. FangRong dapat menghitung gaya dorong dan tarik yang diperlukan dari data material dan dimensi pelanggan sebelum merekomendasikan model FR.
Seri FR mencakup batang bundar padat berukuran sekitar 13–100 mm, tergantung modelnya. Aplikasi yang umum termasuk baja karbon, baja paduan, baja tahan karat, baja bantalan, baja perkakas, tembaga, aluminium, dan bahan gambar dingin lain yang sesuai. Tabung atau profil khusus mungkin memerlukan perkakas yang berbeda dan harus dievaluasi secara terpisah sebelum memesan.
Penghematan tergantung pada panjang penunjuk asli, panjang batang, diameter, bahan, dan metode produksi. Proses konvensional dapat menghilangkan sekitar 100–300 mm dari setiap batang untuk menghasilkan ujung yang runcing. Oleh karena itu, menghilangkan langkah ini dapat meningkatkan hasil material, namun penghematan sebenarnya harus dihitung dari dimensi batang pelanggan dan tunjangan penunjuk yang ada, bukan diasumsikan sebagai persentase tetap.
Belum tentu. Gambar dingin dapat meningkatkan akurasi dimensi dan kondisi permukaan, namun tidak boleh dianggap sebagai pengganti pelurusan khusus ketika persyaratan kelurusan yang ketat berlaku. Jika produk jadi memerlukan kelurusan yang terkontrol, jalur produksi dapat dikonfigurasi dengan proses pelurusan terpisah setelah gambar.
Sebelum penawaran, pemasok harus menerima tingkat material, diameter awal, diameter akhir, panjang gambar yang diperlukan, panjang batang, keluaran yang diperlukan, toleransi dimensi target, lintasan gambar jika diketahui, dan catu daya pabrik yang tersedia. Foto atau contoh batang runcing yang ada juga dapat membantu menentukan kondisi masuknya cetakan dan konfigurasi kepala dorong yang diperlukan.
Konfigurasi standar biasanya mencakup unit daya hidraulik, motor utama, kepala dorong belakang, silinder gambar dan gerbong, penahan cetakan, sistem kontrol PLC dan HMI, serta perkakas standar yang disepakati. Set cetakan yang tepat, komponen kelistrikan, sistem bongkar muat otomatis, dan peralatan tambahan lainnya harus dikonfirmasi dalam kutipan teknis karena semuanya bergantung pada material, dimensi, dan persyaratan otomatisasi pelanggan.
Alamat
NO.163, Jalan Shatong, Kawasan Industri Shabu ke-2, Kota Dalang, Kota Dongguan, Guangdong, Cina
Telp
Surel