Whatsapp
Kami menawarkan rangkaian lengkap peralatan pemrosesan logam presisi, termasuk mesin pelurus, penarikan dingin, penunjuk, chamfering, pemotongan, penggulung benang, dan cetakan gambar, yang disesuaikan untuk material tabung, batangan, dan kawat di berbagai industri.
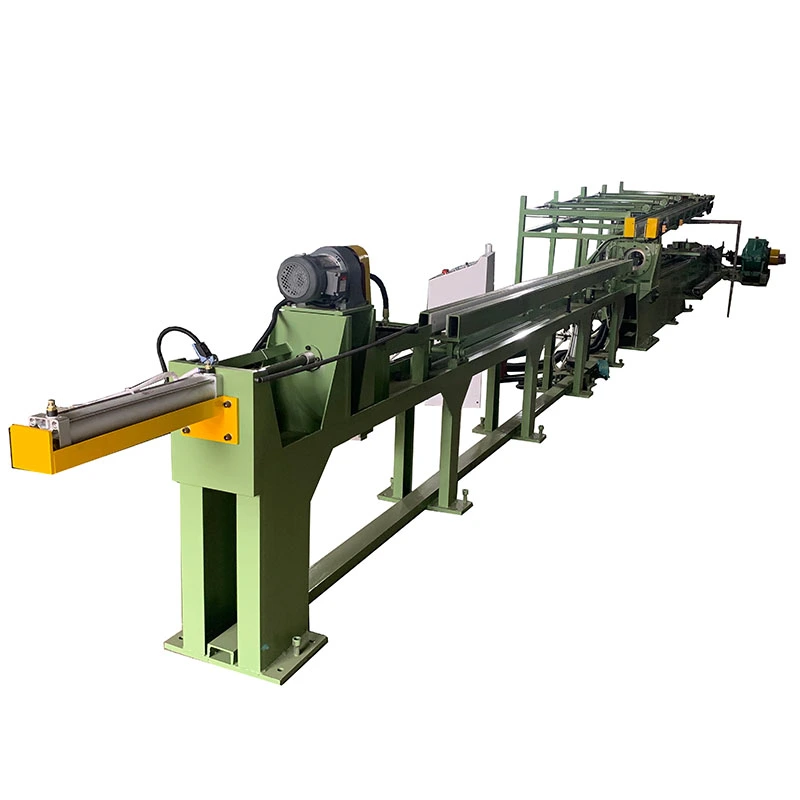
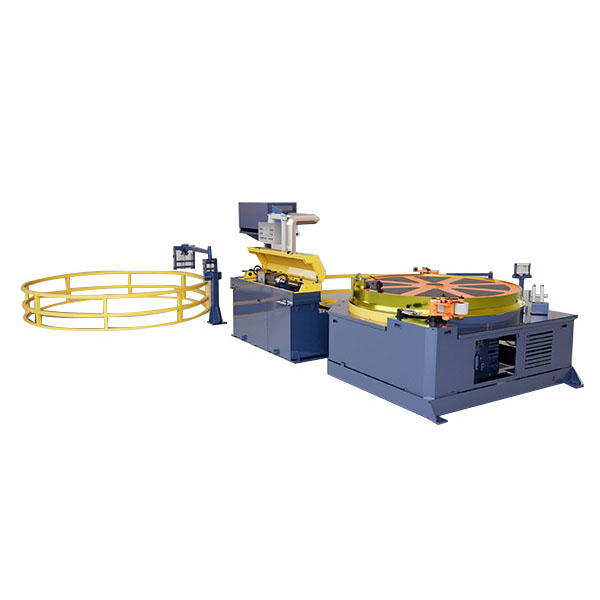
Mesin Swager Putar Kuningan mengurangi diameter luar tabung kuningan, batang kuningan, dan paduan tembaga lainnya melalui pembentukan radial berulang. Beberapa cetakan menutup sekeliling benda kerja saat spindel berputar, secara bertahap mengurangi material ke diameter yang diperlukan atau bentuk meruncing.
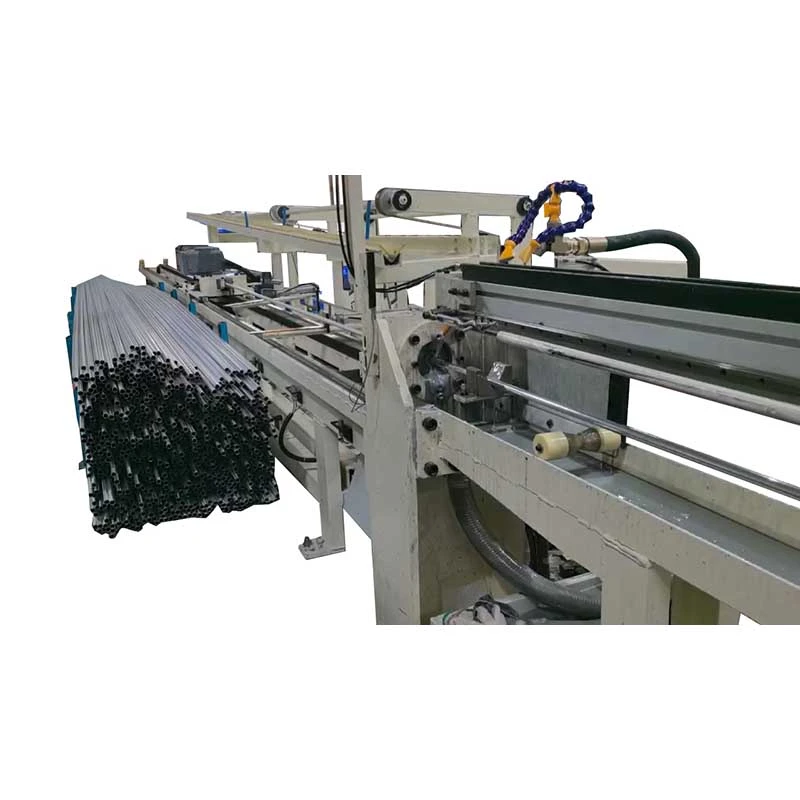
Untuk gambar tabung kuningan, bagian yang diperkecil memberikan ujung depan yang lebih kecil yang dapat memasuki cetakan gambar sebelum badan tabung utama. Swaging putar juga cocok bila proses produksi memerlukan reduksi ujung yang terkontrol tanpa memanaskan benda kerja.
Ketika tabung kuningan disiapkan untuk gambar dingin, diameter tabung asli seringkali terlalu besar untuk melewati cetakan gambar secara langsung. Oleh karena itu, ujung tabung perlu dikurangi terlebih dahulu. Rotary swager melakukan operasi ini dengan mengerjakan material dari beberapa arah radial daripada menekan seluruh ujung dalam satu pukulan.
Metode pembentukan sangat berguna untuk paduan kuningan dan tembaga karena material tersebut dapat direduksi secara progresif melalui tumbukan cetakan yang berulang-ulang. Operator dapat mengontrol pengaturan pengumpanan dan pembentukan sesuai dengan diameter ujung yang diperlukan, pengurangan panjang, dan cetakan gambar hilir.
Kedua Mesin Swager Putar Kuningan dapat menyiapkan ujung tabung untuk menggambar, tetapi keduanya membentuk material dengan cara yang berbeda. Pilihan yang lebih baik bergantung pada ukuran tabung, kondisi material, geometri ujung yang diperlukan, volume produksi, dan jumlah reduksi yang diperlukan.
| Perbandingan | Kesombongan Putar | Mesin Penunjuk Hidraulik |
| Metode pembentukan | Pukulan radial berulang kali dengan memutar cetakan | Silinder hidrolik menekan cetakan ke arah benda kerja |
| Aplikasi khas | Pengurangan ujung tabung, ujung runcing, pengurangan diameter | Pembentukan ujung tabung yang berat dan operasi reduksi yang lebih besar |
| Kesesuaian bahan | Kuningan, tembaga dan paduan non-besi lainnya | Kuningan, tembaga, baja karbon, baja tahan karat dan bahan lainnya tergantung konfigurasi |
| Membentuk tindakan | Dampak berulang terus menerus di sekitar lingkar | Pengepresan hidrolik terkontrol |
| Ukuran tabung | Tergantung pada model | Bergantung pada model, dengan konfigurasi tugas berat tersedia |
| Akhiri geometri | Cocok untuk ujung yang mengecil dan meruncing | Cocok untuk profil akhir yang diperkecil atau dibentuk tertentu |
Untuk tabung kuningan dalam jangkauan kerja swager putar, metode pembentukan radial berulang dapat menjadi pilihan praktis untuk menyiapkan ujung tabung sebelum menggambar. Untuk diameter yang lebih besar, ketebalan dinding yang lebih berat, atau aplikasi yang memerlukan gaya pembentukan yang tinggi, mesin penunjuk hidrolik mungkin lebih tepat.
Tabung atau batang kuningan diposisikan di dalam area pembentukan, di mana empat cetakan mengelilingi benda kerja. Saat spindel berputar, cetakan berulang kali bergerak melawan material dan menarik diri. Benda kerja diumpankan melalui bukaan cetakan sehingga reduksi berkembang secara progresif sepanjang yang dibutuhkan.
Berbeda dengan operasi pengepresan satu langkah, swaging putar mendistribusikan deformasi melalui benturan berulang. Diameter akhir dan lancip bergantung pada geometri cetakan, pergerakan umpan, diameter awal, tingkat material, dan reduksi yang diperlukan.
Model mesin hanyalah salah satu bagian dari seleksi. Nilai kuningan, diameter luar tabung, ketebalan dinding, kondisi awal, diameter akhir yang dibutuhkan, dan pengurangan panjang semuanya mempengaruhi hasil pembentukan.
Pengurangan besar antara tabung asli dan bagian runcing harus diperiksa sebelum produksi. Pengurangan yang berlebihan dalam satu pengaturan dapat mempengaruhi distribusi dinding dan kondisi permukaan, sementara profil cetakan yang tidak sesuai dapat menghasilkan transisi yang tidak stabil antara bagian yang tereduksi dan tidak tereduksi.
Oleh karena itu, mesin harus dipilih sesuai dengan persyaratan gambar tabung sebenarnya, bukan hanya berdasarkan diameter luar saja.
| Parameter | FR-25 | FR-76 | FR-100 |
| Diameter pipa menyusut maksimum | φ25*T2.0mm | φ76*T4.0mm | φ100*T4.0mm |
| Diameter pipa menyusut minimum | φ6mm, ganti cetakan bawah φ3mm | φ10mm, ganti cetakan bawah φ6mm | φ10mm, ganti cetakan bawah φ6mm |
| Jumlah kematian | 4 | 4 | 4 |
| Panjang cetakan | 60mm | 100mm | 118mm |
| Motor spindel | 4KW-4N | 9KW*6N | 15KW-6N |
| Kecepatan spindel | 238r/menit | 220r/menit | 220r/menit |
| Berat mesin | 1200KG | 2000KG | 2500KG |
| Dimensi (P*L*T) | 900*1000*1300(mm) | 1000*1150*1350(mm) | 1200*1200*1450(mm) |
Spesifikasi khusus dapat diberikan sesuai dengan kebutuhan material dan produksi. Data di atas adalah untuk referensi; parameter sebenarnya dapat bervariasi berdasarkan jenis material dan konfigurasi mesin.
Ketiga model tersebut mencakup rentang diameter tabung yang berbeda, sehingga ukuran tabung awal harus diperiksa terlebih dahulu. Ketebalan dinding sama pentingnya karena tabung φ76 mm dengan dinding 4,0 mm memberikan persyaratan pembentukan yang berbeda pada mesin dibandingkan tabung berdinding tipis dengan diameter yang sama.
Untuk kutipan, FangRong biasanya memerlukan spesifikasi kelas kuningan, tabung atau batang padat, diameter luar, ketebalan dinding, diameter akhir yang diperlukan, panjang pengurangan, panjang benda kerja, dan kuantitas produksi yang diharapkan. Detail ini memungkinkan konfigurasi cetakan dan mesin disesuaikan dengan operasi pembentukan sebenarnya.
Mesin Brass Rotary Swager dapat diintegrasikan ke dalam proses produksi yang melibatkan:
Gambar dan ukuran tabung kuningan
Reduksi batang kuningan dan ujung batang
Garis gambar dingin tembaga dan kuningan
Produksi tabung penukar panas
Komponen pemasangan pipa
Bagian kuningan listrik dan elektronik
Komponen kuningan otomotif
Bagian logam presisi
Manufaktur perangkat keras
Operasi pembentukan logam non-besi lainnya
FangRong didirikan pada tahun 1998 dan memiliki lebih dari 26 tahun pengalaman dalam peralatan pembentukan logam dan pemrosesan tabung. Rangkaian produknya meliputi mesin pelurus, peralatan cold drawing, peralatan swaging putar, dan mesin metalurgi terkait.
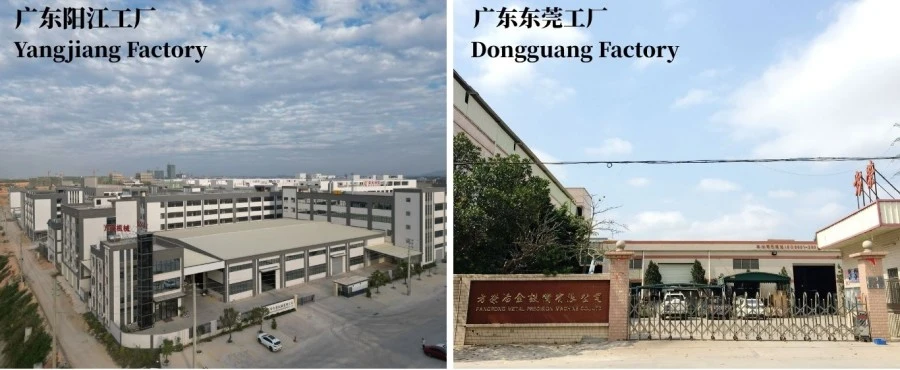
Perusahaan ini mengoperasikan Dongguan Fangrong Metallurgical Equipment Co., Ltd. di Kota Dalang, Kota Dongguan dan Yangjiang Fangrong Machinery Co., Ltd. di Distrik Yangdong, Kota Yangjiang. Peralatan telah dipasok ke lebih dari 10.000 pelanggan di lebih dari 60 negara dan wilayah dan digunakan di lebih dari 60 industri.
Proses produksi dimulai dengan persyaratan pembentukan, bukan sekadar merakit mesin standar. Dimensi tabung, rasio reduksi, ukuran cetakan, konfigurasi spindel, kebutuhan motor, dan kondisi kerja yang diharapkan ditinjau sebelum fabrikasi.
Komponen baja struktural dipotong, dilas, dikerjakan, dan dirakit untuk membentuk bodi mesin utama. Permukaan pemasangan yang kritis diproses untuk menjaga hubungan yang diperlukan antara spindel, rakitan cetakan, dan garis tengah benda kerja.
Sistem spindel dan die dipasang sesuai dengan model yang dipilih. Komponen pembentuk harus menjaga pergerakan stabil selama pembebanan radial berulang, terutama saat memproses tabung kuningan yang lebih tebal atau paduan tembaga berkekuatan lebih tinggi.
Motor, sistem transmisi, kabinet listrik, kontrol, dan komponen terkait dipasang dan dihubungkan sebelum mesin memasuki tahap pengujian. Parameter yang berjalan diperiksa berdasarkan konfigurasi mesin yang ditentukan.
Mesin yang telah selesai dioperasikan dalam kondisi tanpa beban dan bekerja. Potongan percobaan dapat digunakan untuk memeriksa diameter pembentukan, pengurangan panjang, getaran mesin, pengoperasian spindel, dan kemampuan pengulangan sebelum pengiriman.
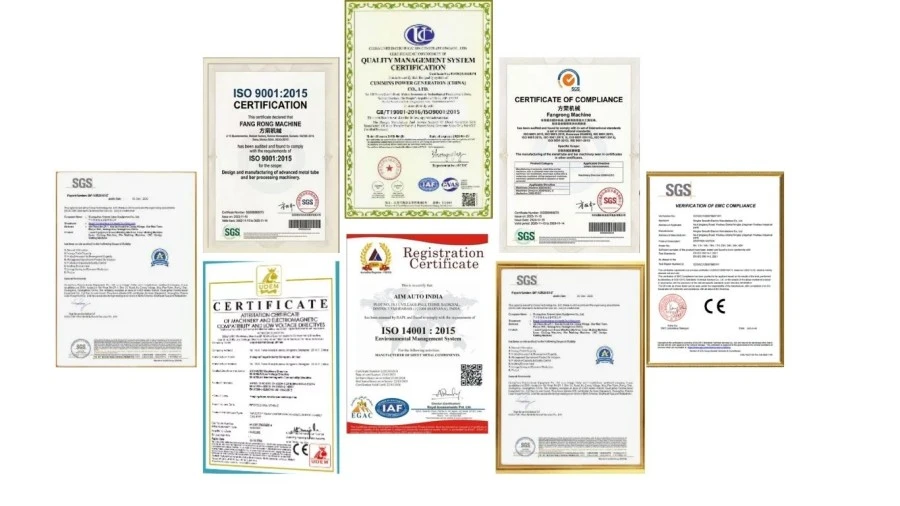
ISO9001:2015:Sistem manajemen mutu untuk desain, produksi, instalasi, dan layanan. Nomor Sertifikat UQ231211R1.
Tanda CE:Kepatuhan terhadap Petunjuk Mesin 2006/42/EC, termasuk penghentian darurat, kendali dua tangan, dan tirai tipis.
Inspeksi SGS:Inspeksi independen mencakup kinerja alat berat dan persyaratan keselamatan tertentu.
Paten Nasional:32 paten penemuan dan lebih dari 100 paten model utilitas, termasuk 2013207829011 untuk perangkat penegang rantai, 2008300532117 untuk dudukan cetakan multi-untai, dan ZL2015 2 0842922.7 untuk sistem mandrel perubahan cepat.
Sebelum pengiriman, mesin diperiksa, dilindungi dari kelembapan dan kerusakan permukaan, dan diamankan sesuai dengan metode pengangkutan. Detail kemasan dapat disesuaikan dengan ukuran mesin, tujuan, dan persyaratan pengiriman.
Bisakah mesin memproses tabung kuningan dan batangan kuningan padat?
Ya. Mesin ini dapat dikonfigurasi untuk tabung berongga dan batangan padat. Konfigurasi cetakan harus dipilih sesuai dengan geometri benda kerja dan reduksi yang diperlukan.
Bahan kuningan apa yang bisa diolah?
Mesin ini terutama digunakan untuk material berbahan dasar kuningan dan tembaga. Kemampuan pembentukan sebenarnya bergantung pada tingkat paduan, kekerasan, dimensi awal, dan reduksi yang diperlukan.
Berapa diameter tabung maksimum?
Model yang tersedia antara lain FR-25, FR-76, dan FR-100. Diameter pipa penyusutan maksimum yang terdaftar masing-masing adalah φ25*T2.0mm, φ76*T4.0mm, dan φ100*T4.0mm.
Dapatkah Mesin Rotary Swager Kuningan menghasilkan panjang pereduksi yang berbeda?
Ya. Hasil pembentukan bergantung pada geometri cetakan, pengumpanan benda kerja, diameter awal, dan profil akhir yang diperlukan. Desain cetakan yang berbeda dapat disediakan untuk panjang pengurangan dan persyaratan lancip yang berbeda.
Berapa banyak cetakan yang digunakan?
Model FR-25, FR-76, dan FR-100 yang terdaftar menggunakan empat cetakan.
Bagaimana cara memilih model mesin?
Mulailah dengan diameter luar dan ketebalan dinding tabung, kemudian periksa diameter akhir yang diperlukan dan pengurangan panjangnya. Kualitas kuningan, jumlah produksi, dan proses menggambar berikut juga harus dipertimbangkan.
Bisakah mesin digunakan sebelum mesin cold drawing?
Ya. Rotary swaging dapat digunakan untuk memperkecil ujung tabung sehingga benda kerja dapat masuk ke dalam drawing die hilir. Geometri runcing akhir harus disesuaikan dengan metode menggambar dan mencengkeram.
Apakah pemberian makanan otomatis tersedia?
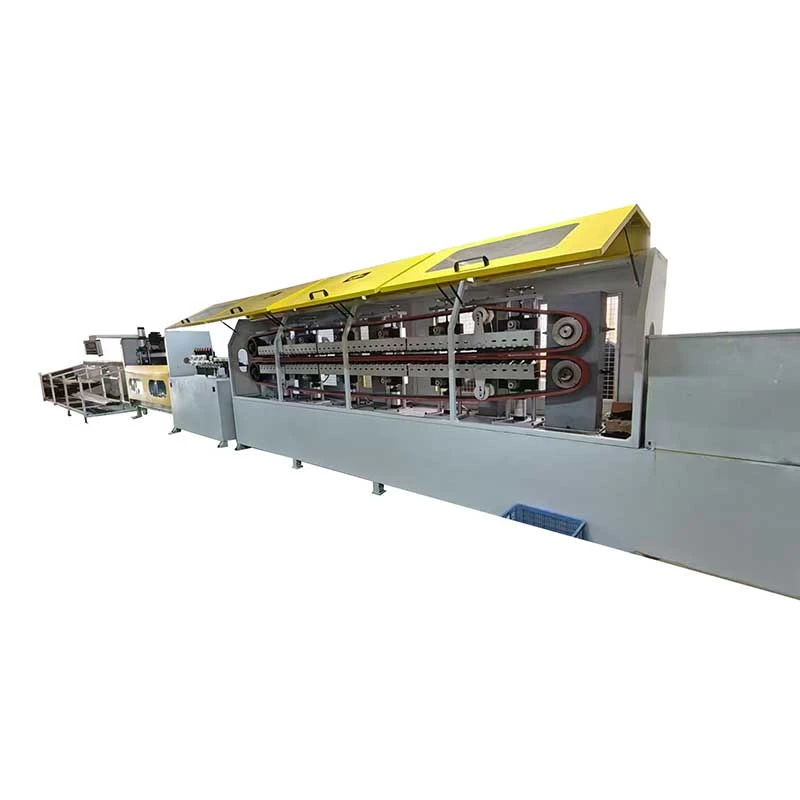
Sistem pemuatan dan pengumpanan otomatis dapat dikonfigurasi ketika lini produksi memerlukan keluaran yang lebih tinggi atau pengurangan penanganan manual.
Informasi apa yang diperlukan untuk kutipan?
Harap berikan kelas kuningan, jenis tabung atau batangan, diameter luar, ketebalan dinding, diameter akhir yang diperlukan, panjang pengurangan, panjang benda kerja, kapasitas produksi, dan kebutuhan voltase. Gambar atau sampel produk juga dapat membantu pemilihan cetakan.
Garansi dan dukungan teknis apa yang diberikan?
FangRong memberikan garansi 12 bulan sejak pemasangan mesin, bersama dengan dukungan teknis seumur hidup dan layanan suku cadang.
Alamat
NO.163, Jalan Shatong, Kawasan Industri Shabu ke-2, Kota Dalang, Kota Dongguan, Guangdong, Cina
Telp
Surel