Whatsapp
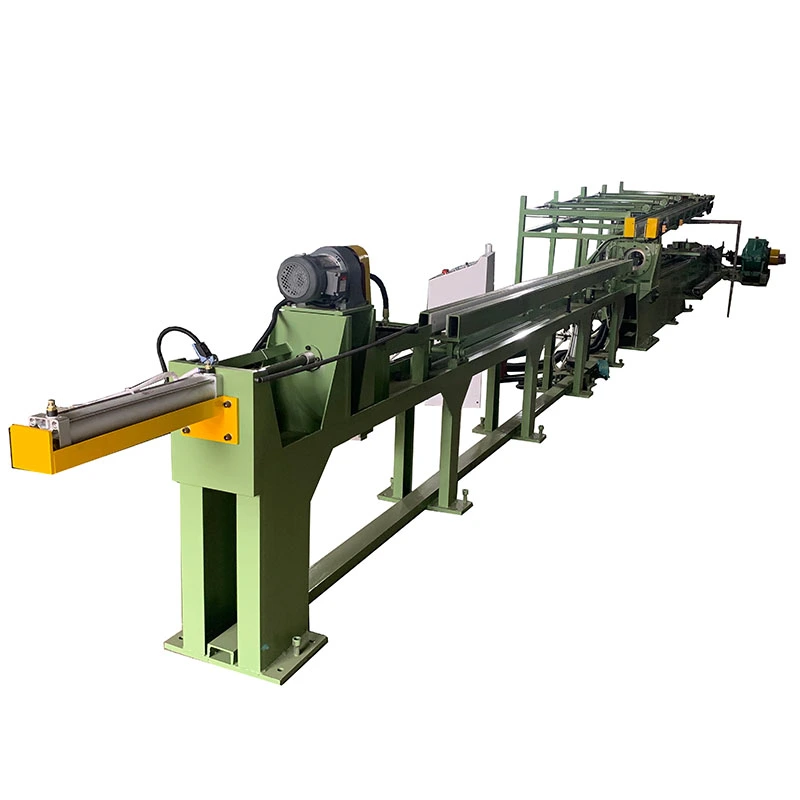
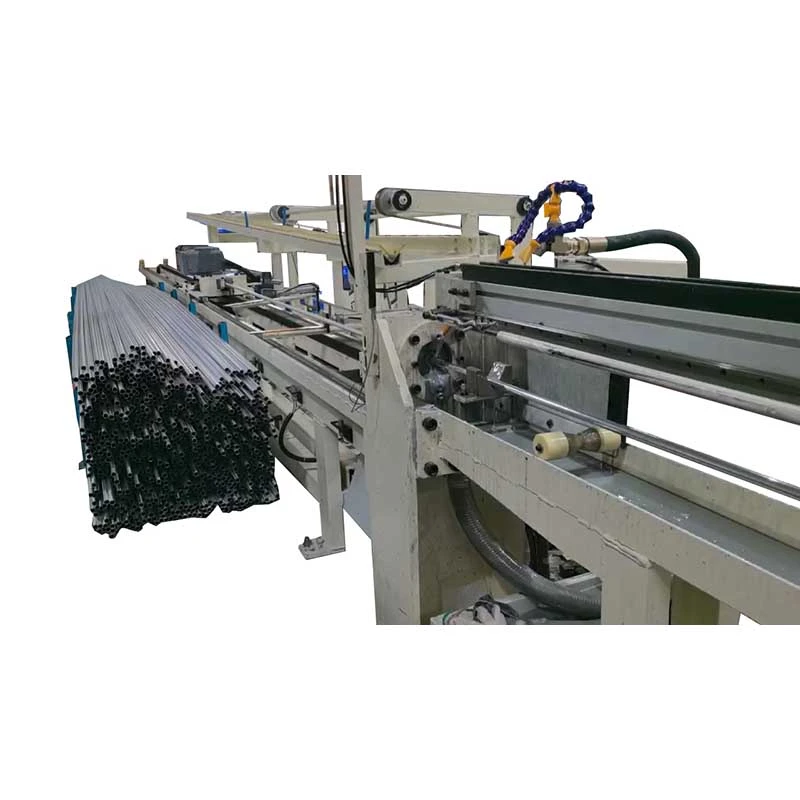
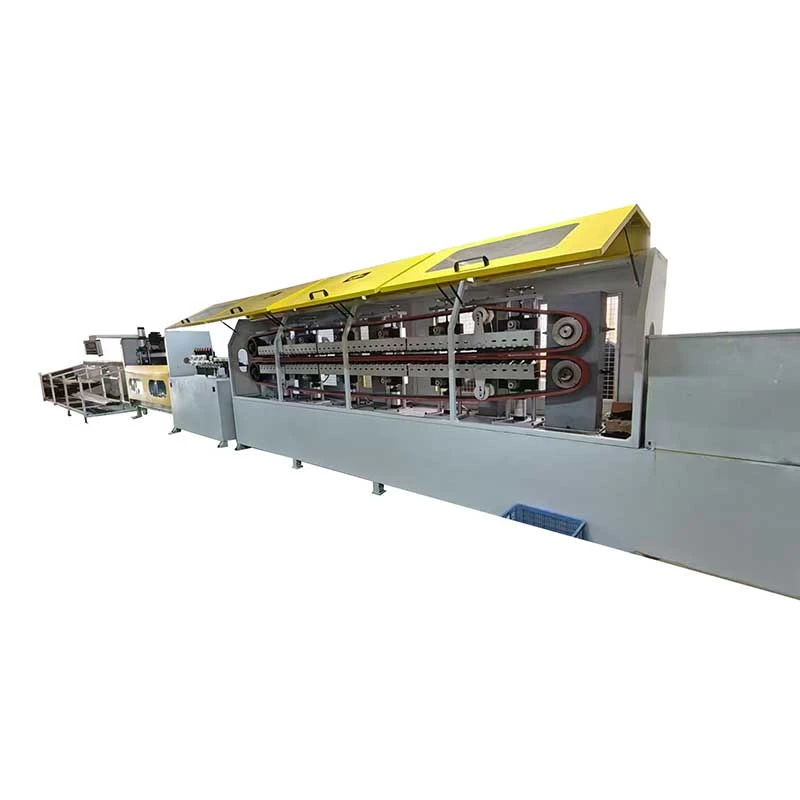
Kami menawarkan rangkaian lengkap peralatan pemrosesan logam presisi, termasuk mesin pelurus, penarikan dingin, penunjuk, chamfering, pemotongan, penggulung benang, dan cetakan gambar, yang disesuaikan untuk material tabung, batangan, dan kawat di berbagai industri.
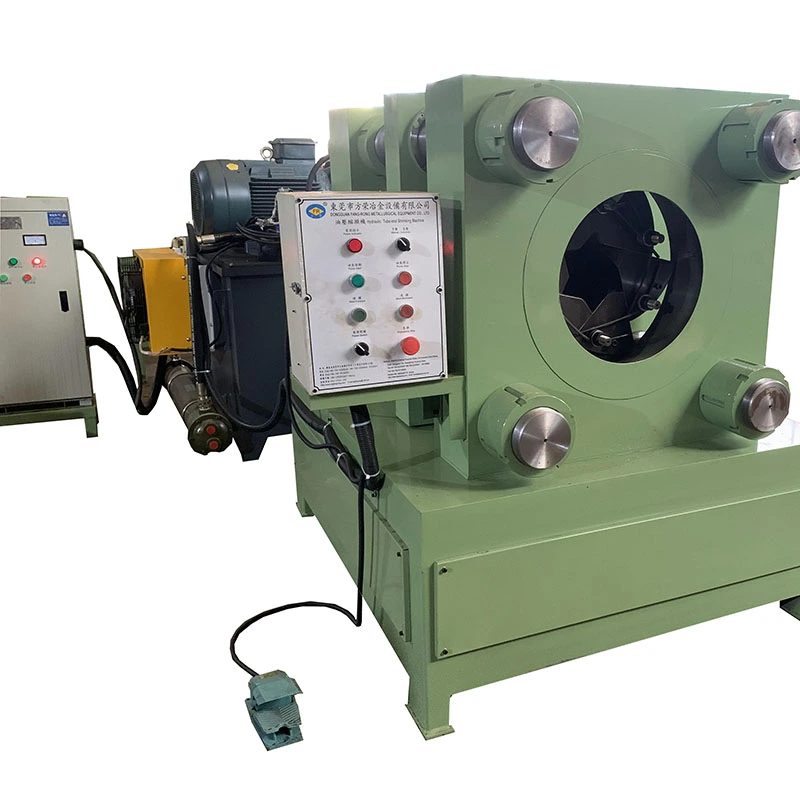
Untuk produksi tabung tembaga, kualitas bagian runcing secara langsung mempengaruhi gambar pertama. Ujung yang tidak rata atau bentuknya buruk dapat mempersulit pemasukan cetakan, meningkatkan kemungkinan kerusakan permukaan, atau memerlukan persiapan manual tambahan. Struktur hidraulik enam cetakan ditujukan untuk aplikasi yang memerlukan pembentukan radial terkontrol dan geometri ujung tabung yang konsisten.
Perbedaan utamanya adalah bagaimana gaya pembentuk diterapkan pada tabung. Sistem dua-mati dan empat-mati dapat melakukan penunjukan tabung, tetapi jumlah dan susunan cetakan pembentuk mempengaruhi seberapa merata tabung dikompresi di sekeliling kelilingnya.
| Perbandingan | Dua Meninggal | Empat Meninggal | Enam Meninggal |
| Arah Pembentukan | Arah yang berlawanan | Empat arah radial | Enam arah radial |
| Distribusi Kekuatan | Lebih terkonsentrasi | Lebih merata | Lebih merata di sekitar tabung |
| Kontrol Ujung Tabung | Cocok untuk pekerjaan penunjuk dasar | Kontrol yang ditingkatkan | Cocok untuk aplikasi yang memerlukan pembentukan radial lebih seragam |
| Pertimbangan Khas | Reduksi ujung tabung sederhana | Penggunaan produksi umum | Tabung tembaga dan aplikasi yang mengutamakan geometri ujung tabung |
Pengaturan enam dadu tidak hanya berarti “lebih banyak dadu berarti hasil yang lebih baik.” Keuntungan praktisnya adalah cara tekanan pembentuk didistribusikan ke seluruh tabung. Untuk tabung tembaga yang sensitif terhadap deformasi, hal ini dapat membantu mengontrol eksentrisitas dan mempertahankan bagian runcing yang lebih konsisten.
Tabung diposisikan pada area penunjuk dan ditopang sesuai dengan konfigurasi mesin. Enam buah dadu disusun mengelilingi keliling tabung. Ketika sistem hidrolik diaktifkan, cetakan bergerak menuju pusat dan mengurangi ujung tabung melalui kompresi radial yang terkontrol.
Tindakan pembentukan selesai dalam satu langkah hidrolik. Hasil penunjukan yang tepat bergantung pada diameter luar tabung, ketebalan dinding, kadar tembaga, ukuran ujung runcing yang diperlukan, geometri cetakan, dan model mesin. Parameter ini harus dikonfirmasi sebelum produksi daripada memilih mesin hanya dari diameter tabung maksimum.
Tiga model standar mencakup diameter tabung dan ketebalan dinding yang berbeda. Bagi pembeli yang membandingkan mesin, jarak penunjuk dan ketebalan dinding adalah dua parameter pertama yang harus diperiksa. Ukuran silinder dan daya pompa kemudian menunjukkan kapasitas pembentukan mesin.
| Parameter Mesin Penunjuk Dies Hidraulik 6 | |||
| Model | Tipe FR-40 | Tipe FR-80 | Tipe FR-150 |
| Rentang Penunjuk | φ6-40mm | φ20-80mm | φ30-150mm |
| Ketebalan Dinding | 0,5-1,8 mm | 0,5-3,0 mm | 0,5-5,0 mm |
| Diameter Silinder | φ160*φ100mm | φ250*φ160mm | Diameter dalam Ф480mm |
| Kekuatan Pompa | 5.5kW-4 | 7,5kW | 30kW |
| Ukuran | 1200*600*900mm | 1200*800*1300mm | 1800*1500*1500mm |
| Berat | 500kg | 800kg | 5000kg |
Tabel tersebut merupakan referensi untuk konfigurasi standar. Parameter mesin yang sebenarnya dapat disesuaikan menurut bahan tabung tembaga, diameter, ketebalan dinding, persyaratan ujung runcing, dan kondisi produksi.
FR-40 mencakup tabung φ6-40mm dengan ketebalan dinding 0,5-1,8mm. Ia menggunakan silinder φ160×φ100mm dan tenaga pompa 5,5kW-4. Dengan dimensi 1200×600×900mm dan berat 500kg, ini adalah model terkecil di seri ini.
FR-80 mencakup φ20-80mm dan ketebalan dinding dari 0,5-3,0mm. Mesin ini dilengkapi dengan silinder φ250×φ160mm dan pompa 7,5kW. Dimensinya 1200×800×1300mm dan beratnya 800kg.
FR-150 ditujukan untuk ukuran tabung yang lebih besar, mencakup φ30-150mm dan ketebalan dinding hingga 5,0mm. Ia menggunakan silinder dengan diameter dalam Ф480mm dan tenaga pompa 30kW. Mesin ini berukuran 1800×1500×1500mm dan berat sekitar 5000kg.
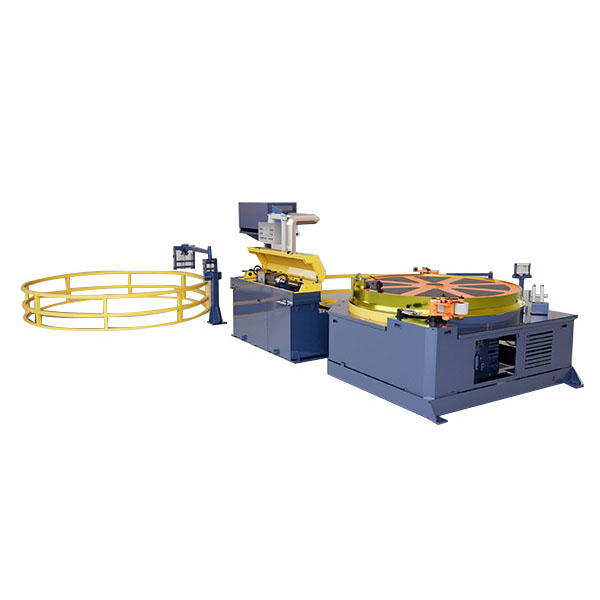
Menunjuk bukanlah operasi pembentukan akhir. Tugasnya adalah membuat ujung tabung cocok untuk proses selanjutnya. Ujung yang disiapkan dengan benar mengurangi kesulitan memasukkan tabung ke dalam cetakan gambar dan memberikan bagian yang dapat digenggam pada mesin gambar.
Untuk lini produksi, manfaatnya dihubungkan dengan keseluruhan proses menggambar, bukan pada operasi penunjuk saja. Ujung tabung yang lebih konsisten dapat mengurangi persiapan manual, membatasi pembentukan berulang, dan membuat transisi ke tahap gambar pertama lebih mudah dikendalikan.
Mesin Penunjuk Enam Dies Hidraulik Tembaga terutama digunakan sebelum operasi penarikan dingin di mana tembaga atau tabung logam kompatibel lainnya memerlukan reduksi ujung yang terkontrol.
Manufaktur Tabung Tembaga— Ujung tabung dikurangi sebelum ditarik untuk mempersiapkannya agar dapat dimasukkan dan digenggam.
Jalur Produksi Gambar Dingin— Dipasang sebagai mesin bantu sebelum operasi penarikan pertama atau selanjutnya yang memerlukan persiapan akhir.
Pemrosesan Tabung Mekanis— Cocok untuk operasi pemrosesan tabung yang melibatkan diameter dan ketebalan dinding berbeda.
Komponen Otomotif— Dapat digunakan untuk komponen tabung yang memerlukan reduksi ujung terkontrol sebelum dibentuk atau digambar lebih lanjut.
Produksi Tabung Industri— Digunakan di pabrik yang memproses tabung logam untuk mesin, infrastruktur, dan aplikasi industri lainnya.
Diameter tabung saja tidak cukup untuk memilih mesin penunjuk enam cetakan. Untuk konfigurasi yang tepat, pembeli harus memberikan tingkat material, diameter luar, ketebalan dinding, panjang tabung, dimensi ujung runcing yang diperlukan, dan kapasitas produksi yang diharapkan.
Jika beberapa ukuran tabung akan diproses pada mesin yang sama, berikan rentang ukuran yang lengkap dan bukan hanya diameter terbesar. Hal ini memungkinkan konfigurasi die dan kapasitas mesin dipertimbangkan bersama-sama.
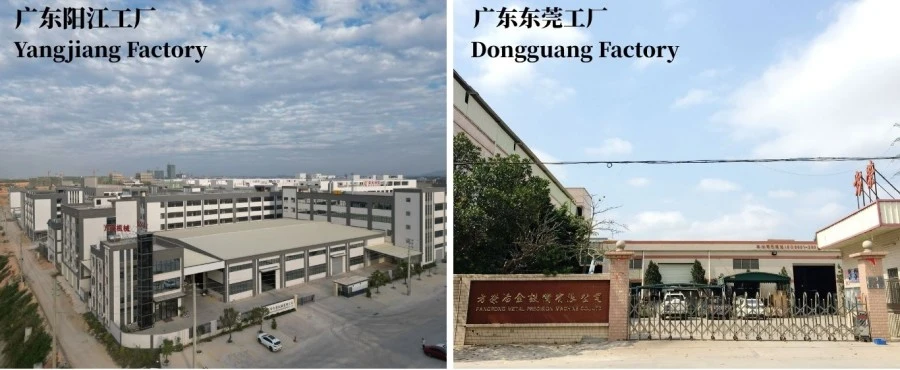
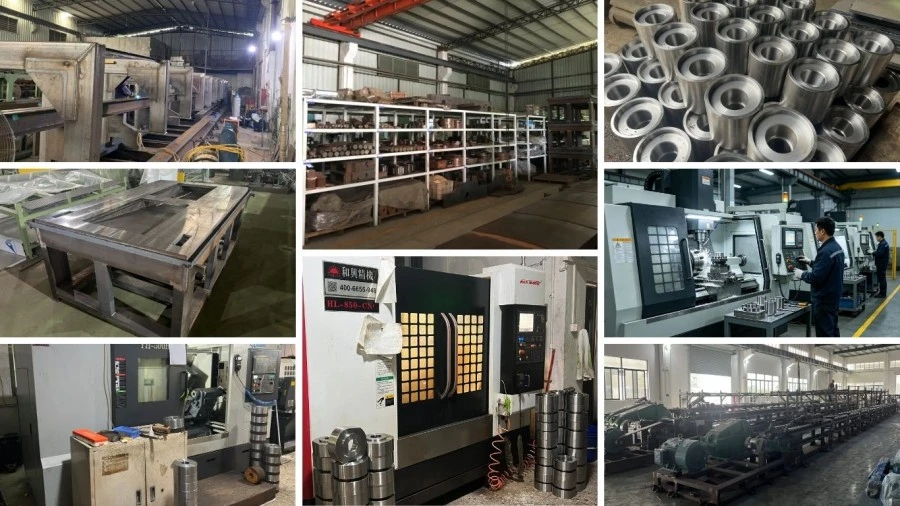
Fangrong didirikan pada tahun 1998 dan memiliki lebih dari 26 tahun pengalaman dalam mesin pelurus, peralatan cold drawing dan mesin metalurgi terkait. Perusahaan mengoperasikan dua fasilitas manufaktur di Guangdong, Cina.
Dongguan Fangrong Metallurgical Equipment Co, Ltd terletak di Kota Dalang, Kota Dongguan dan berfungsi sebagai kantor pusat dan basis manufaktur utama. Rangkaian peralatannya meliputi mesin cold drawing, mesin pelurus, dan peralatan penggulung benang.
Yangjiang Fangrong Machinery Co, Ltd terletak di Distrik Yangdong, Kota Yangjiang. Fasilitas kedua menyediakan tambahan kapasitas produksi dan mendukung pengiriman peralatan.
Peralatan Fangrong telah dipasok ke lebih dari 10.000 pelanggan, digunakan di lebih dari 60 industri dan diekspor ke lebih dari 60 negara dan wilayah.
Proses pembuatannya berfokus pada rangka, komponen pembentuk hidrolik, sistem die, komponen penggerak dan kontrol. Setiap bagian disiapkan sesuai dengan konfigurasi mesin sebelum perakitan akhir.
Pelat baja dipotong dan dilas sesuai dengan gambar mesin yang disetujui. Rangka tersebut kemudian dirawat untuk mengurangi tekanan pengelasan dan membatasi deformasi selama pemesinan dan perakitan selanjutnya.
Silinder hidrolik dan komponen terkait dikerjakan sesuai dimensi yang diperlukan. Permukaan pemasangan dan pemandu cetakan diperiksa sebelum dipasang ke dalam mesin.
Pompa hidrolik, silinder, katup, perpipaan, dan komponen kontrol kelistrikan dirakit sesuai dengan konfigurasi alat berat. Koneksi diperiksa sebelum commissioning.
Keenam cetakan dipasang di sekitar area pembentukan dan disesuaikan untuk memberikan pergerakan dan posisi yang diperlukan. Geometri die disesuaikan dengan spesifikasi tabung pelanggan.
Sebelum pengiriman, mesin menjalani pengujian tanpa beban dan pembentukan. Pergerakan hidraulik, sinkronisasi die, langkah, kontrol pengoperasian, dan hasil penunjuk diperiksa berdasarkan konfigurasi yang disepakati.
Pemeriksaan akhir meliputi dimensi alat berat, tampilan, sambungan hidrolik, komponen kelistrikan, dan fungsi pengoperasian. Setelah diperiksa, peralatan disiapkan untuk pengemasan ekspor yang diperkuat.
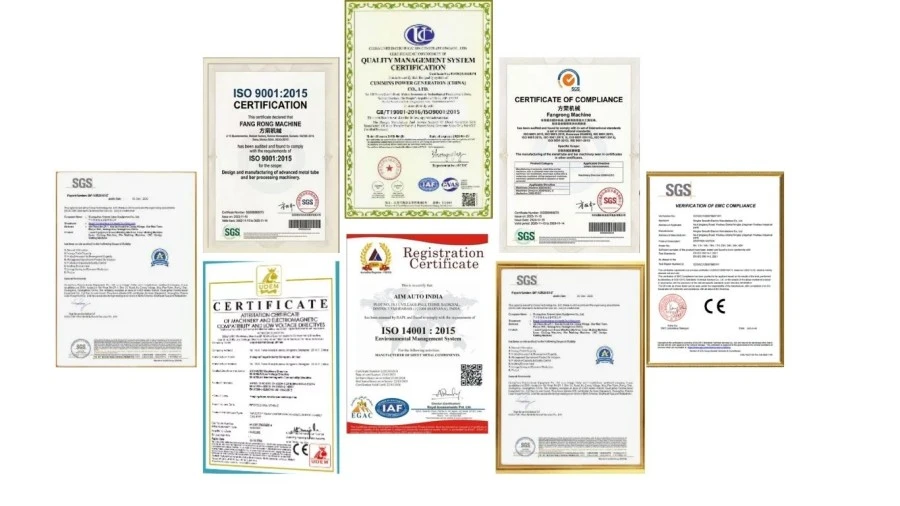
ISO9001:2015— Sistem manajemen mutu yang meliputi desain, produksi, instalasi dan layanan. Nomor Sertifikat UQ231211R1.
Tanda CE— Mesin mematuhi persyaratan yang berlaku dalam Petunjuk Mesin 2006/42/EC, termasuk ketentuan keselamatan seperti penghentian darurat, kendali dua tangan, dan tirai tipis.
Inspeksi SGS— Dukungan inspeksi independen untuk kinerja alat berat dan persyaratan terkait keselamatan.
Paten Nasional— Fangrong memegang 32 paten penemuan dan lebih dari 100 paten model utilitas. Contohnya termasuk paten 2013207829011 untuk perangkat penegang rantai, paten 2008300532117 untuk dudukan cetakan multi-untai, dan ZL2015 2 0842922.7 untuk sistem mandrel perubahan cepat.
Mesin Penunjuk Enam Dies Hidraulik Tembaga disiapkan sesuai dengan dimensi dan persyaratan pengirimannya. Peti kayu yang diperkuat atau kemasan rangka baja dapat digunakan untuk melindungi peralatan selama penanganan dan pengangkutan. Manual, sertifikat, dan dokumentasi mesin yang relevan disertakan bersama peralatan.
1. Mengapa penunjuk enam cetakan cocok untuk tabung tembaga?
Enam cetakan menerapkan gaya pembentukan dari berbagai arah radial. Hal ini memberikan kompresi yang lebih merata di sekitar tabung dan berguna ketika penting untuk mengontrol geometri ujung runcing.
2. Apa perbedaan antara mesin penunjuk enam dadu dan empat dadu?
Keduanya dapat mereduksi ujung tabung, namun susunan enam cetakan menghasilkan pembentukan dari enam arah radial. Pilihan yang tepat bergantung pada bahan tabung, diameter, ketebalan dinding, dan geometri ujung runcing yang diperlukan.
3. Dapatkah satu mesin memproses ukuran tabung tembaga yang berbeda?
Ya. Ukuran tabung yang berbeda dapat diproses dengan konfigurasi cetakan yang sesuai, asalkan berada dalam rentang kerja model yang dipilih. Kisaran ukuran tabung lengkap harus dikonfirmasi sebelum memesan.
4. Model mana yang harus saya pilih untuk tabung tembaga saya?
FR-40 mencakup φ6-40mm, FR-80 mencakup φ20-80mm, dan FR-150 mencakup φ30-150mm. Ketebalan dinding juga harus diperhatikan karena ketiga model memiliki rentang kerja yang berbeda.
5. Dapatkah Mesin Penunjuk Enam Dies Hidraulik Tembaga memproses tabung tembaga berdinding tebal?
Ya. Model standar mencakup ketebalan dinding hingga 1,8 mm untuk FR-40, 3,0 mm untuk FR-80, dan 5,0 mm untuk FR-150. Kesesuaian sebenarnya harus dikonfirmasi sesuai dengan bahan tembaga dan dimensi ujung runcing yang diperlukan.
6. Apakah mesin dapat menyelesaikan penunjukan dalam satu pukulan?
Enam cetakan hidrolik dirancang untuk bergerak menuju pusat tabung selama satu siklus pembentukan hidrolik. Hasil akhir pembentukan tergantung pada spesifikasi tabung dan konfigurasi cetakan.
7. Apakah dapat diintegrasikan dengan garis gambar dingin?
Ya. Mesin tersebut digunakan sebagai proses persiapan akhir sebelum cold drawing. Tata letak dan urutan pengoperasian dapat didiskusikan sesuai dengan peralatan gambar yang ada dan pengaturan pabrik.
8. Informasi apa yang diperlukan untuk kutipan?
Harap berikan bahan tabung, diameter luar, ketebalan dinding, panjang tabung, dimensi ujung runcing yang diperlukan, dan kapasitas produksi. Jika ada beberapa ukuran tabung yang terlibat, berikan kisaran ukuran penuh.
9. Bisakah Fangrong menyesuaikan mesin?
Ya. Fangrong dapat mendiskusikan konfigurasi mesin berdasarkan dimensi tabung, material, persyaratan produksi, dan tata letak pabrik. Spesifikasi khusus dapat diberikan jika diperlukan.
10. Dukungan purna jual apa yang tersedia?
Fangrong memberikan garansi 12 bulan yang mencakup cacat produksi, bersama dengan panduan pemasangan, dukungan commissioning, pelatihan pengoperasian, pasokan suku cadang, dan bantuan teknis jangka panjang.
Alamat
NO.163, Jalan Shatong, Kawasan Industri Shabu ke-2, Kota Dalang, Kota Dongguan, Guangdong, Cina
Telp
Surel