Whatsapp
Kami menawarkan rangkaian lengkap peralatan pemrosesan logam presisi, termasuk mesin pelurus, penarikan dingin, penunjuk, chamfering, pemotongan, penggulung benang, dan cetakan gambar, yang disesuaikan untuk material tabung, batangan, dan kawat di berbagai industri.
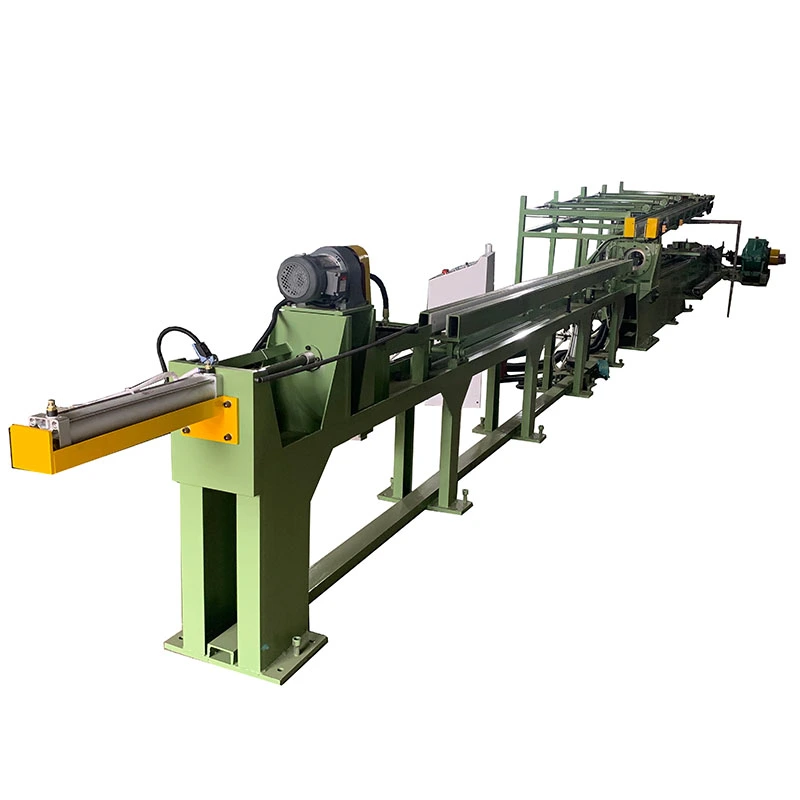
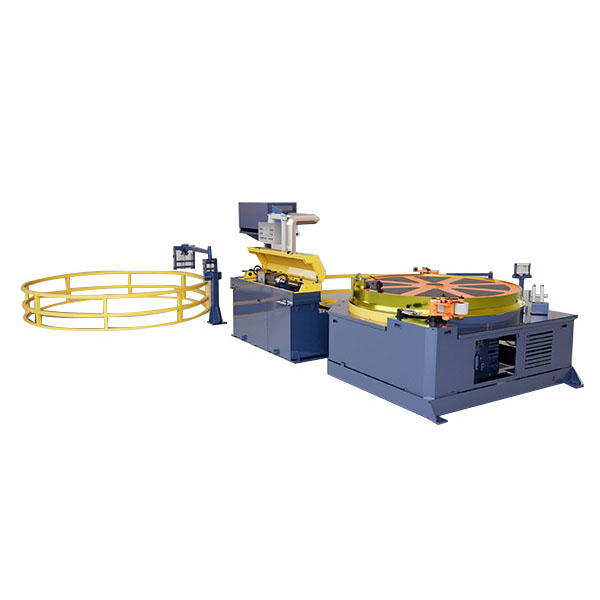
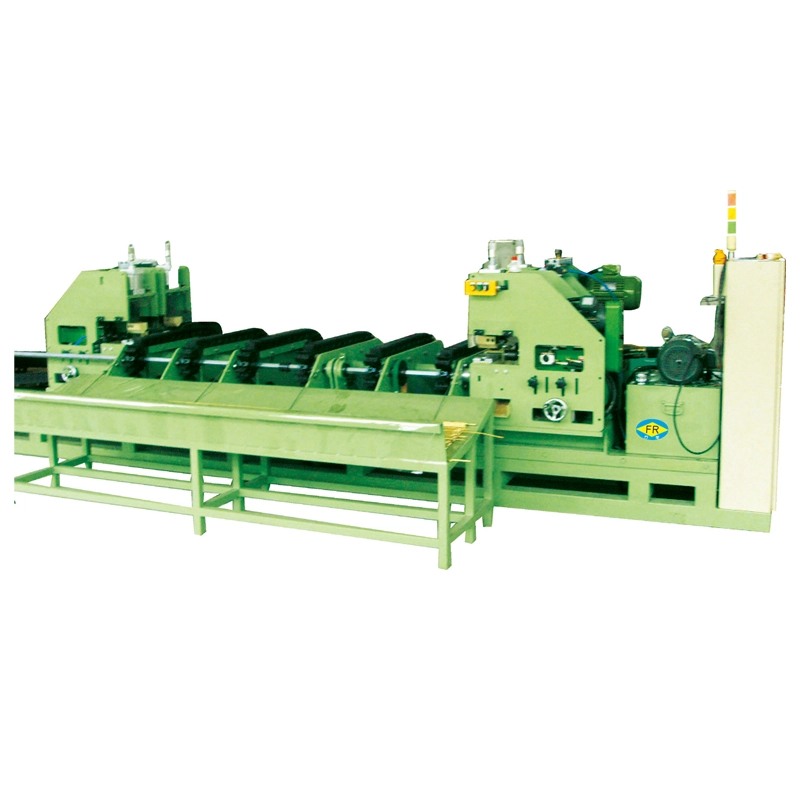
ItuMesin Gambar dan Pemotong Dingin Empat Garismenggabungkan gambar dingin denganpemotongan panjang tetap otomatisdalam satu proses yang berkesinambungan. Itu bisa memproses2 atau 4 tabung atau batangan secara bersamaan, dengan kekuatan tarikan10–50 kNdan pukulan efektif hingga7 m. Tersedia dalam konfigurasi hidraulik, pneumatik, dan pemotongan gergaji, dapat ditanganibaja karbon, baja tahan karat, tembaga, aluminium, dan tabung atau batangan paduan hingga Ø25 mm. Pemotongan sejajar mengurangi penanganan dan tenaga kerja sekaligus mempertahankan panjang hasil akhir yang konsisten.
ItuMesin Gambar dan Pemotong Dingin Empat Garismenggabungkan gambar dingin dengan pemotongan otomatis dengan panjang tetap, sehingga tabung atau batangan dapat ditarik sesuai ukuran yang diperlukan dan dipotong menjadi panjang akhir tanpa memindahkan material ke mesin pemotong terpisah. Hal ini ditujukan untuk jalur produksi di mana ukuran tabung atau batangan yang sama diproduksi berulang kali dan akurasi pemotongan, waktu penanganan, dan keluaran lebih penting daripada fleksibilitas untuk berbagai ukuran produk.
Masalah produksi utama yang diatasi adalah operasi ekstra setelah penarikan dingin konvensional. Drawbench standar menghasilkan tabung atau batangan panjang yang harus diukur, dipindahkan, dan dipotong secara terpisah. Hal ini menambah penanganan, ruang lantai, tenaga kerja, dan peluang terjadinya variasi panjang atau kerusakan permukaan. Dengan menempatkan unit pemotongan tepat setelah bagian gambar, seri FR menyelesaikan kedua operasi dalam satu aliran produksi.
FangRong menawarkan tiga konfigurasi standar. Model yang benar terutama bergantung padadiameter tabung, kekuatan material, jumlah helai yang dibutuhkan, dan metode pemotongandaripada sekadar memilih mesin dengan gaya penarikan tertinggi.
FR-16 Hidrolikmenggunakan gaya penarikan 10 kN dan pemotongan hidrolik untuk dua tabung hingga Ø15 mm. Sangat cocok ketika gaya pemotongan yang stabil lebih penting daripada jumlah untai maksimum.
FR-16 Pneumatiktersedia untuk dua tabung hingga Ø15 mm atau empat tabung hingga Ø12 mm, dengan gaya penarikan 10/20 kN dan pemotongan pneumatik. Konfigurasi empat jalur berguna untuk tembaga, aluminium, dan produk lain yang relatif mudah dipotong dalam jumlah besar, berdiameter kecil.
Pemotongan Gergaji FR-25memberikan gaya penarikan 50 kN dan memproses dua tabung hingga Ø25 mm. Gergaji adalah pilihan yang lebih tepat jika diameter, ketebalan dinding, atau kekerasan material membuat pemotongan pneumatik atau hidrolik tidak cocok.
Misalnya, produsen tabung tembaga yang membuat panjang tabung AC berulang kali dapat menggunakan Pneumatik FR-16 dalam mode empat jalur untuk menggambar dan memotong empat tabung kecil selama siklus produksi yang sama. Dalam aplikasi ini, nilai operasi empat jalur bukan sekadar spesifikasi mesin yang lebih tinggi; ini adalah pengurangan dalam penanganan dan kemampuan untuk menghasilkan beberapa panjang jadi per siklus pengangkutan.


Urutan produksi dirancang berdasarkan satu pertanyaan: bagaimana produk yang ditarik dapat mencapai panjang akhir yang dibutuhkan tanpa dipindahkan ke mesin lain?
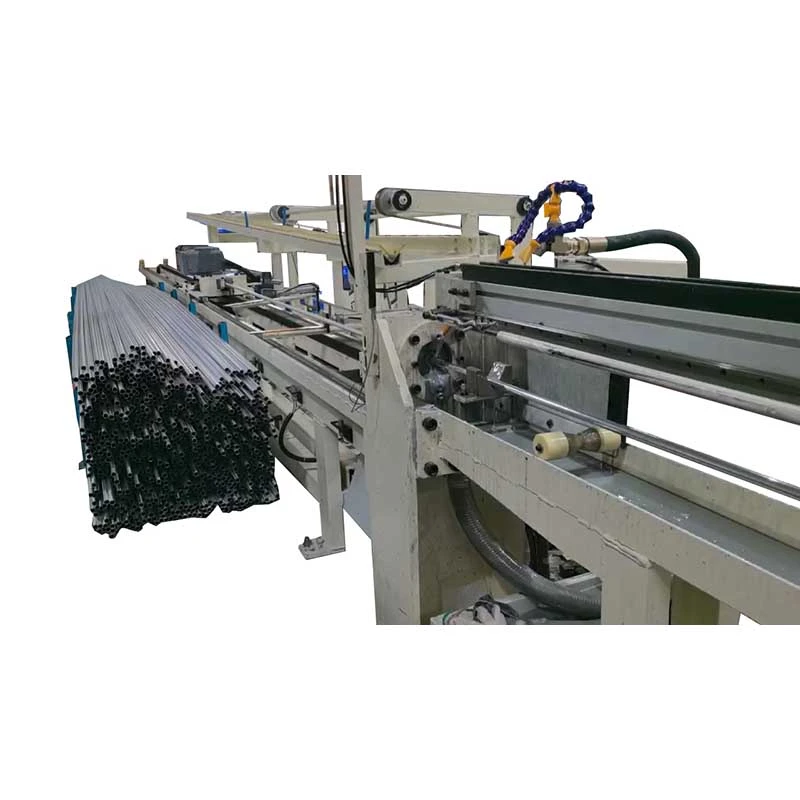
1. Memuat:Tabung atau batangan ditempatkan di rak umpan. Dalam produksi multi-untai, dua atau empat benda kerja disejajarkan dengan cetakannya masing-masing.
2. Menunjuk:Ujung depannya diperkecil sehingga dapat melewati cetakan gambar dan dicengkeram oleh kereta gambar. Penunjukan dapat dilakukan dengan mesin terpisah atau dengan pengaturan penunjuk terintegrasi jika ditentukan.
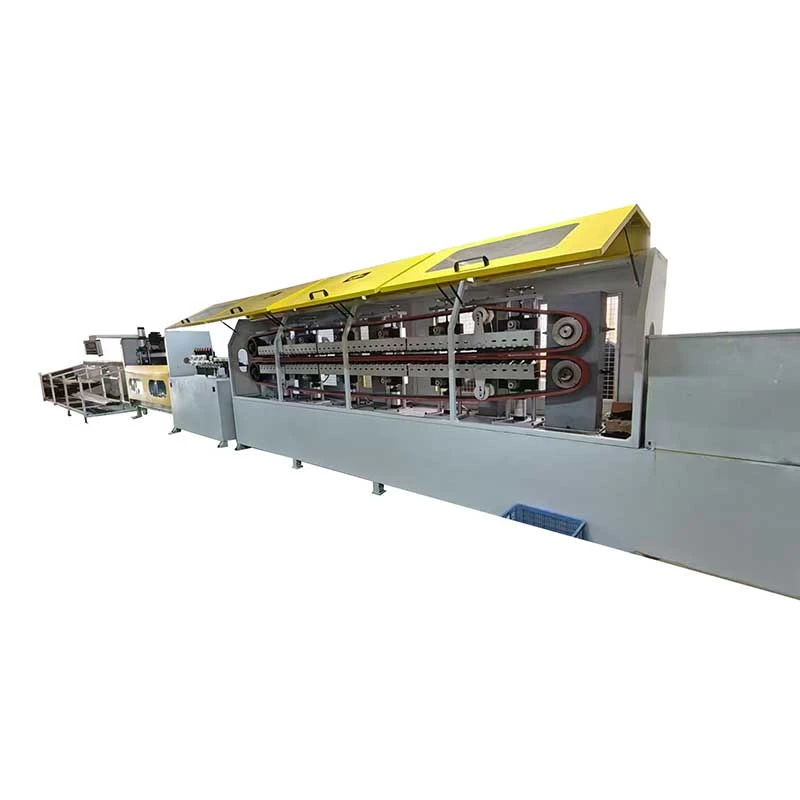
3. Gambar dingin:Kereta menarik benda kerja yang runcing melalui cetakan. Penggerak rantai, gearbox reduksi, dan motor utama memberikan gaya tarik yang diperlukan. Penyelarasan cetakan yang benar sangat penting di sini karena penyelarasan yang buruk dapat meningkatkan keausan cetakan dan mempengaruhi kelurusan tabung dan konsistensi dimensi.
4. Pengukuran dan pemotongan panjang:Material yang ditarik diukur dan PLC memicu unit hidrolik, pneumatik, atau pemotongan gergaji ketika panjang yang telah ditentukan tercapai.
5. Debit:Potongan yang sudah jadi dipindahkan ke rak penerima untuk diperiksa, dibundel, atau pengoperasian selanjutnya.
Untuk lini produksi yang membuat tabung HVAC 2 m atau 3 m, pengukuran panjang otomatis lebih berguna daripada sekadar meningkatkan kecepatan penarikan. Jika tabung yang sudah jadi dimasukkan langsung ke dalam pembengkokan, pembakaran, atau perakitan, variasi panjang yang berulang dapat menyebabkan penyesuaian atau penolakan hilir. Oleh karena itu, sistem pemotongan terpadu menargetkan masalah pengendalian produksi dan juga masalah penghematan tenaga kerja.
Produk yang ditarik panjang memerlukan pemotongan sekunder.
Drawbench konvensional mungkin meninggalkan operator dengan tabung panjang yang masih perlu diukur dan dipotong. Seri FR melakukan pemotongan segera setelah penarikan, menghilangkan satu perpindahan antar mesin.
Produk yang berulang membutuhkan panjang yang dapat diulang.
Ketika panjang yang sama dihasilkan ratusan atau ribuan kali, pengukuran manual menjadi sumber variasi yang signifikan. Pengaturan panjang yang dikontrol PLC mengurangi ketergantungan pada penilaian operator. Toleransi sebenarnya yang dapat dicapai harus dikonfirmasikan terhadap bahan, diameter, metode pemotongan, kondisi pengumpanan, dan toleransi akhir yang diperlukan sebelum memesan.
Produk berdiameter kecil membatasi produktivitas single-strand.
Untuk Mesin Gambar dan Pemotong Dingin Empat Garis yang dapat ditarik dengan gaya yang relatif rendah, menambah jumlah helai dapat menghasilkan peningkatan keluaran yang lebih besar daripada memasang drawbench yang jauh lebih besar. Inilah sebabnya mengapa FR-16 Pneumatic ditawarkan dalam pengoperasian empat jalur untuk tabung hingga Ø12 mm.
Penanganan ekstra dapat merusak permukaan akhir.
Memindahkan tabung yang ditarik panjang dari drawbench ke mesin pemotong terpisah akan menciptakan titik kontak dan penanganan tambahan. Pengaturan pelepasan dan pemotongan yang terintegrasi mengurangi perpindahan ini, yang berguna untuk produk baja tahan karat, tembaga, dan aluminium yang sensitif terhadap permukaan.
Pilih FR-16 Hidraulikbila Anda memerlukan produksi dua jalur hingga Ø15 mm dan lebih memilih pemotongan hidraulik untuk gaya pemotongan yang terkontrol. Untuk baja tahan karat atau material lain yang memerlukan ketahanan pemotongan, pastikan gaya pemotongan yang diperlukan berdasarkan ketebalan dinding tabung aktual dan kualitas material, bukan memilih berdasarkan diameter luar saja.
Pilih FR-16 Pneumatikketika output per jam mesin merupakan prioritas untuk produk berdiameter kecil. Versi empat jalur sangat relevan dengan produksi tabung tembaga dan aluminium, di mana gaya penarikan per untai tetap berada dalam kapasitas mesin dan diameter tabung yang lebih kecil memungkinkan banyak untai.
Pilih Pemotong Gergaji FR-25ketika produk mencapai Ø25 mm atau ketika bahan dan ketebalan dinding membuat penggergajian lebih cocok daripada pemotongan. Produsen tabung baja, misalnya, mungkin menerima tindakan pemotongan gergaji yang lebih lambat karena pemisahan material yang lebih keras secara bersih lebih penting daripada mencapai siklus pemotongan terpendek.
Pemotongan panjang tetap otomatis
Unit pemotongan dipasang langsung setelah bagian gambar. Hal ini sangat berguna untuk proses produksi yang berulang karena operator tidak perlu mengukur dan memindahkan setiap tabung yang ditarik sebelum pemotongan. Pemotongan hidrolik, pneumatik, dan gergaji tersedia sesuai model.
Gambar 2 garis atau 4 garis
Beberapa tabung diproses secara paralel. Produksi empat lini dapat meningkatkan output tanpa meningkatkan jejak mesin sebanding dengan output. Hal ini paling efektif ketika diameter produk dan gaya penarikan memungkinkan semua helai berjalan dalam kapasitas tetapan Mesin Gambar Dingin dan Pemotong Empat Garis.
Kontrol PLC dan HMI
PLC mengatur siklus penarikan, pengaturan panjang, pemicu pemotongan, dan urutan pelepasan. Operator dapat mengubah pengaturan produksi dari HMI alih-alih berulang kali menyesuaikan pengaturan pengukuran mekanis.
Kereta gambar yang digerakkan oleh rantai
Kereta gambar menggunakan penggerak rantai dengan kotak roda gigi reduksi yang cocok. FR-16 menggunakan girboks ZQ400 dan rantai 2", sedangkan FR-25 menggunakan girboks ZQ500 dan rantai 2,5". Spesifikasi ini penting ketika menilai kapasitas tarikan dan persyaratan layanan, namun spesifikasi ini harus dievaluasi bersama dengan kekuatan material, rasio reduksi, dan desain cetakan.
Pukulan efektif standar 7 m
Jarak tempuh gambar efektif standar adalah 7 m. Hal ini relevan ketika merencanakan panjang tabung masuk yang tersedia, panjang akhir, susunan cetakan, dan siklus produksi. Pukulan yang lebih panjang tidak boleh diasumsikan akan meningkatkan output secara otomatis karena pemuatan, penunjukan, pengurangan penarikan, dan waktu pemotongan juga mempengaruhi produktivitas siklus.
Penanganan material terintegrasi
Rak umpan, bagian gambar, unit pemotongan, dan rak penerima disusun sebagai satu aliran produksi. Untuk aplikasi seperti tabung HVAC yang langsung dipindahkan ke pembengkokan atau perakitan, mengurangi penanganan perantara dapat menyederhanakan tata letak produksi.
| Parameter teknologi | FR-16 Hidrolik | FR-16 Pneumatik | Pemotongan Gergaji FR-25 |
| Maks. kekuatan menggambar | 10 kN | 10/20 kN | 50 kN |
| Jumlah tabung per siklus menggambar | 2 | 2/4 | 2 |
| Maks. diameter gambar | Ø15 mm | Ø15 mm / Ø12 mm | Ø25mm |
| Perjalanan menggambar yang efektif | 7 m | 7 m | 7 m |
| Gearbox reduksi | ZQ400 | ZQ400 | ZQ500 |
| Ukuran rantai | 2" | 2" | 2,5" |
| motorik utama | 7,5kW | 7,5kW | 22kW |
| Sistem pemotongan | Hidrolik | Pneumatik | Gergaji |
| Dimensi P×L×T | 10000×1800×1500mm | 10000×1800×1500mm | 12000×2900×1500mm |
Gambar di atas menjelaskan konfigurasi mesin standar. Mereka tidak boleh digunakan sendiri untuk menghitung kapasitas produksi. Output sebenarnya tergantung pada kualitas material, diameter masuk dan ketebalan dinding, pengurangan gambar, jumlah lintasan, kondisi pelumas, panjang akhir, waktu penunjuk, desain cetakan, dan siklus pemotongan.
Untuk kutipan, berikankelas material, diameter luar, ketebalan dinding atau ukuran batang padat, target ukuran akhir, pengurangan gambar, panjang akhir, untaian yang diperlukan, keluaran harian atau bulanan, dan catu daya yang tersedia. FangRong kemudian dapat memverifikasi kekuatan gambar dan merekomendasikan konfigurasi pemotongan yang sesuai.
Tabung tembaga dan aluminium untuk sistem AC dan pendingin adalah aplikasi alami untuk gambar multi-garis karena banyak produk menggunakan diameter yang relatif kecil dan diproduksi dalam panjang yang berulang. Konfigurasi empat jalur Pneumatik FR-16 dapat menarik dan memotong empat tabung secara paralel ketika ukuran dan pengurangan tabung tetap dalam kapasitas terukur.
Skenario produksi:Produsen tabung tembaga yang membuat panjang tabung AC berulang-ulang dapat menggantikan stasiun pemotongan terpisah dengan unit pemotongan terintegrasi. Manfaat utamanya bukan sekadar otomatisasi mesin; itu menghilangkan tahap pengukuran, transfer, dan pemotongan sekunder antara gambar dan operasi berikutnya.
Tabung presisi untuk komponen otomotif mungkin memerlukan diameter luar yang terkontrol dan panjang pemotongan yang dapat diulang sebelum ditekuk, dikerjakan, atau dirakit. Saluran bahan bakar baja tahan karat, pipa rem, dan produk berdiameter kecil lainnya bisa mendapatkan keuntungan dari kontrol panjang otomatis ketika nomor komponen yang sama diproduksi secara terus menerus.
Untuk produksi otomotif, pertanyaan pembelian yang lebih penting adalah toleransi dimensi yang diperlukan setelah gambar daripada diameter gambar maksimum yang tercantum dalam katalog. Oleh karena itu, desain cetakan, pengurangan per lintasan, kondisi tabung masuk, dan persyaratan kelurusan harus dikonfirmasikan selama evaluasi teknis.
Tabung baja tahan karat kecil yang digunakan untuk komponen medis dan instrumentasi memerlukan dimensi yang terkontrol dan panjang yang dapat diulang. Mesin dua jalur Hidraulik FR-16 dapat dipertimbangkan ketika gaya pemotongan dan pemrosesan terkontrol lebih penting daripada jumlah untai maksimum.
Skenario produksi:Untuk hipotube yang digunakan dalam rakitan kateter, pemotongan otomatis dengan panjang tetap menghilangkan pemangkasan manual dari jalur produksi. Mesin harus dievaluasi dengan spesifikasi tabung sebenarnya karena tabung berdinding tipis memerlukan kondisi gambar dan pemotongan yang berbeda dari tabung struktural konvensional.
Produk tembaga kecil dan tabung konduktif dapat memperoleh manfaat dari gambar multi-untai jika bahannya ulet dan dimensi yang diperlukan berada dalam kisaran FR-16. Pemotongan pneumatik sangat relevan jika siklus pemotongan cepat lebih disukai untuk material non-besi yang lunak.
Konfigurasi Pemotongan Gergaji FR-25 ditujukan untuk aplikasi yang memerlukan gaya tarik lebih tinggi dan diameter lebih besar hingga Ø25 mm. Ini lebih cocok untuk produk baja atau paduan yang lebih keras di mana pemotongan gergaji memberikan kinerja pemisahan yang diperlukan.
Skenario produksi:Produsen tabung baja yang melakukan blanko berulang kali untuk pemesinan berikutnya dapat menggunakan FR-25 untuk menggambar dan memotong tabung sebelum tahap pemesinan. Dalam hal ini, gergaji dipilih karena kekerasan material dan ukuran bagian lebih penting daripada mencapai siklus pemotongan terpendek.
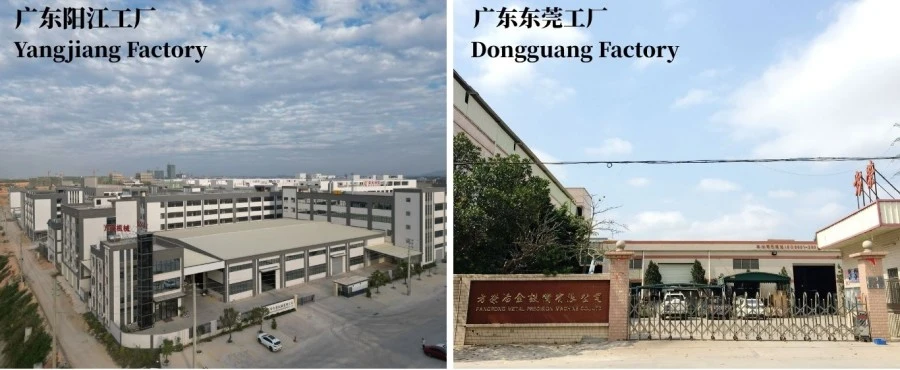
FangRong telah memproduksi drawbench sejak tahun 1998, dengan pekerjaan teknik yang meliputi cold drawing, pelurusan, penunjukan, dan peralatan penyelesaian batang dan tabung terkait. Perusahaan mengoperasikan fasilitas manufaktur di Dongguan dan Yangjiang dan memasok peralatan ke pelanggan luar negeri.
Poin penting bagi pembeli drawbench bukanlah jumlah mesin yang diproduksi tetapi apakah produsen dapat memverifikasi mesin tersebut terhadap tabung atau batangan pelanggan yang sebenarnya. Oleh karena itu, proses produksi meliputi perakitan mekanis, integrasi kelistrikan, pemrograman PLC, dan pengujian mesin sebelum pengiriman.
Rekayasa pesanan:Penahan cetakan, pengaturan pemotongan, tata letak untaian, dan otomatisasi dikonfigurasikan sesuai dengan spesifikasi produk.
Pemeriksaan komponen:Komponen struktural dan transmisi utama diperiksa sebelum perakitan.
Pemesinan dan penyelarasan:Rel pemandu dan komponen dudukan cetakan dikerjakan sesuai dimensi dan persyaratan penyelarasan yang ditentukan.
Perakitan mekanis:Gearbox, rantai, gerbong, dudukan cetakan, sistem pemotongan, dan sistem penerima dirakit dan diperiksa sebelum integrasi akhir.
Integrasi kelistrikan dan PLC:Sistem kontrol diprogram untuk urutan gambar, pengukuran panjang, pemotongan, dan pelepasan yang diperlukan.
Pengujian penerimaan pabrik:Mesin dijalankan sebelum pengiriman. Jika sampel pelanggan disediakan, tabung atau batangan sebenarnya dapat digunakan untuk memverifikasi operasi gambar, urutan pemotongan, dan dimensi akhir.
Pengujian ini sangat berguna bagi pembeli pertama karena mesin dapat dievaluasi berdasarkan spesifikasi material dan produk sebenarnya sebelum pemasangan di pabrik pelanggan.

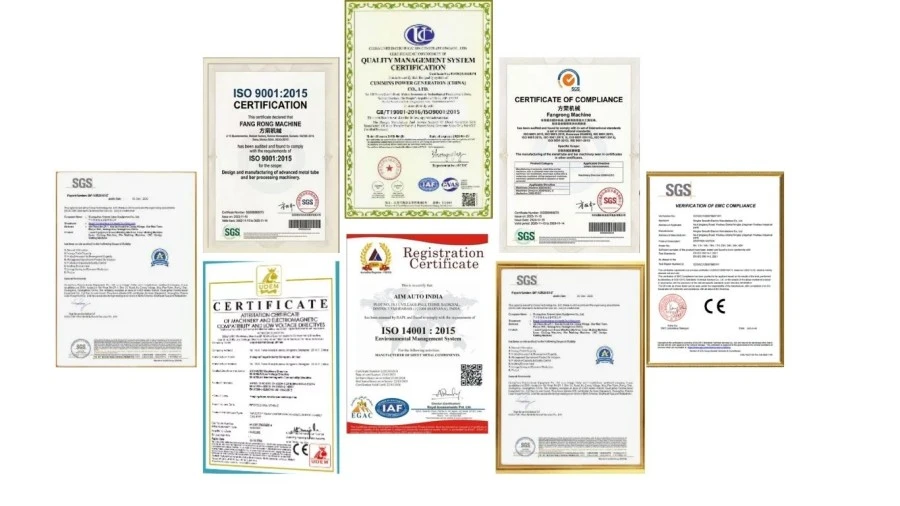
ISO 9001:2015:FangRong mengoperasikan sistem manajemen mutu yang mencakup aktivitas desain, manufaktur, instalasi, dan layanan yang relevan. Sertifikat No. UQ231211R1 disediakan dalam informasi perusahaan yang disediakan.
Penandaan CE:Mesin standar seri FR dapat dilengkapi dengan dokumentasi kesesuaian CE untuk persyaratan keselamatan mesin dan kelistrikan Eropa yang berlaku. Standar yang tepat dan dokumen kesesuaian harus dikonfirmasi untuk mesin yang dipesan karena persyaratan yang berlaku bergantung pada konfigurasi mesin akhir dan pasar tujuan.
Keamanan listrik dan mesin:Jika diperlukan oleh proyek, mesin dapat ditentukan berdasarkan standar yang berlaku sepertiEN ISO 12100untuk penilaian risiko mesin danEN 60204-1untuk peralatan listrik mesin. Daftar standar kepatuhan akhir harus dinyatakan dalam perjanjian teknis dan bukan diasumsikan dari nama produk.
Inspeksi SGS:Inspeksi pihak ketiga dapat diatur bila diperlukan oleh pembeli. Inspeksi SGS adalah layanan inspeksi dan berbeda dengan tanda sertifikasi produk.
Persyaratan UL:UL tidak terdaftar sebagai sertifikasi standar untuk konfigurasi standar seri FR dalam spesifikasi yang disertakan. Jika mesin dipasang di Amerika Utara dan pembeli memerlukan komponen yang diakui UL atau panel kontrol yang sesuai dengan UL, persyaratan ini harus ditentukan sebelum komponen listrik dibeli.
Mesin Gambar dan Pemotong Dingin Empat Garis adalah peralatan industri dan biasanya ditawarkan berdasarkan konfigurasi akhir dan bukan sebagai harga online tunggal yang tetap. Jumlah garis gambar, metode pemotongan, perkakas, standar kelistrikan, persyaratan otomatisasi, dan tujuan semuanya dapat mengubah biaya akhir alat berat.
| Kuantitas pesanan | Dasar harga | Susunan kutipan yang khas |
| 1 set | Pesanan satu mesin | Kutipan konfigurasi individual |
| 2-4 set | Pesanan dalam jumlah kecil | Harga volume tersedia sesuai dengan konfigurasi yang sama atau campuran |
| 5+ set | Pesanan proyek atau batch | Kutipan berbasis proyek dan jadwal produksi |
MOQ: 1 set.Untuk drawbench industri, pemesanan lebih dari satu mesin mungkin memenuhi syarat untuk harga satuan yang berbeda, namun harga tingkat sebenarnya harus dikonfirmasi dalam penawaran komersial, bukan disimpulkan dari katalog.
FOB:Penetapan harga FOB dapat ditentukan dengan pelabuhan pengiriman yang disetujui yang tercantum pada faktur proforma dan kontrak penjualan. Karena FangRong memiliki fasilitas produksi di Guangdong, pelabuhan FOB yang tepat harus dikonfirmasi dengan tim penjualan sesuai dengan lokasi pemuatan pabrik akhir dan pengaturan pengiriman. Misalnya, kutipan harus secara eksplisit menyatakan nama portFOB [pelabuhan Tiongkok yang disetujui], daripada menggunakan “FOB China” tanpa nama port.
Waktu tunggu pesanan standar:Konfigurasi standar FR-16 biasanya memerlukan30-60 harisetelah konfirmasi teknis dan penerimaan pembayaran yang disepakati.
FR-25 atau waktu tunggu pesanan yang disesuaikan:khas90-120 hari, tergantung pada sistem pemotongan, konfigurasi kelistrikan, perkakas, otomatisasi, dan persyaratan proyek lainnya.
Pesanan yang dipercepat:Jadwal produksi yang dipercepat dapat dievaluasi untuk proyek-proyek mendesak tergantung pada kapasitas bengkel saat ini, ketersediaan komponen, dan konfigurasi. Waktu tunggu yang dipercepat harus dikonfirmasi secara tertulis sebelum penempatan pesanan; tidak boleh diasumsikan bahwa pesanan mendesak dapat menggunakan jadwal standar 30-60 hari.
Mesin Gambar dan Pemotong Dingin Empat Garis disiapkan untuk pengiriman ekspor dengan kemasan pelindung yang cocok untuk transportasi jarak jauh. Metode pengemasan harus mempertimbangkan dimensi mesin, kabinet listrik, komponen hidrolik atau pneumatik, dan permukaan yang sensitif terhadap korosi.
Sebelum pengiriman, pembeli harus mengkonfirmasi daftar pengepakan, dimensi mesin, titik pengangkatan, persyaratan kelistrikan, gambar pondasi, suku cadang, dan dokumentasi pemasangan. Informasi ini sangat penting untuk FR-25 karena dimensi standarnya kira-kira 12.000 × 2.900 × 1.500 mm.
Faktor pemilihan utama adalah diameter tabung atau batangan, kekuatan material, jumlah garis, dan metode pemotongan. Hidraulik FR-16 cocok untuk produksi 2 lini hingga Ø15 mm di mana pemotongan hidrolik lebih disukai. FR-16 Pneumatic mendukung 2 jalur hingga Ø15 mm atau 4 jalur hingga Ø12 mm, sehingga cocok ketika output yang lebih tinggi lebih penting. Pemotongan Gergaji FR-25 menghasilkan gaya penarikan hingga 50 kN dan menangani produk hingga Ø25 mm, dengan pemotongan gergaji yang sesuai untuk aplikasi yang memerlukan gergaji mekanis, bukan pemotongan hidrolik atau pneumatik.
Ya. Model Hidraulik FR-16 dan Pemotong Gergaji FR-25 dikonfigurasi untuk produksi 2 jalur, sedangkan Pneumatik FR-16 dapat dikonfigurasi untuk 2 atau 4 jalur. Konfigurasi 4 baris meningkatkan output ketika diameter tabung dan persyaratan gaya tarik berada dalam rentang kerja alat berat. Ini bukan sekedar masalah menambahkan lebih banyak baris; pengaturan cetakan, material, pengurangan diameter, dan gaya tarik yang tersedia semuanya harus disesuaikan dengan kebutuhan produksi.
Berikan tingkatan material, mulai diameter luar, diameter akhir, jenis tabung atau batangan, ketebalan dinding jika ada, panjang akhir yang diperlukan, keluaran harian atau bulanan yang diperlukan, dan jumlah jalur produksi yang diperlukan. Untuk tube, kondisi material dan jadwal reduksi juga penting karena reduksi berlebihan dalam satu kali lintasan dapat meningkatkan gaya penarikan dan mempengaruhi kualitas permukaan. Parameter ini digunakan untuk menentukan model yang sesuai, susunan cetakan, gaya tarik dan konfigurasi pemotongan.
Panjang pemotongan dikontrol melalui sistem PLC mesin bersama dengan deteksi panjang dan urutan pengumpanan atau penarikan. Akurasi pemotongan sebenarnya bergantung pada elastisitas material, kelurusan, kondisi gambar, metode pemotongan, dan pengaturan mesin. Untuk aplikasi seperti tabung HVAC atau komponen yang memerlukan panjang perakitan yang konsisten, toleransi akhir harus dikonfirmasi dari bahan aktual dan panjang target sebelum memesan daripada mengandalkan angka akurasi umum.
Ya, mesin ini dapat dikonfigurasi untuk berbagai produk logam, termasuk baja karbon, baja paduan, baja tahan karat, tembaga, dan aluminium. Namun, konfigurasi yang sama tidak boleh dianggap cocok untuk setiap material. Baja tahan karat dan paduan berkekuatan tinggi umumnya memerlukan gaya penarikan yang lebih besar dan kontrol reduksi yang lebih hati-hati, sedangkan tembaga dan aluminium mungkin memerlukan bahan cetakan dan kondisi pelumasan yang berbeda untuk melindungi permukaan akhir. Oleh karena itu, kualitas dan ukuran material harus dikonfirmasikan selama pemilihan mesin.
Mesin menggambar dan memotong dingin empat baris terutama dirancang untuk mengintegrasikan gambar dingin dengan pemotongan otomatis dengan panjang tetap. Jika tabung atau batang yang masuk tidak dapat dimasukkan melalui cetakan gambar secara langsung, persiapan penunjuk atau ujung mungkin diperlukan sebelum menggambar. Perlu tidaknya mesin penunjuk terpisah tergantung pada bahan awal, kondisi akhir, dan desain cetakan. Proses lengkapnya dapat dievaluasi ketika sampel bahan mentah dan jadwal gambar pelanggan disediakan.
Pemotongan hidraulik dan pneumatik cocok untuk produksi otomatis dengan panjang tetap yang memerlukan pengoperasian siklus cepat dan integrasi dengan urutan gambar. Pemotongan pneumatik sangat berguna dalam konfigurasi empat jalur FR-16 di mana hasil produksi merupakan prioritas. Pemotongan gergaji menyediakan metode pemotongan yang berbeda dan digunakan pada model FR-25, yang memiliki kapasitas gaya tarik lebih tinggi dan mendukung produk lebih besar hingga Ø25 mm. Pilihan terbaik bergantung pada material, diameter, persyaratan permukaan akhir, dan pemesinan hilir.
Sebelum memesan, konfirmasikan bahan dan dimensi produk, pengurangan gambar, panjang akhir, keluaran yang diperlukan, jumlah garis simultan, metode pemotongan, persyaratan kelistrikan, kondisi pemasangan, dan persyaratan otomatisasi. Untuk proyek ekspor, konfirmasikan juga Incoterm dan pelabuhan pengiriman yang disepakati, jadwal pengiriman, paket suku cadang, metode commissioning, dan persyaratan keselamatan atau kelistrikan yang berlaku seperti dokumentasi CE. Disarankan untuk memberikan sampel tabung atau batangan yang sebenarnya jika diperlukan persyaratan dimensi atau permukaan yang ketat.
Alamat
NO.163, Jalan Shatong, Kawasan Industri Shabu ke-2, Kota Dalang, Kota Dongguan, Guangdong, Cina
Telp
Surel