Whatsapp
Kami menawarkan rangkaian lengkap peralatan pemrosesan logam presisi, termasuk mesin pelurus, penarikan dingin, penunjuk, chamfering, pemotongan, penggulung benang, dan cetakan gambar, yang disesuaikan untuk material tabung, batangan, dan kawat di berbagai industri.
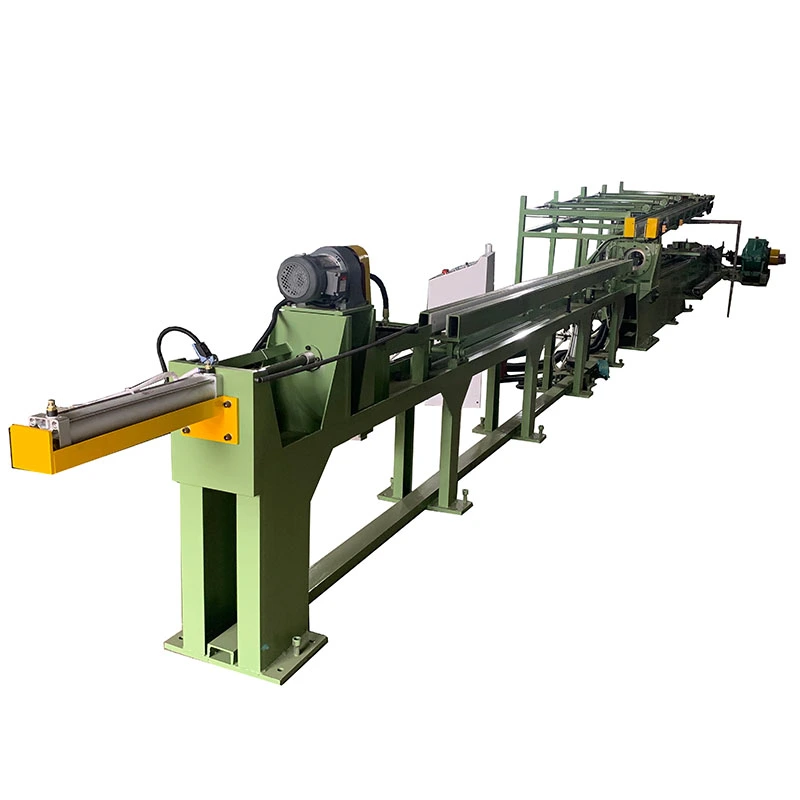
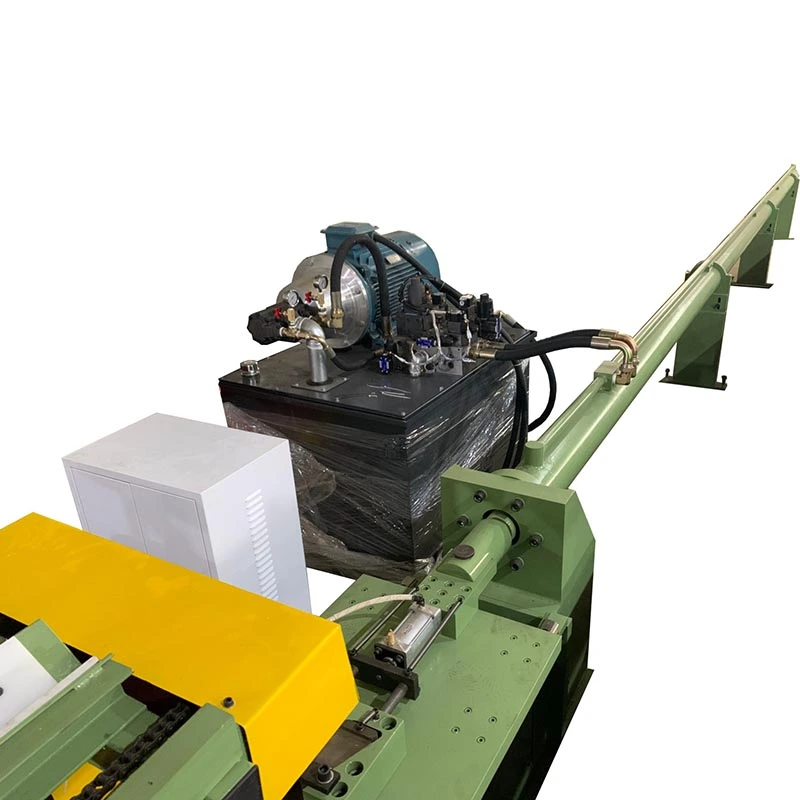
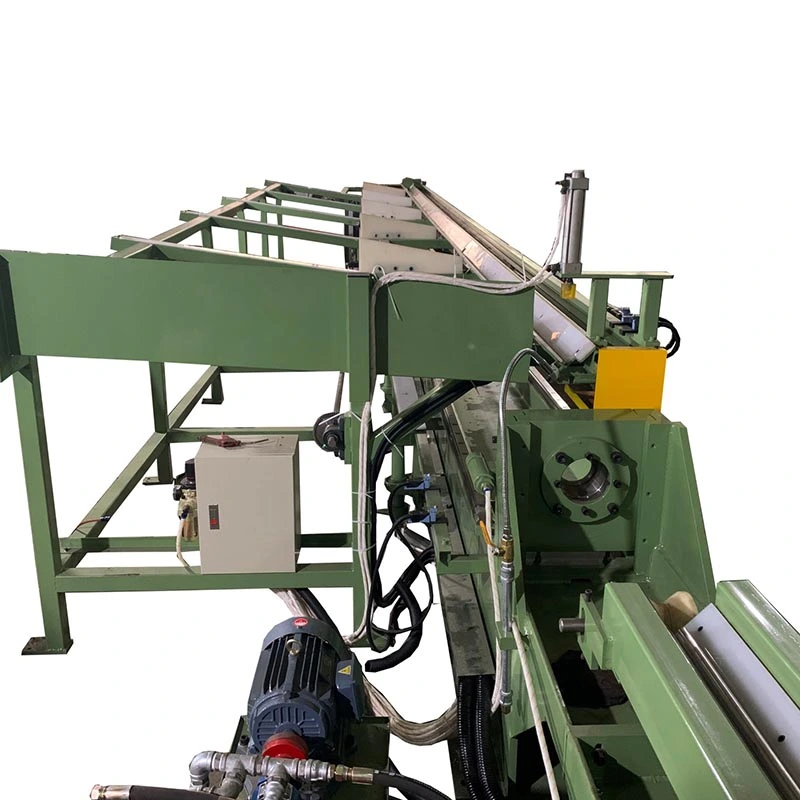
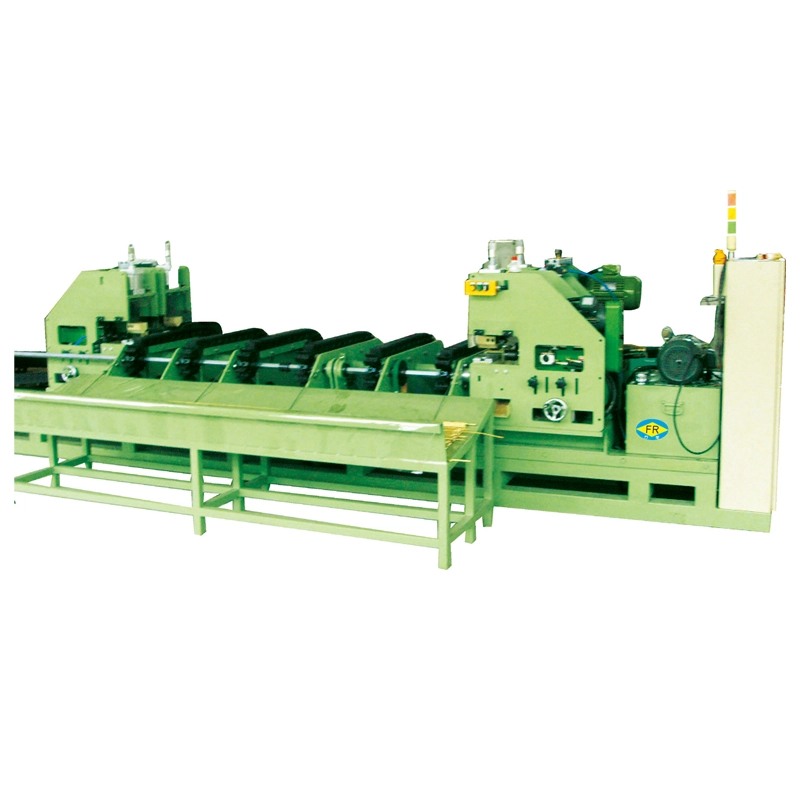
ItuMesin Drawing Dingin Hidrolik Pipamengurangi diameter luar tabung logam sekaligus mengontrol ketebalan dinding dan dimensi internal melalui proses penarikan dingin yang terkontrol. Silinder hidrolik menarik tabung melalui cetakan gambar, sedangkan sumbat atau mandrel yang dipilih mengontrol geometri internal.
Mesin ini cocok untuk produksi di mana tabung canai panas, ekstrusi, atau tabung masuk lainnya memerlukan kontrol dimensi yang lebih ketat sebelum pemesinan, pengasahan, pembengkokan, atau perakitan akhir. Konfigurasi gambar sebenarnya dipilih dari diameter akhir yang diperlukan, ketebalan dinding, akurasi internal, material, pengurangan per lintasan, dan panjang produksi.
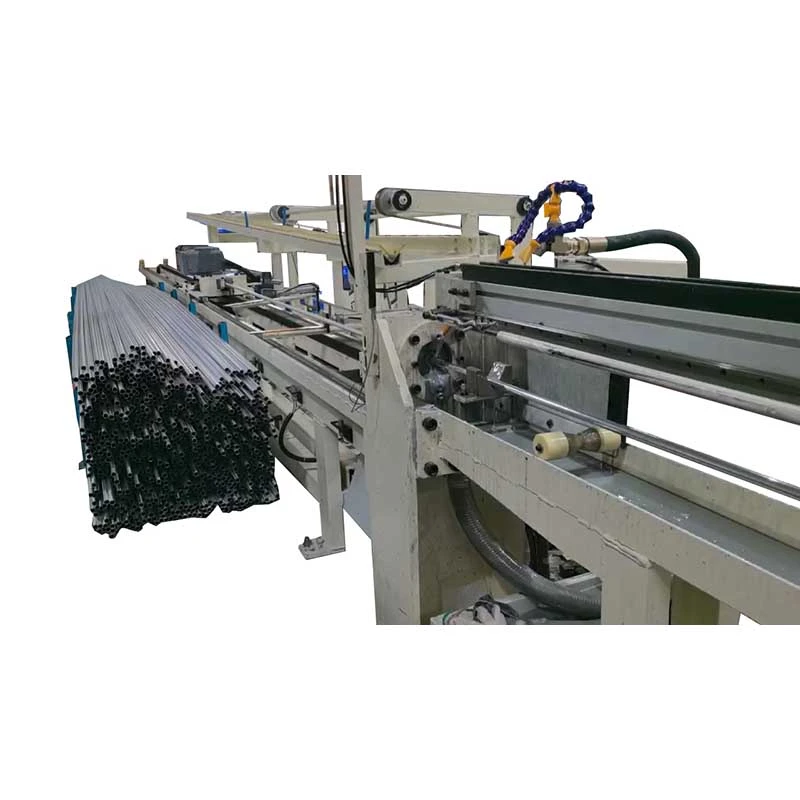
Tabung diposisikan pada stasiun gambar dan ujungnya yang telah disiapkan dilewatkan melalui cetakan. Tergantung pada prosesnya, sumbat atau mandrel ditempatkan di dalam tabung. Silinder hidrolik kemudian menarik tabung melalui perkakas dengan kecepatan terkendali.
Keuntungan utama penggerak hidraulik adalah kecepatan penarikan dan tekanan hidraulik dapat disesuaikan agar sesuai dengan ukuran dan bahan tabung yang berbeda. Hal ini berguna ketika lini produksi menangani lebih dari satu spesifikasi tabung atau ketika jadwal penarikan memerlukan kondisi pengoperasian yang berbeda antar lintasan.
Rangka tertutup pratekan menopang die, media pembawa, silinder, dan komponen terkait. Menjaga hubungan antara sumbu tabung, sumbu die, dan sumbu mandrel penting dilakukan karena ketidaksejajaran dapat mempengaruhi ketebalan dinding, ovalitas, dan kualitas permukaan.
Tabung ditarik melalui cetakan tanpa sumbat internal. Metode ini memiliki pengaturan perkakas yang lebih sederhana dan cocok bila persyaratan utamanya adalah pengurangan diameter luar daripada kontrol yang ketat terhadap diameter dalam dan ketebalan dinding.
Steker stasioner mengontrol diameter internal selama menggambar. Biasanya dipilih ketika diameter luar dan ketebalan dinding perlu dikontrol lebih ketat dibandingkan dengan gambar tenggelam.
Steker diposisikan di dalam tabung dan bergerak seiring dengan proses penarikan. Metode ini dapat memberikan keseimbangan yang berbeda antara reduksi, kontrol dimensi internal, dan gaya penarikan, sehingga pemilihan perkakas harus didasarkan pada spesifikasi tabung sebenarnya.
Mandrel panjang melewati tabung selama menggambar dan memberikan kontrol lebih besar terhadap diameter internal dan ketebalan dinding. Hal ini umumnya dipertimbangkan ketika persyaratan dimensi internal lebih menuntut.
Keempat metode tersebut tidak dapat dipertukarkan untuk setiap tabung. Kekuatan material, dimensi awal, dimensi akhir, reduksi per lintasan, pelumasan, dan toleransi yang diperlukan harus ditinjau sebelum memilih pengaturan perkakas.
Gaya tarik tidak dipilih berdasarkan diameter tabung saja.Dua tabung dengan diameter luar yang sama dapat memerlukan kapasitas mesin yang sangat berbeda karena perbedaan dalam kekuatan material, ketebalan dinding, reduksi, perkakas, dan pelumasan.
Baja karbon, baja tahan karat, baja paduan, tembaga, aluminium, kuningan, titanium, dan logam lainnya memiliki karakteristik deformasi yang berbeda. Material berkekuatan lebih tinggi atau reduksi yang lebih berat umumnya memerlukan gaya penarikan yang lebih besar dan pengaturan perkakas yang sesuai.
Diameter luar masuk, tebal dinding, diameter luar jadi, tebal dinding jadi, dan panjang tabung menentukan pengurangan yang diperlukan dari setiap lintasan. Nilai-nilai ini diperlukan sebelum model mesin dan perkakas dapat diselesaikan.
Panjang pipa akhir yang efektif bervariasi menurut model mesin. Jika lini produksi menangani tabung panjang, langkah gambar yang tersedia dan tata letak mesin harus diperiksa bersama-sama daripada memilih drawbench hanya berdasarkan kapasitas gaya.
Kecepatan penarikan mempengaruhi waktu siklus, namun kecepatan maksimum belum tentu merupakan pengaturan produksi terbaik untuk setiap tabung. Perilaku material, pelumasan, perkakas, reduksi, dan persyaratan permukaan dapat menentukan kecepatan pengoperasian praktis.
Mesin Drawing Dingin Hidraulik Pipa dapat dikonfigurasi sesuai metode pengoperasian dan volume produksi yang diperlukan. Kontrol PLC dan HMI mengatur urutan penarikan, pergerakan pengangkutan, langkah balik, parameter pengoperasian, dan status mesin. Peralatan penanganan tabung tambahan dapat dipertimbangkan ketika pemuatan, pembongkaran, atau siklus produksi yang berulang menyebabkan kemacetan.
FangRong memasok drawbench hidraulik dalam kelas gaya yang berbeda. Tabel di bawah menunjukkan data seri FR yang disediakan. Konfigurasi sebenarnya harus dikonfirmasikan terhadap bahan tabung pelanggan, dimensi, metode gambar, dan persyaratan produksi.
| Model | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Maks. Gaya Tarik (kN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Kecepatan Menggambar (m/mnt) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Panjang Efektif Pipa Jadi (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Kisaran OD Pipa Jadi (mm) | φ5 maks | φ25 maks | φ50 maks | φ60 maks | φ70 maks | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Maks. Ketebalan Dinding Pipa Jadi (mm) | 1.5 | 2 | 3 | 4 | 5 | 6 | 8 | 10 |
| Silinder Oli Utama (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70*3200 | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Jumlah Stasiun Hidrolik | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Tekanan Kerja (MPa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Maks. Tekanan Sistem (MPa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Pompa Oli Utama (Pompa Plunger Variabel Manual) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Motor Utama (kW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Dimensi Garis Besar L×T×L (m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1.1*1.2*20 | 1.2*1.3*25 | 1,3*1,4*25 |
| Berat (t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Catatan spesifikasi:Nilai di atas berasal dari tabel model FR yang disediakan dan disediakan sebagai referensi. Dimensi akhir alat berat, kapasitas gaya, perkakas, konfigurasi hidraulik, dan parameter pengoperasian dikonfirmasi sesuai dengan proses tabung sebenarnya.
Gambar dingin dapat digunakan untuk mengontrol diameter luar, ketebalan dinding, dan dimensi internal tabung yang digunakan untuk barel silinder dan komponen terkait. Metode gambar yang diperlukan tergantung pada persyaratan dimensi sebelum diasah atau dikerjakan.
Mesin Drawing Dingin Hidraulik Pipa dapat memproses tabung baja untuk komponen mekanis, peralatan industri, bagian struktural, penukar panas, dan aplikasi lain yang memerlukan dimensi tabung terkontrol.
Tabung tembaga dan kuningan dapat ditarik untuk kontrol dimensi dalam HVAC, pendinginan, penukar panas, komponen pipa, dan aplikasi listrik. Kecepatan perkakas dan gambar yang sesuai bergantung pada spesifikasi material dan tabung.
Gambar tabung aluminium digunakan jika dimensi terkontrol dan bagian tabung ringan diperlukan, termasuk aplikasi otomotif, penukar panas, dan industri tertentu.
Titanium, paduan nikel, dan logam khusus lainnya memerlukan parameter proses yang disesuaikan dengan kekuatan dan perilaku deformasinya. Oleh karena itu, kapasitas mesin, metode gambar, perkakas, dan jadwal reduksi harus dikonfirmasi dari tingkat material aktual dan dimensi tabung.
Sebelum fabrikasi, FangRong meninjau bahan tabung, dimensi masuk, dimensi akhir, metode gambar, persyaratan reduksi, panjang tabung, gaya gambar, dan target produksi. Parameter ini menentukan sistem hidrolik, kapasitas silinder, pengaturan perkakas, langkah mesin, dan konfigurasi kontrol.
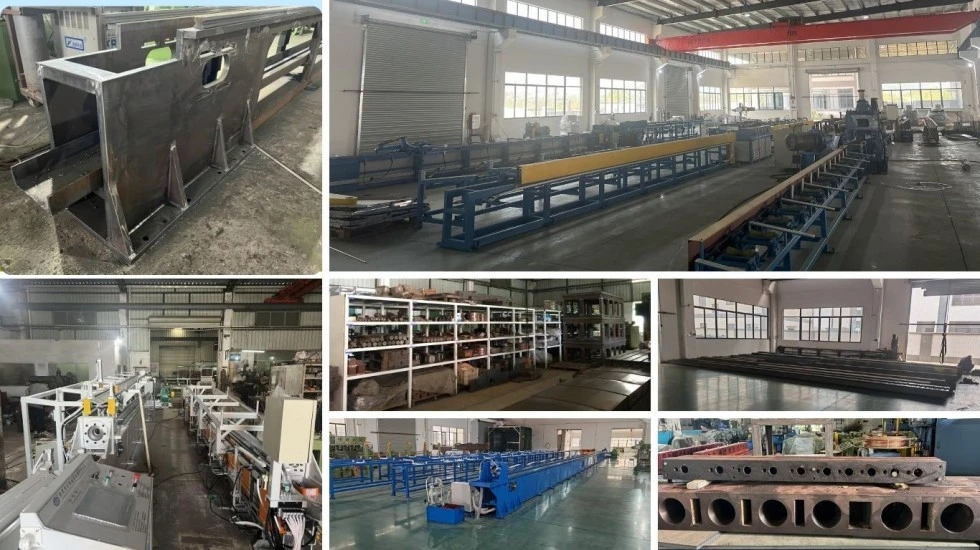
Rangka mesin, rel pemandu, gerbong gambar, struktur pemasangan silinder, dan dudukan cetakan dikerjakan dan dirakit sesuai dengan desain peralatan. Keselarasan rel pemandu diperiksa karena pergerakan gerbong secara langsung mempengaruhi hubungan antara tabung dan perkakas gambar.
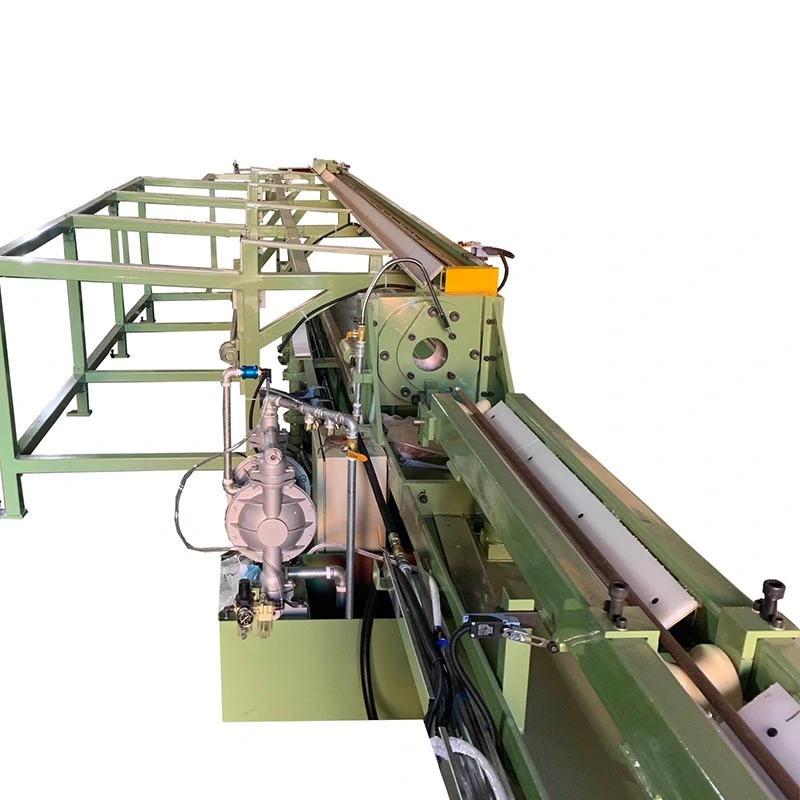
Unit tenaga hidrolik, silinder utama, katup, saluran pipa, dan komponen terkait diperiksa selama perakitan dan commissioning. Tekanan hidraulik, pergerakan silinder, respons katup, dan stabilitas pengoperasian disertakan dalam pengujian alat berat.
Sistem kontrol dikonfigurasikan untuk fungsi mesin yang disepakati. Logika PLC dan pengaturan HMI mencakup operasi penarikan, pergerakan kereta, langkah balik, mode pengoperasian, dan informasi status mesin yang relevan.
Mesin yang telah selesai menjalani operasi tanpa beban yang dilanjutkan dengan pengujian beban sesuai dengan persyaratan teknis yang disepakati. Pergerakan mekanis, kinerja hidraulik, kontrol kelistrikan, fungsi gambar, dan fungsi terkait keselamatan diperiksa sebelum pengiriman.
FangRong telah terlibat dalam pembuatan peralatan gambar dingin sejak tahun 1998. Rangkaian peralatannya mencakup mesin gambar dingin hidrolik bersama dengan peralatan pemrosesan tabung dan batang terkait.
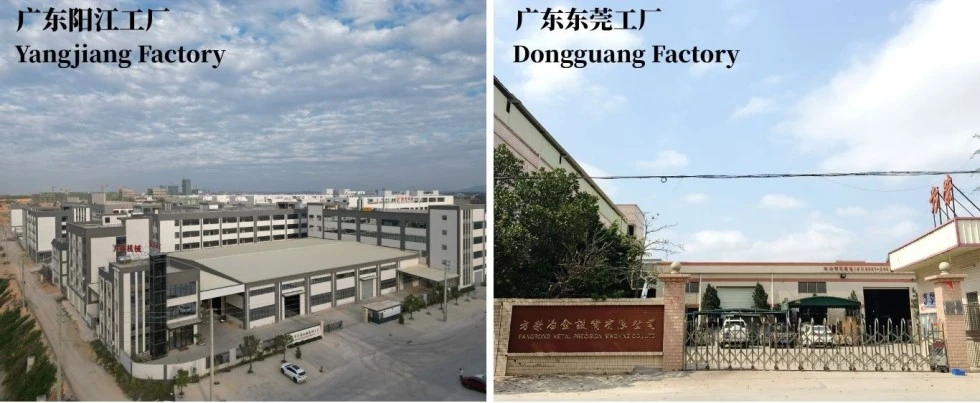
Perusahaan mengoperasikan fasilitas manufaktur di Dongguan dan Yangjiang, Guangdong, dengan produksi meliputi fabrikasi mekanis, permesinan, perakitan hidrolik, integrasi kelistrikan, perakitan mesin, dan pengujian. Kapasitas produksi tahunan melebihi 650 mesin.
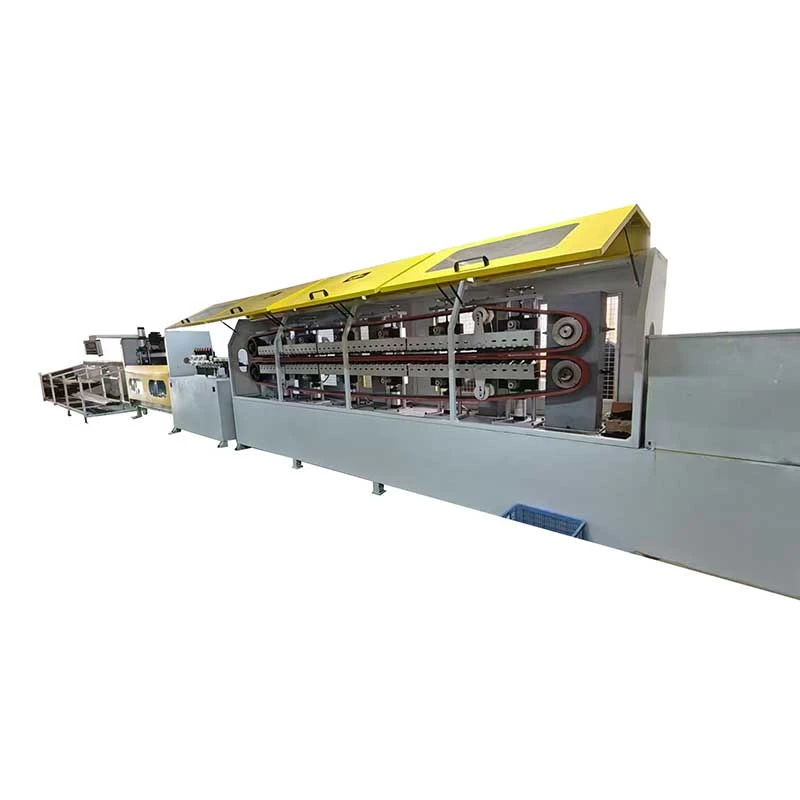
Untuk proyek yang membutuhkan lebih dari drawbench, jalur produksi dapat direncanakan berdasarkan proses seperti penunjukan, penarikan, pelurusan, pemotongan, dan chamfering sesuai dengan kebutuhan tabung akhir.
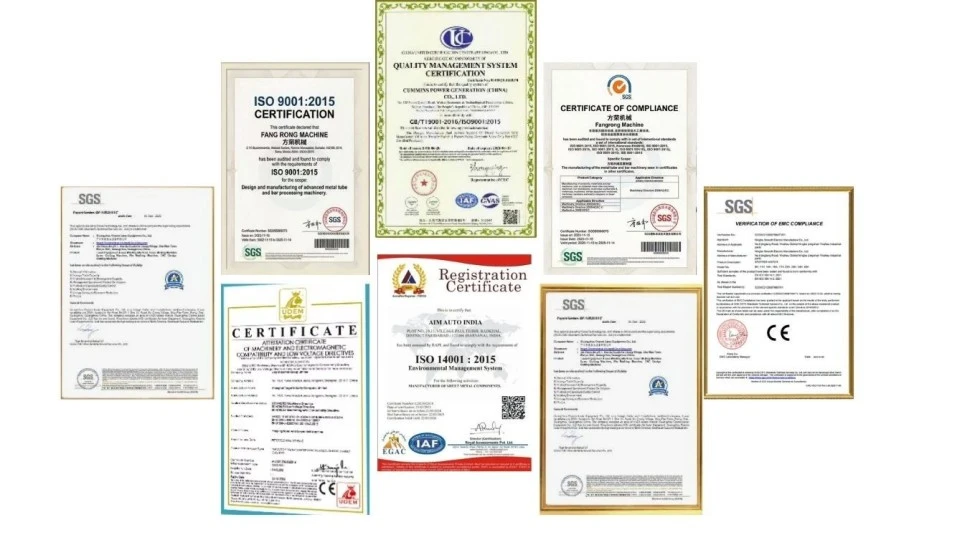
Sistem manajemen mutu FangRong disertifikasiISO 9001:2015, Nomor Sertifikat.UQ231211R1.
Mesin Drawing Dingin Hidraulik Pipa dilengkapi dengan tanda CE berdasarkan persyaratan Petunjuk Mesin 2006/42/EC yang berlaku. Konfigurasi keselamatan akhir dikonfirmasi sesuai dengan desain alat berat dan pasar tujuan.
Inspeksi SGS dapat memberikan opsi inspeksi independen tambahan bagi pelanggan yang memerlukan verifikasi pihak ketiga sebelum pengiriman.
FangRong melaporkan lebih dari 130 paten, termasuk 32 paten penemuan dan lebih dari 100 paten model utilitas. Nomor paten perwakilan meliputi 2013207829011, 2008300532117, dan ZL2015 2 0842922.7.
Untuk penawaran dan pemilihan mesin, pelanggan harus menyediakan bahan dan kualitas tabung, OD masuk dan ketebalan dinding, OD jadi dan ketebalan dinding, panjang tabung, metode gambar yang diperlukan jika diketahui, volume produksi yang diharapkan, dan kondisi bengkel yang tersedia.
MOQ: 1 set.
Untuk pembelian berdasarkan kuantitas, kutipan dapat disusun sebagai berikut:
1 set:Kutipan proyek standar berdasarkan model dan konfigurasi yang dipilih.
2–4 set:Penetapan harga berdasarkan kuantitas tersedia setelah konfirmasi model dan konfigurasi.
5+ set:Kutipan proyek atau volume berdasarkan total kebutuhan peralatan.
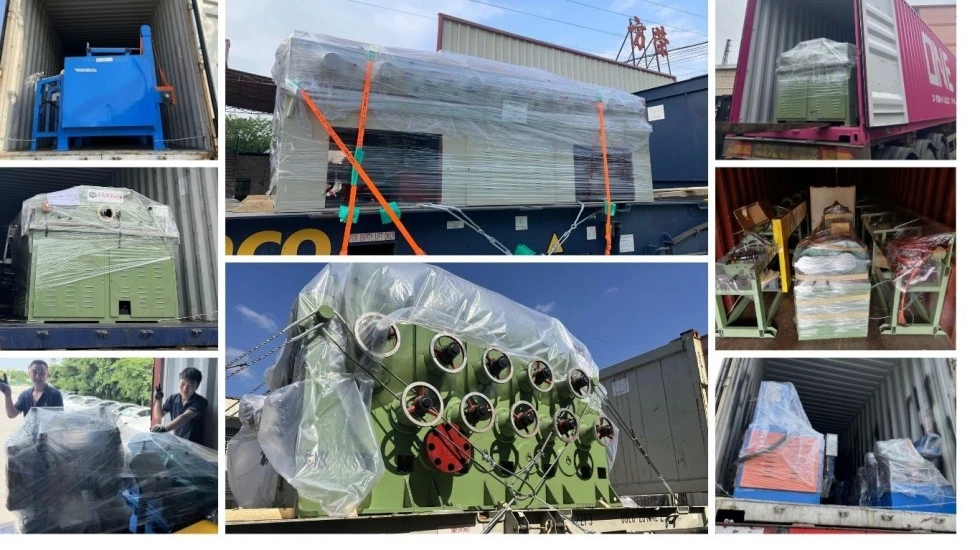
Pelabuhan pemuatan FOB Cina.Pelabuhan keberangkatan spesifik, pengaturan pengepakan, dan dimensi pengiriman dikonfirmasi dalam kutipan komersial sesuai dengan konfigurasi mesin akhir.
Urutan standar:sekitar 30–60 hari untuk peralatan kelas FR-16 hingga FR-100, tergantung pada konfigurasi akhir.
Pesanan besar atau khusus:sekitar 90–120 hari untuk model atau proyek yang lebih besar yang melibatkan otomatisasi khusus.
Pesanan yang dipercepat:pengiriman yang lebih singkat mungkin dimungkinkan tergantung pada kapasitas produksi dan ketersediaan komponen. Tanggal pengiriman yang dikonfirmasi harus dicantumkan dalam dokumen pesanan.
Pembayaran:Deposit 30% dan saldo 70% sebelum pengiriman setelah pengujian penerimaan pabrik (FAT).
Jaminan:12 bulan sejak commissioning, sesuai dengan ketentuan garansi yang disepakati.
Mulailah dengan bahan tabung, OD masuk dan ketebalan dinding, OD jadi dan ketebalan dinding, panjang tabung, pengurangan yang dibutuhkan, dan target produksi. Parameter ini digunakan untuk menentukan gaya penarikan yang diperlukan, langkah mesin, metode perkakas, dan konfigurasi hidrolik.
Gambar tenggelam tidak menggunakan sumbat internal dan terutama mengontrol diameter luar. Gambar sumbat memperkenalkan perkakas internal untuk mengontrol lubang dan ketebalan dinding. Metode sumbat tetap, sumbat mengambang, dan mandrel bergerak memberikan tingkat kontrol dimensi internal yang berbeda.
Gaya penarikan bergantung pada kekuatan material, dimensi tabung, luas reduksi, geometri cetakan, gesekan, pelumasan, kecepatan penarikan, dan perkakas yang dipilih. Oleh karena itu, OD tabung saja tidak cukup untuk menentukan kapasitas mesin.
Ya, asalkan kapasitas dan perkakas Mesin Cold Drawing Hidraulik Pipa sesuai. Baja karbon, baja tahan karat, tembaga, aluminium, kuningan, titanium, dan paduan lainnya memerlukan parameter gambar, perkakas, dan jadwal reduksi yang berbeda.
Jumlah lintasan bergantung pada reduksi total, sifat material, reduksi yang diijinkan per lintasan, metode gambar, dan dimensi akhir. Reduksi total yang lebih besar biasanya dibagi menjadi beberapa lintasan untuk menjaga proses tetap dalam kondisi pembentukan yang sesuai.
Ya. Tergantung pada produk jadinya, mesin gambar dapat dikombinasikan dengan proses seperti penunjuk, pelurusan, pemotongan, dan chamfering. Konfigurasi jalur harus ditentukan dari aliran produksi yang diperlukan dan metode penanganan tabung.
Mereka dapat diproses jika kualitas las, kondisi tabung, bahan, dimensi, dan reduksi yang diperlukan sesuai untuk gambar dingin. Kondisi tabung yang masuk harus ditinjau ulang sebelum memastikan proses penarikan.
Menyediakan bahan dan kadar tabung, OD masuk dan ketebalan dinding, OD jadi dan ketebalan dinding, panjang tabung, metode gambar jika diketahui, keluaran yang diperlukan, jumlah lintasan jika ditetapkan, dan persyaratan otomatisasi. Dimensi bengkel dan informasi catu daya juga berguna untuk perencanaan akhir alat berat.
Alamat
NO.163, Jalan Shatong, Kawasan Industri Shabu ke-2, Kota Dalang, Kota Dongguan, Guangdong, Cina
Telp
Surel