Whatsapp
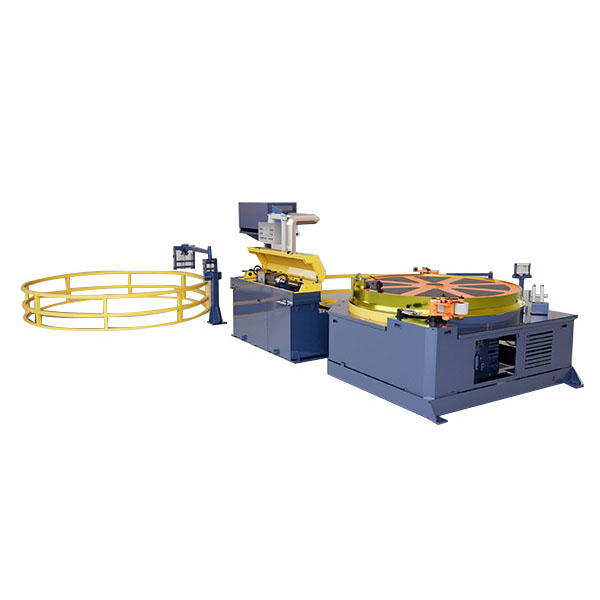
Kami menawarkan rangkaian lengkap peralatan pemrosesan logam presisi, termasuk mesin pelurus, penarikan dingin, penunjuk, chamfering, pemotongan, penggulung benang, dan cetakan gambar, yang disesuaikan untuk material tabung, batangan, dan kawat di berbagai industri.
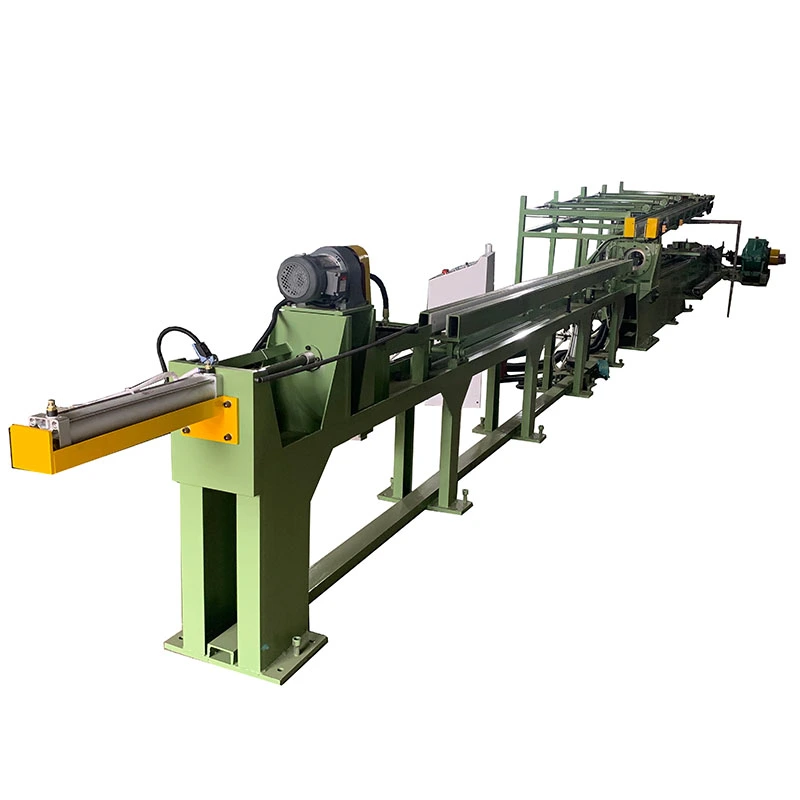
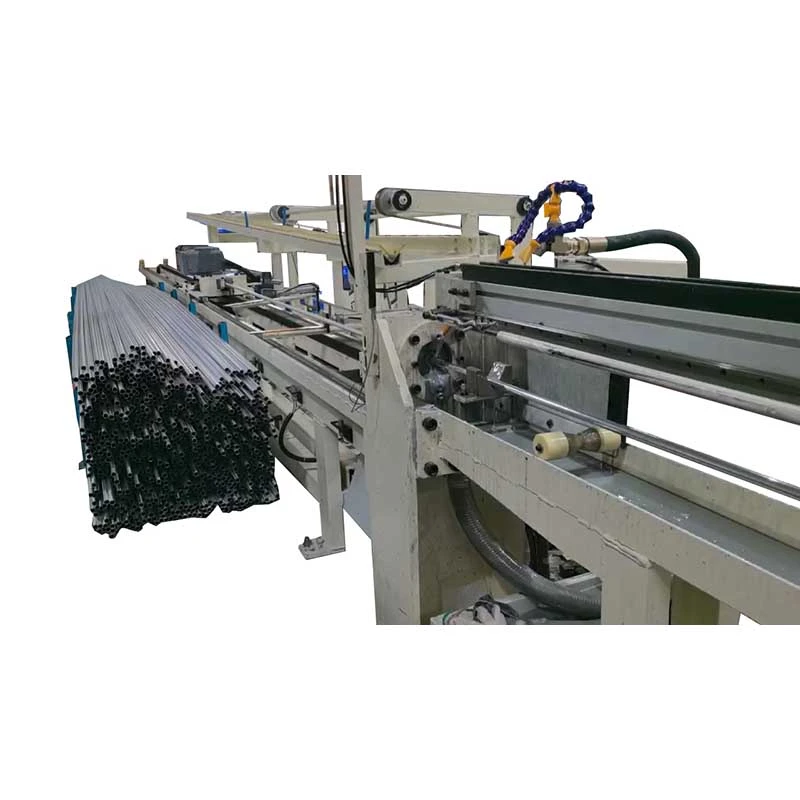
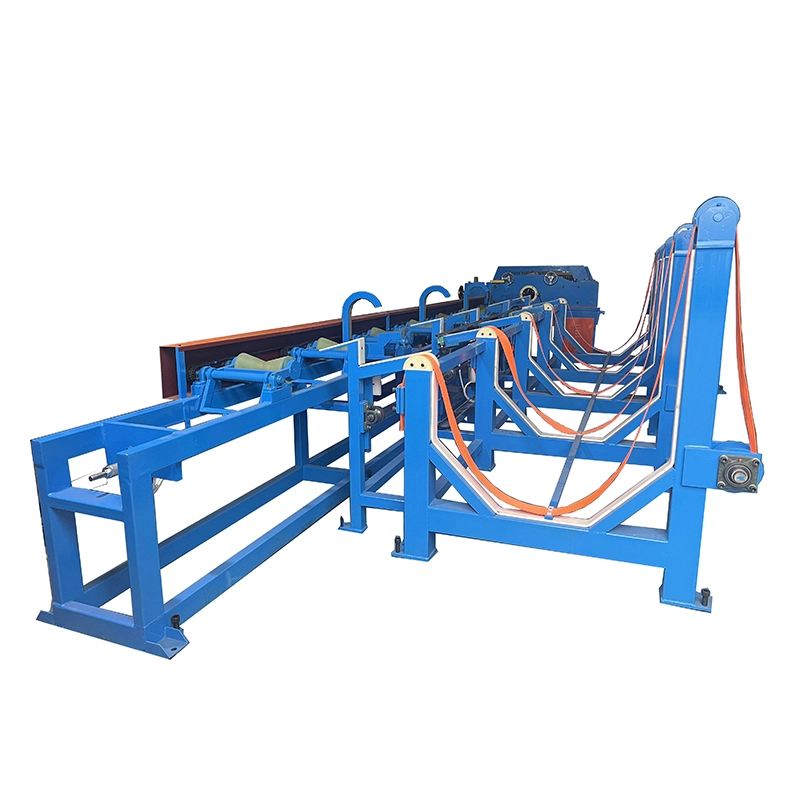
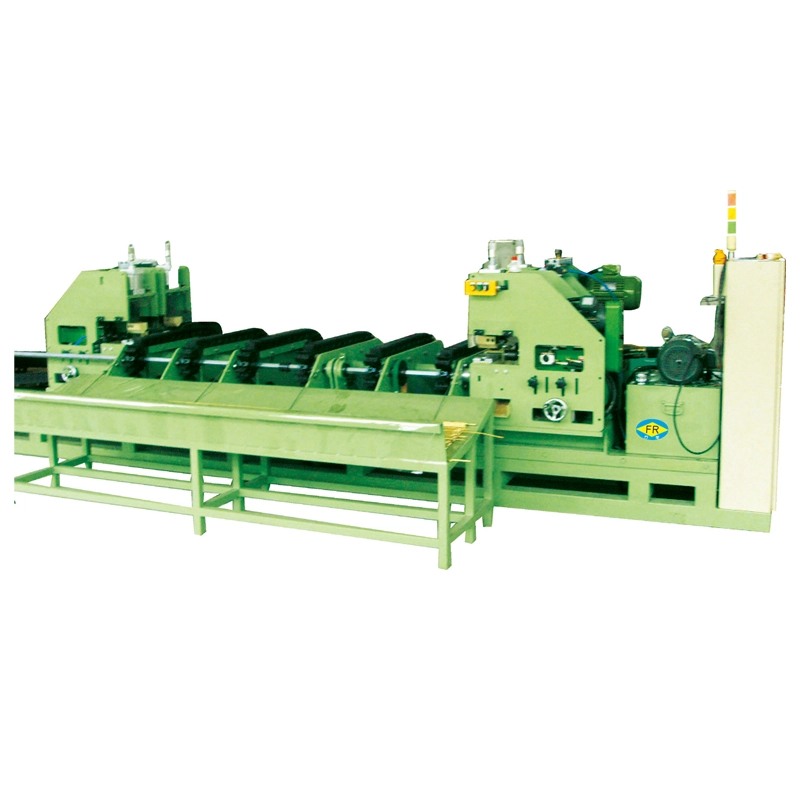
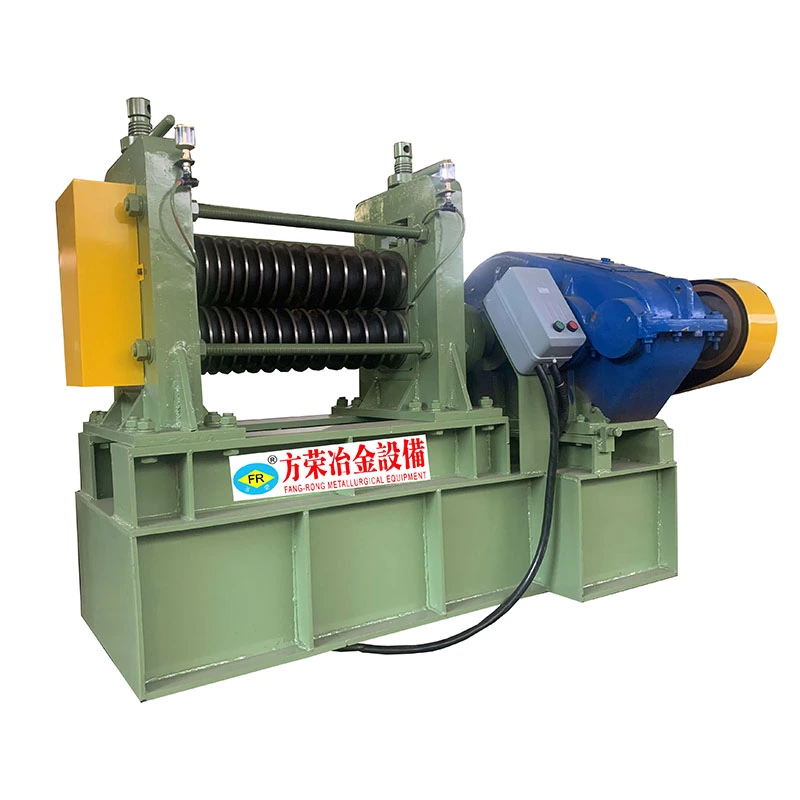
ItuMesin Pelurus Horisontal Aluminiumadalah mesin multi-rol untuk mengoreksi tekukan dan kelengkungan pada tabung aluminium, pipa, batangan padat, dan profil setelah ekstrusi, penarikan, perlakuan panas, pemotongan, atau penanganan. Berbeda dengan baja, aluminium memiliki kekuatan luluh yang lebih rendah dan permukaan yang lebih lembut, sehingga gaya pelurusan, tekanan roller, kondisi permukaan roller, dan kecepatan pengumpanan semuanya perlu dikontrol dengan hati-hati.
Seri FR FangRong mencakup 13 konfigurasi standar dari FR-20 hingga FR-180. Tergantung pada modelnya, itumesin pelurus aluminiummencakup diameter tabung dariφ4 hingga φ180mmdan batangan padat dariφ10 hingga φ90mm. Konfigurasi roller berkisar antara 14 hingga 20 set, dengan spesifikasi kelurusan standar dari ≤0,3 mm/m dan konfigurasi terpilih mencapai ≤0,1 mm/m. Total daya terpasang berkisar antara 3 kW hingga 55 kW.
Desain alat berat ini didasarkan pada pengalaman jangka panjang rekayasa pelurusan dan drawbench FangRong. Perusahaan ini didirikan pada tahun 1998 melalui usaha patungan dengan pabrikan Taiwan yang berpengalaman di bidang peralatan pelurus dan menjadi milik penuh pada tahun 2013.


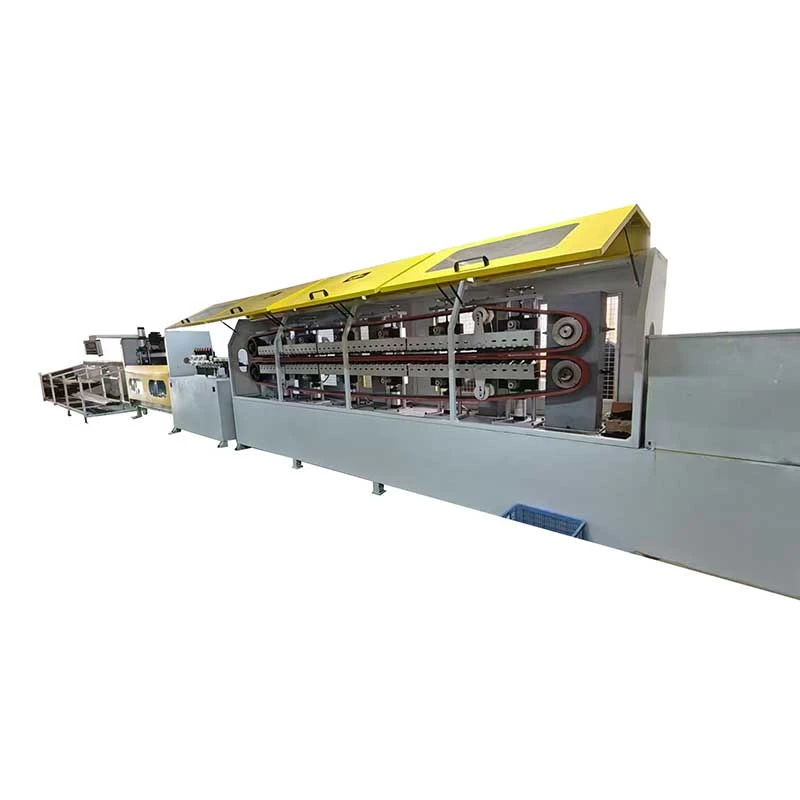
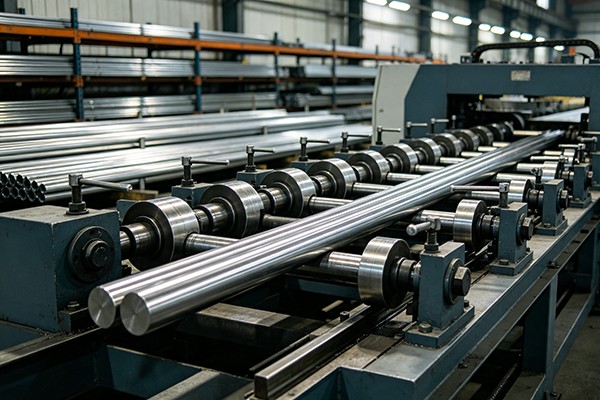
Seri FR menggunakan pembengkokan terbalik yang terkontrol melalui beberapa set roller. Alih-alih mengoreksi seluruh tikungan pada satu titik, benda kerja dipandu melalui titik koreksi yang berurutan sehingga sisa kelengkungan berkurang secara bertahap.
Untuk produk aluminium, pengaturan roller sangatlah penting. Tekanan yang berlebihan dapat meninggalkan bekas roller atau menyebabkan pembengkokan terbalik, sedangkan tekanan yang tidak mencukupi dapat meninggalkan sisa kelengkungan. Pengaturan yang diperlukan bergantung pada paduan, temper, diameter, ketebalan dinding, deformasi awal, dan kelurusan yang ditentukan.
Benda kerja mula-mula masuk melalui pemandu yang sejajar, kemudian melewati rol pelurus. Setiap posisi roller menerapkan jumlah deformasi yang terkendali. Jumlah set roller memberikan titik koreksi tambahan, itulah sebabnya konfigurasi roller yang lebih tinggi biasanya dipilih ketika diperlukan kelurusan yang lebih rapat.
FR-76 dan model yang lebih besar menyediakan kontrol kecepatan variabel hingga 60 m/mnt. FR-50 dan model yang lebih kecil menggunakan kecepatan yang dapat dipilih yaitu 9, 18, 27, dan 45 m/mnt. Kecepatan kerja yang sesuai harus ditetapkan berdasarkan tingkat aluminium, geometri produk, target kelurusan, dan persyaratan permukaan, bukan hanya berjalan pada kecepatan maksimum yang tersedia.
Produk aluminium dapat meninggalkan garis ekstrusi atau gambar dengan busur, lengkungan lokal, atau deformasi yang disebabkan selama pendinginan, perlakuan panas, pemotongan, penyimpanan, atau transportasi. Cacat ini menjadi lebih terlihat ketika material memasuki pemesinan CNC, pengelasan, pembengkokan, anodisasi, atau perakitan.
Untuk tabung aluminium berdinding tipis, tantangannya bukan hanya pada kelurusan. Tekanan roller yang berlebihan dapat mempengaruhi kebulatan atau meninggalkan bekas yang terlihat pada permukaan. Untuk paduan keras seperti 6061 dan 7075, gaya koreksi yang diperlukan lebih tinggi dibandingkan dengan kadar kemurnian komersial yang lebih lunak. Untuk produk arsitektur seperti profil 6063, tampilan permukaan mungkin sama pentingnya dengan kelurusan dimensi.
Inilah sebabnya mengapa sebuahmesin pelurus tabung aluminiumharus dipilih dari rangkaian produk sebenarnya, bukan hanya dari diameternya saja. Paduan, temper, ketebalan dinding, tikungan awal, kelurusan target, dan kondisi permukaan yang dapat diterima semuanya mempengaruhi konfigurasi akhir alat berat.
Seri FR tersedia dengan 14, 15, 16, 17, atau 20 set roller. Set roller yang lebih banyak memberikan lebih banyak titik koreksi dan umumnya digunakan jika spesifikasi kelurusan yang lebih ketat diperlukan.
Misalnya, FR-50 dengan 20 rol ditetapkan pada ≤0,1 mm/m, sementara beberapa konfigurasi 17 rol ditetapkan pada ≤0,2 mm/m. Konfigurasi standar 14 rol umumnya ditentukan pada ≤0,3 mm/m. Hasil sebenarnya masih bergantung pada kondisi benda kerja dan penyesuaian mesin, sehingga pelanggan dengan toleransi ketat harus melakukan uji sampel sebelum menyelesaikan konfigurasi.
Pemilihan model harus dimulai dengan rentang produksi sebenarnya. Periksa diameter tabung atau batang terbesar dan terkecil, ketebalan dinding tabung, paduan aluminium dan temper, kelurusan yang diperlukan, kecepatan produksi, dan persyaratan permukaan. Mesin yang lebih besar tidak secara otomatis merupakan pilihan yang lebih baik jika sebagian besar produksi terdiri dari produk kecil atau berdinding tipis.
| Model | Tabung Maks Ø (mm) | Tabung Min Ø (mm) | Batang Maks Ø (mm) | Kelurusan (mm/m) | Set Rol | Kecepatan (m/mnt) | Daya Total (kW) | Berat (kg) | Dimensi P×L×T (mm) |
| FR-180 (17 rol) | φ180 | φ60 | φ90 | ≤0,3 | 17 | --- | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17 rol) | φ150 | φ58 | φ70 | ≤0,3 | 17 | --- | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14 rol) | φ120×T3.0 | φ38 | φ50 | ≤0,3 | 14 | --- | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14 rol) | φ89×T3.0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17 rol) | φ89×T3.0 | φ28 | φ32 | ≤0.2 | 17 | 0-60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14 rol) | φ60×T3.0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17 rol) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 17 | 0-60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20 rol) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 20 | 0-60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14 rol) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18/9/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20 rol) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.1 | 20 | 18/9/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14 rol) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18/9/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16 rol) | φ25 | φ6 | φ12 | ≤0.2 | 16 | 18/9/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15 rol) | φ16×T2.0 | φ4 | φ10 | ≤0,3 | 15 | 18/9/27/45 | 3 | 700 | 1100×1050×950 |
Tmenunjukkan ketebalan dinding tabung. FR-50 dan model yang lebih kecil menggunakan kecepatan yang dapat dipilih yaitu 9/18/27/45 m/mnt, sedangkan FR-76 dan model yang lebih besar yang tercantum di atas menyediakan kontrol kecepatan variabel 0-60 m/mnt. Opsi permukaan roller dapat ditentukan sesuai dengan permukaan akhir aluminium yang diperlukan.
Tabung aluminium yang digunakan dalam kondensor, evaporator, unit pendingin, dan sistem manajemen termal otomotif mungkin memerlukan pelurusan setelah ekstrusi atau pemotongan. Koreksi roller yang terkontrol membantu mempertahankan geometri yang diperlukan untuk pembengkokan, penyambungan, pematrian, atau perakitan selanjutnya.
Aplikasi yang umum termasuk tabung pendingin aluminium, tabung manajemen termal baterai, tabung struktural, dan batangan ekstrusi. Untuk produk ini, kelurusan harus dipertimbangkan bersama dengan ketebalan dinding tabung, kebulatan, dan kondisi permukaan.
Tabung dan profil 6063 yang digunakan untuk pegangan tangan, rangka, fasad, dan struktur dekoratif sering kali memerlukan permukaan yang bersih setelah diluruskan karena anodisasi atau pelapisan tidak akan menyembunyikan bekas roller. Oleh karena itu, konfigurasi roller dan permukaan kontak harus dipilih dengan mempertimbangkan proses finishing hilir.
Mesin ini dapat digunakan untuk batangan aluminium, konduktor, profil, dan produk ekstrusi lainnya yang memerlukan koreksi sebelum pemesinan, pemotongan, perakitan, atau pembentukan lebih lanjut. Sebuahmesin pelurus batang aluminiumkonfigurasi dapat dipilih untuk batang bundar padat dalam kisaran diameter yang berlaku.
Seri FR tersedia dengan konfigurasi roller dan rentang kerja yang berbeda. Model yang tepat terutama bergantung pada diameter tabung atau batang, ketebalan dinding, kelurusan yang diperlukan, dan kecepatan produksi. Perbandingan di bawah ini menunjukkan perbedaan praktis antara konfigurasi utama.
| Konfigurasi | Model Khas | Rentang Benda Kerja | Kelurusan | Kecepatan | Paling Cocok Untuk |
|---|---|---|---|---|---|
| 14 Rol | FR-25, FR-50, FR-76, FR-100, FR-120 | Tabung dan batangan aluminium kecil hingga besar | Biasanya ≤0,3 mm/m | Hingga 0–60 m/mnt pada model yang berlaku | Produksi umum, persyaratan kelurusan standar, produksi ukuran campuran |
| 15 Rol | FR-20 | Tabung Ø4–16 mm; batang Ø10 mm | ≤0,3 mm/m | 18/9/27/45 m/mnt | Tabung dan batangan aluminium berdiameter kecil |
| 16 Rol | FR-25 | Tabung Ø6–25 mm; batang Ø12 mm | ≤0,2 mm/m | 18/9/27/45 m/mnt | Tabung yang lebih kecil membutuhkan kelurusan yang lebih ketat |
| 17 Rol | FR-76, FR-100, FR-150, FR-180 | Tabung dan batangan aluminium berukuran sedang hingga besar | Turun hingga ≤0,2 mm/m pada model tertentu | 0–60 m/mnt pada FR-76 dan lebih tinggi jika ditentukan | Persyaratan kelurusan yang lebih tinggi dan produksi berkelanjutan |
| 20 Rol | FR-50, FR-76 | Tabung Ø18–76 mm; batang Ø16–25 mm | ≤0,1–0,2 mm/m tergantung model | 18/9/27/45 atau 0–60 m/mnt tergantung model | Pelurusan presisi yang memerlukan kelurusan yang lebih ketat |
Konfigurasi 14-rol umumnya cocok jika kelurusan standar mencukupi dan fleksibilitas produksi lebih penting daripada mencapai kelurusan sekencang mungkin. Konfigurasi 17 rol memberikan pembengkokan terbalik yang lebih terkontrol dan biasanya dipilih ketika pelanggan membutuhkan kelurusan yang lebih rapat pada tabung aluminium berukuran sedang atau lebih besar.
Untuk aplikasi yang memerlukan kelurusan paling ketat dalam rentang FR, konfigurasi 20 rol dapat memberikan titik koreksi tambahan di sepanjang benda kerja. Misalnya, FR-50 (20 roller) ditentukan pada ≤0,1 mm/m, sedangkan FR-76 (20 roller) ditentukan pada ≤0,2 mm/m. Hasil sebenarnya masih bergantung pada paduan, temper, geometri tabung, ketebalan dinding, deformasi awal, penyesuaian roller, dan kecepatan produksi.
| Faktor | Tabung Aluminium | Batangan Aluminium Padat |
|---|---|---|
| Struktur Benda Kerja | Bagian berongga dengan ketebalan dinding mempengaruhi deformasi | Bagian padat dengan ketahanan lebih besar terhadap tekukan |
| Faktor Pemilihan Kunci | Diameter luar dan ketebalan dinding | Diameter batang |
| Kekhawatiran Permukaan | Risiko lebih tinggi timbulnya bekas roller pada permukaan yang lebih lembut | Penandaan permukaan masih perlu dikontrol untuk batangan yang sudah jadi |
| Penyesuaian Pelurusan | Tekanan roller harus disesuaikan dengan paduan, temper, dan ketebalan dinding | Tekanan roller terutama ditentukan oleh diameter, kondisi material, dan tikungan awal |
Jangan memilih mesin berdasarkan diameter maksimum saja. Untuk tabung aluminium, berikan diameter luar, ketebalan dinding, paduan dan temper, kelurusan awal, kelurusan yang diperlukan setelah koreksi, dan target kecepatan produksi. Untuk batangan padat, berikan diameter batang, paduan dan temper, tekukan awal, dan persyaratan kelurusan akhir.
Jika dua model dapat mencakup diameter benda kerja yang sama, keputusan harus didasarkan pada kelurusan dan kondisi produksi yang diperlukan. Misalnya, model 14 rol mungkin cukup untuk ≤0,3 mm/m, sedangkan konfigurasi 16, 17, atau 20 rol mungkin lebih sesuai bila prosesnya memerlukan kelurusan yang lebih rapat.
Didirikan pada tahun 1998
FangRong memiliki spesialisasi dalam peralatan pelurus dan drawbench sejak tahun 1998. Perusahaan ini awalnya beroperasi sebagai usaha patungan dengan pabrikan Taiwan dan menjadi dimiliki sepenuhnya pada tahun 2013.
Dua Fasilitas Manufaktur
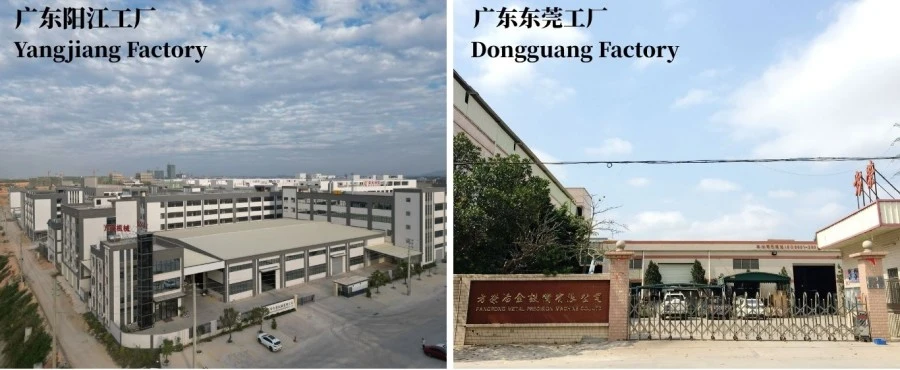
Dongguan Fangrong Metallurgical Equipment Co., Ltd. dan Yangjiang Fangrong Machinery Co., Ltd. menyediakan kapasitas produksi untuk pelurusan dan peralatan pemrosesan logam terkait.
Pengujian Mesin Sebelum Pengiriman
Mesin dapat diuji dalam kondisi menganggur dan memuat sebelum pengiriman. Jika sampel pelanggan tersedia, pengujian dapat mencakup kelurusan, penyelarasan roller, getaran mesin, arus motor, kondisi permukaan, dan stabilitas pengoperasian.
Rekayasa Berdasarkan Produk Sebenarnya
Untuk sebuahmesin pelurus horizontal aluminium, data produk pelanggan menentukan konfigurasi roller, jangkauan kerja, kecepatan, dan persyaratan perawatan permukaan. FangRong dapat mengevaluasi kadar aluminium, diameter, ketebalan dinding, temper, target kelurusan, dan persyaratan produksi sebelum merekomendasikan suatu model.
Instalasi dan Dukungan Teknis
Gambar pondasi, dukungan commissioning, pelatihan operator, pasokan suku cadang, dan pemecahan masalah jarak jauh juga tersedia. Dukungan instalasi di tempat juga dapat diatur bila diperlukan.
Rekayasa:Konfigurasi mesin ditentukan dari dimensi produk, kadar aluminium, persyaratan kelurusan, kecepatan, dan persyaratan permukaan.
Permesinan:Roller, poros, rangka, roda gigi, dan komponen penting lainnya dikerjakan dan diperiksa sesuai dengan desain mesin.
Perakitan:Rakitan roller, komponen transmisi, sistem kelistrikan, PLC, dan HMI diintegrasikan dan diperiksa selama perakitan.
Pengujian:Pengoperasian mesin, penyelarasan roller, kinerja pelurusan, getaran, keamanan kelistrikan, dan parameter tertentu lainnya diperiksa sebelum pengiriman.
Pemeriksaan akhir:Persyaratan khusus pelanggan dan hasil pengujian ditinjau sebelum pengemasan ekspor.
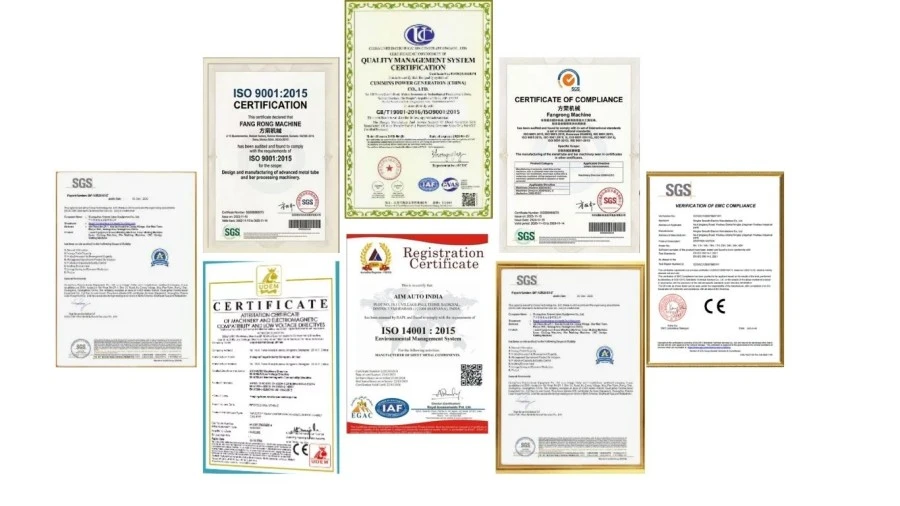
ISO 9001:2015sertifikasi manajemen mutu mendukung prosedur produksi dan pengendalian mutu yang terdokumentasi oleh perusahaan. Seri FR juga tersedia dengan sertifikasi CE untuk model dan pasar yang berlaku. Inspeksi SGS dan dokumentasi paten dapat diberikan jika diperlukan untuk evaluasi proyek.
Mesin disiapkan untuk pengiriman ekspor dengan perlindungan yang sesuai untuk komponen mekanis, sistem kelistrikan, dan permukaan terbuka. Pengaturan pengemasan dan pengiriman dapat dikonfirmasikan berdasarkan ukuran mesin, tujuan, dan metode transportasi.
Seri FR dapat dikonfigurasi untuk paduan aluminium umum termasuk 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075, dan grade lainnya. Karena kekuatan luluh dan temper sangat bervariasi antar paduan, pengaturan roller akhir harus didasarkan pada bahan sebenarnya dan bukan hanya pada penunjukan paduan saja.
Faktor utamanya adalah kelurusan yang dibutuhkan, geometri produk, kondisi material, dan jangkauan produksi. Set roller yang lebih banyak memberikan lebih banyak titik koreksi dan umumnya lebih disukai untuk persyaratan kelurusan yang lebih ketat. Misalnya, FR-50 dengan 20 rol ditetapkan pada ≤0,1 mm/m, sedangkan konfigurasi standar 14 rol umumnya ditetapkan pada ≤0,3 mm/m.
Itu tergantung pada geometri tabung, paduan, temper, persyaratan permukaan, dan konfigurasi roller. Aluminium relatif lunak, sehingga tekanan berlebihan atau permukaan roller yang tidak sesuai dapat menimbulkan bekas. Untuk tabung yang penampilannya kritis, material roller dan kondisi permukaan harus dikonfirmasi selama pemilihan mesin dan pengujian sampel.
Ya, asalkan ukurannya berada dalam kisaran kerja yang ditentukan mesin dan konfigurasi perkakas serta roller sesuai. Jika rentang produksi mencakup diameter atau ketebalan dinding yang sangat berbeda, rentang penyesuaian yang diperlukan harus diperiksa sebelum memesan.
Ya. Pengujian sampel direkomendasikan jika produk memiliki toleransi kelurusan yang ketat, dinding tipis, permukaan akhir yang menuntut, atau paduan yang belum pernah diproses sebelumnya pada konfigurasi yang dipilih. Hasil pengujian dapat digunakan untuk mengonfirmasi model mesin, susunan roller, kecepatan, dan pengaturan koreksi sebelum pengiriman.
Menyediakan paduan dan temper aluminium, jenis tabung atau batangan, diameter minimum dan maksimum, ketebalan dinding tabung jika ada, kelurusan awal, kelurusan akhir yang diperlukan, persyaratan kualitas permukaan, dan kecepatan produksi yang diharapkan. Rincian ini cukup untuk rekomendasi alat berat awal dan evaluasi kapasitas.
Alamat
NO.163, Jalan Shatong, Kawasan Industri Shabu ke-2, Kota Dalang, Kota Dongguan, Guangdong, Cina
Telp
Surel