Whatsapp
Kami menawarkan rangkaian lengkap peralatan pemrosesan logam presisi, termasuk mesin pelurus, penarikan dingin, penunjuk, chamfering, pemotongan, penggulung benang, dan cetakan gambar, yang disesuaikan untuk material tabung, batangan, dan kawat di berbagai industri.
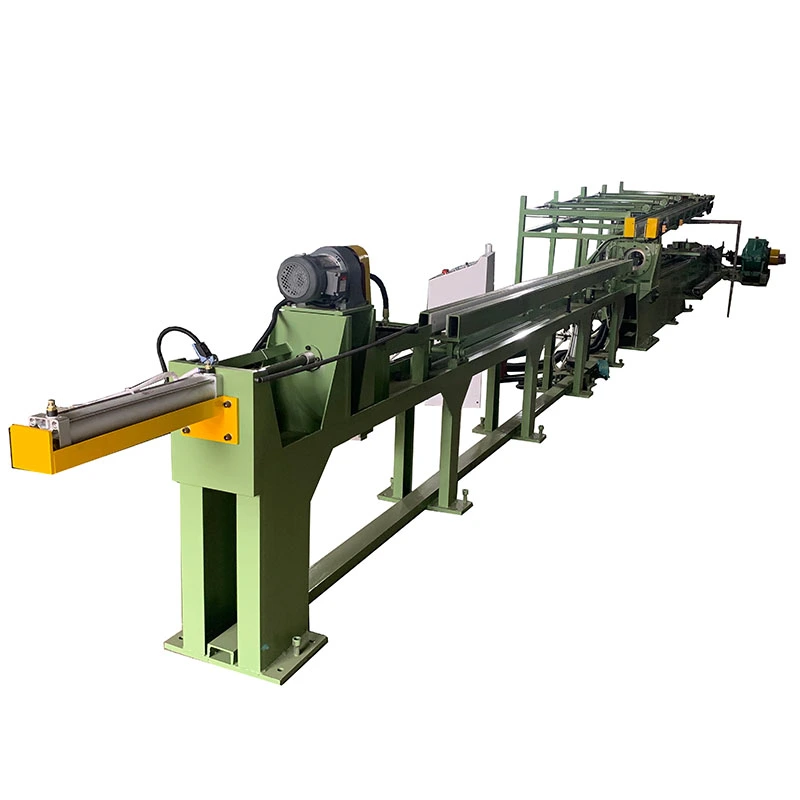
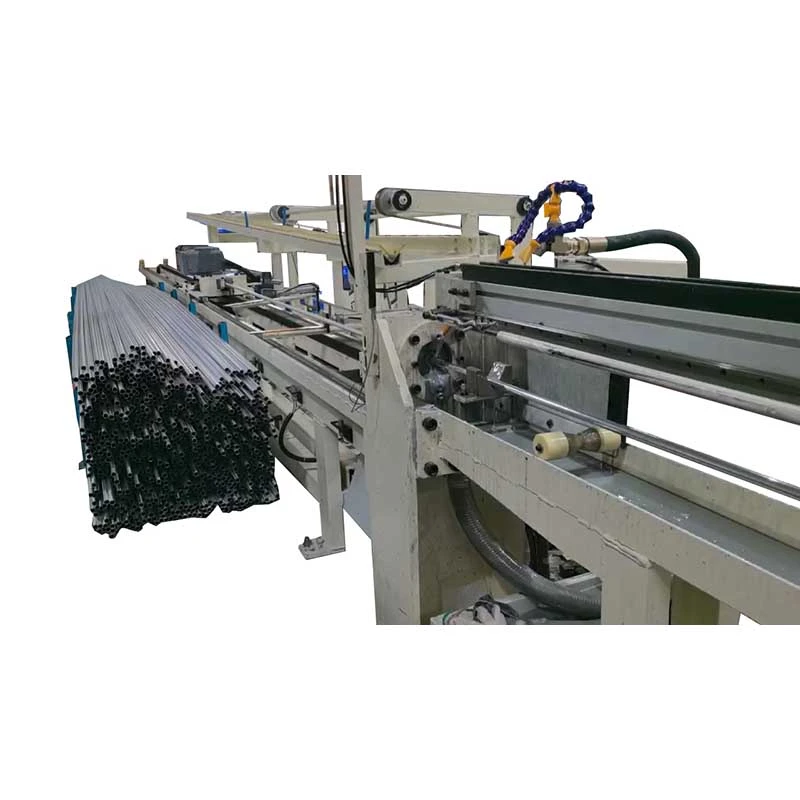
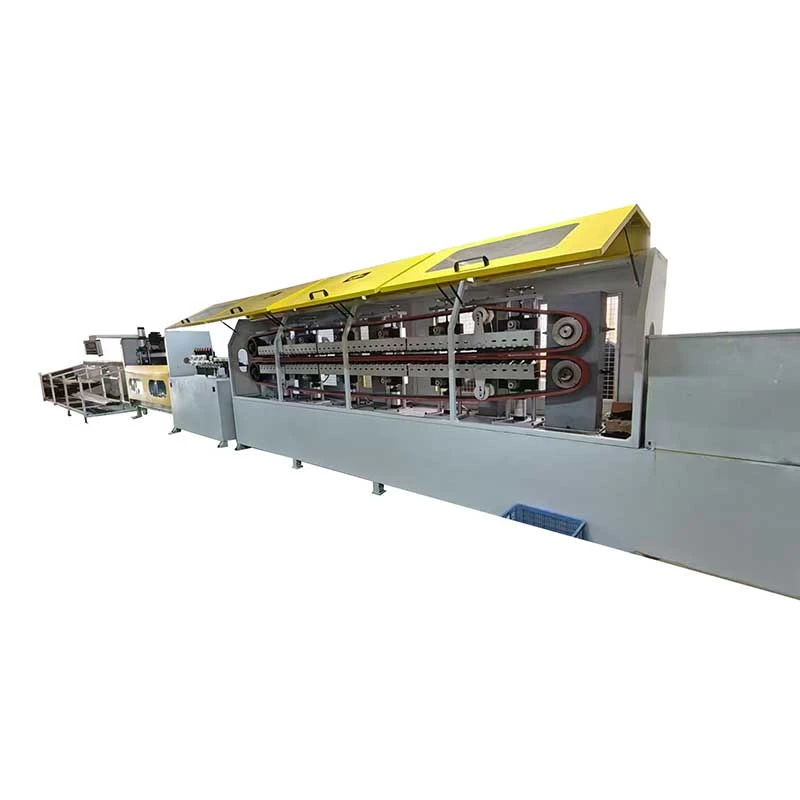
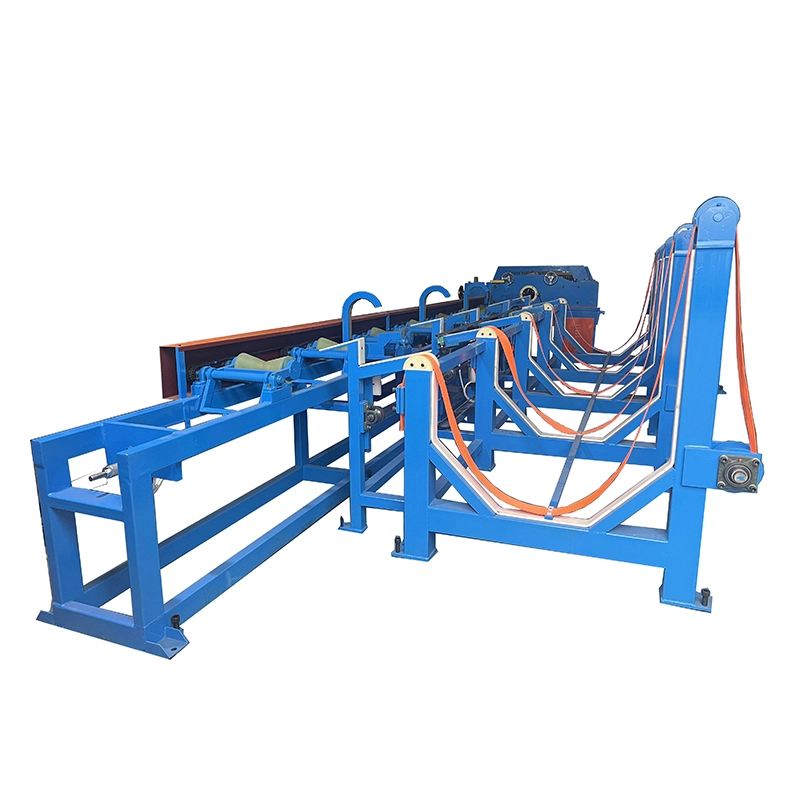
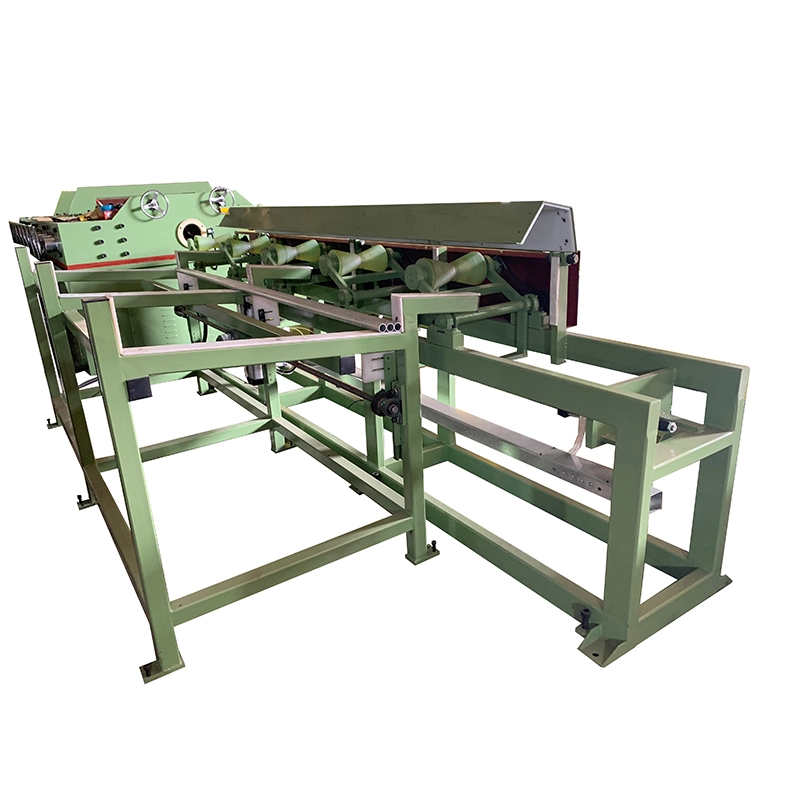
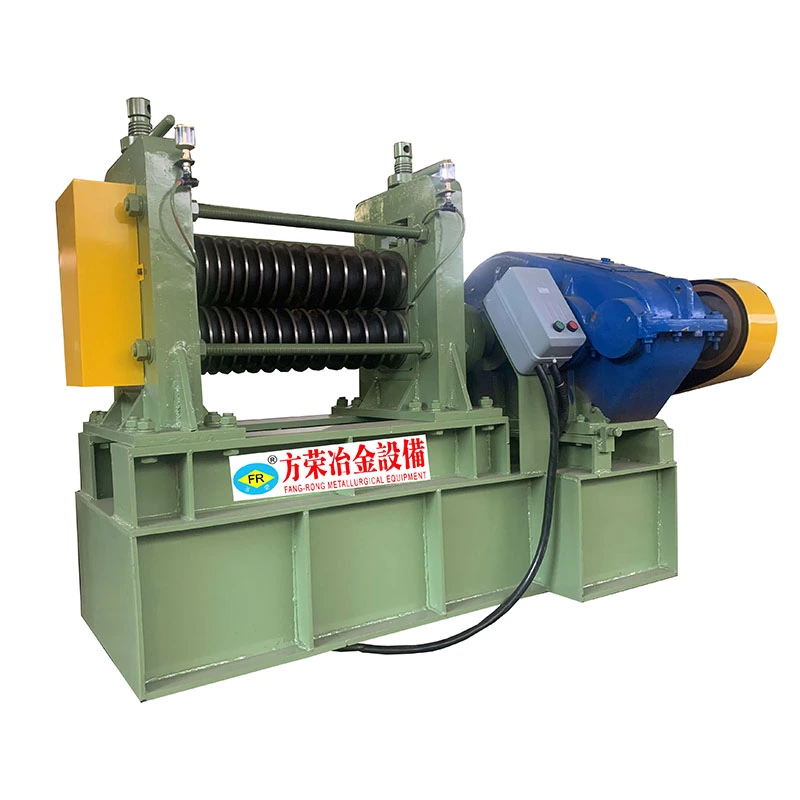
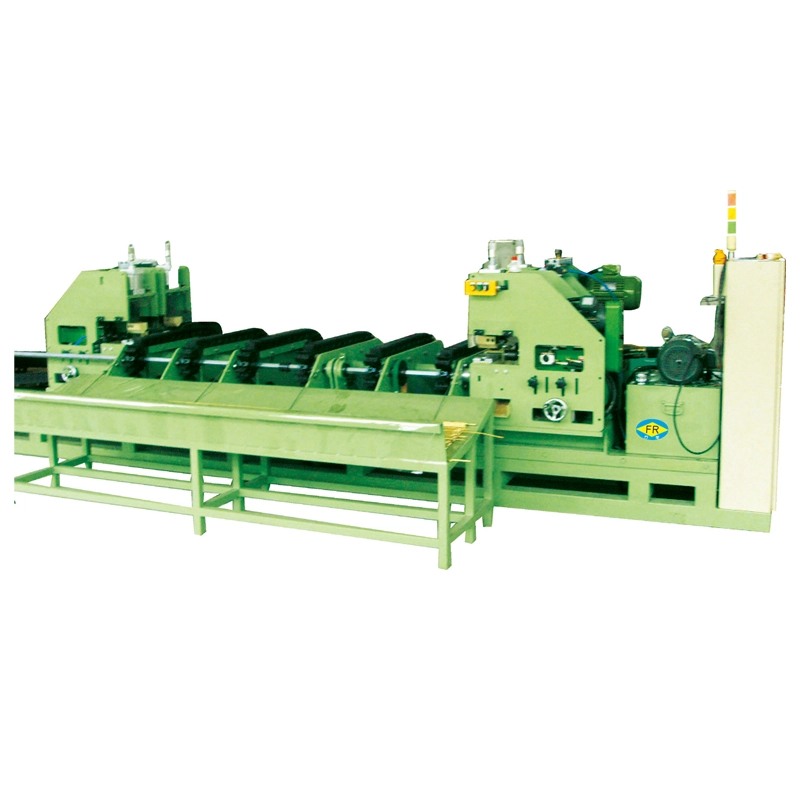
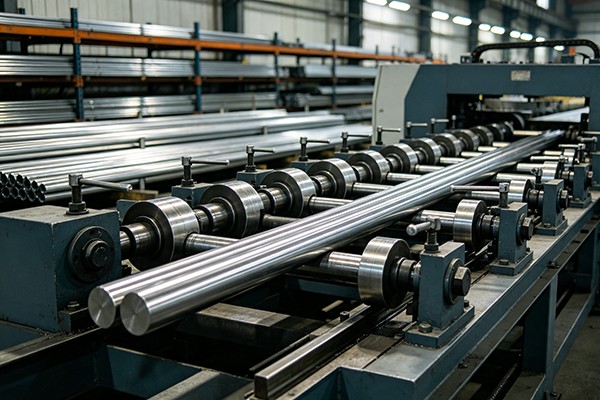
ItuMesin Pelurus Horisontal Baja Karbonadalah sistem pelurusan multi-gulungan untuk tabung baja karbon, pipa, batang bundar dan benda kerja logam panjang serupa. Alat ini menggunakan serangkaian rol bersilangan untuk menerapkan pembengkokan terbalik terkontrol dari berbagai titik, mengoreksi pembengkokan material, dan meningkatkan kelurusan sebelum pemotongan, pemesinan, pengelasan, atau perakitan.
Mesin seri FangRong FR tersedia dalam konfigurasi roller dan rentang kerja yang berbeda, mencakup diameter tabung dariφ4 mm hingga φ180 mmdan batangan padat dariφ10 mm hingga φ90 mm. Tergantung pada modelnya, kelurusan akhir dapat dicapai≤0,1 mm/mdalam kondisi pemrosesan tertentu.
Mesin ini dapat memproses baja karbon serta baja paduan, baja tahan karat, tembaga, aluminium, dan paduan khusus pilihan. Pemilihan model akhir tergantung pada tingkat material, diameter tabung, ketebalan dinding, diameter batang, kelurusan masuk, kelurusan akhir yang diperlukan, dan kecepatan produksi.
Seri FR menggunakan pembengkokan terbalik multi-titik, bukan koreksi satu titik. Benda kerja berputar dan maju melalui roller bersilangan yang miring sementara setiap roller menerapkan sejumlah deformasi yang terkendali. Karena benda kerja dikoreksi pada beberapa posisi sepanjang panjangnya, tekukan lokal semakin berkurang dibandingkan dikoreksi hanya pada satu titik.
Hasil kerja tergantung pada hubungan antara posisi roller, sudut roller, kekerasan material, ukuran bagian, ketebalan dinding dan deformasi yang masuk. Oleh karena itu, operator menyesuaikan pengaturan roller berdasarkan material sebenarnya daripada mengandalkan satu pengaturan tetap untuk setiap spesifikasi.
Siklus pelurusan yang umum meliputi:
1. Pemberian bahan:Tabung atau batang diposisikan dan dimasukkan ke bagian pelurus.
2. Pembengkokan awal:Kelompok roller pertama memperkenalkan deformasi terkontrol yang berlawanan dengan tikungan yang ada.
3. Koreksi progresif:Rol berikutnya menerapkan pembengkokan bergantian untuk memperbaiki penyimpangan yang tersisa di sepanjang benda kerja.
4. Rotasi dan gerakan maju:Rol bersilang terus menerus memutar benda kerja sambil menggerakkannya melalui mesin, memungkinkan koreksi di sekeliling keliling keseluruhan.
5. Penyesuaian halus:Tekanan roller, sudut dan celah disesuaikan dengan material dan kelurusan yang dibutuhkan.
6. Pemeriksaan selesai:Kelurusan dan dimensi tertentu lainnya diperiksa sebelum material memasuki operasi produksi berikutnya.
Tabung dan batangan baja karbon dapat mengalami pembengkokan selama penggulungan, penarikan, perlakuan panas, pendinginan, penyimpanan, dan pengangkutan. Bahkan penyimpangan yang relatif kecil pun dapat menimbulkan masalah selama pengumpanan otomatis, pemotongan, pemesinan, pengelasan, dan perakitan.
Seri FR dirancang untuk mengatasi masalah produksi berikut:
Kelurusan yang tidak rata:Pembengkokan terbalik multi-titik mengoreksi deformasi memanjang dan memberikan kelurusan yang lebih konsisten sepanjang panjang kerja penuh.
Pemesinan hilir yang tidak konsisten:Stok yang lebih lurus lebih mudah untuk diumpankan, dijepit, dipotong dan dikerjakan, sehingga mengurangi masalah penyelarasan dalam operasi selanjutnya.
Ukuran bahan yang berbeda:Seri FR mencakup berbagai macam diameter tabung dan batang, dengan jumlah roller berbeda yang tersedia untuk kebutuhan kelurusan berbeda.
Persyaratan produksi yang tinggi:Model tertentu mendukung pengoperasian berkelanjutan dan kecepatan kerja yang dapat disesuaikan, sehingga cocok untuk lini produksi serta pemrosesan batch.
Produksi dalam jumlah kecil:Konfigurasi roller yang berbeda memungkinkan produsen menyeimbangkan ukuran alat berat, akurasi pelurusan, dan investasi sesuai dengan rangkaian produk sebenarnya.
Benda kerja melewati beberapa rol yang bersilangan dan bukannya dikoreksi pada satu titik kontak. Ini mendistribusikan koreksi ke beberapa posisi dan membantu mengontrol sisa pembengkokan secara lebih konsisten.
FangRong menawarkan pengaturan roller berbeda dalam seri FR. Jumlah roller yang lebih tinggi umumnya dipilih ketika diperlukan kelurusan yang lebih ketat atau ketika material memerlukan koreksi progresif yang lebih terkontrol. Jumlah roller saja tidak menentukan hasil akhir; kondisi material, diameter, ketebalan dinding, pengaturan roller dan deformasi yang masuk juga mempengaruhi kelurusan.
Platform mesin yang sama dapat dikonfigurasi untuk benda kerja bulat berongga dan padat dalam rentang model yang berlaku. Pemrosesan tabung memerlukan perhatian khusus pada ketebalan dinding dan ketahanan terhadap deformasi, sedangkan batangan padat biasanya memerlukan gaya koreksi yang lebih besar seiring dengan peningkatan diameter dan kekuatan material.
FR-76 dan model yang lebih besar dalam konfigurasi yang disertakan menggunakan kontrol kecepatan inverter frekuensi dengan jangkauan kerja0–60 m/mnt. FR-50 dan model yang lebih kecil menggunakan kecepatan yang dapat dipilih9, 18, 27 atau 45 m/menit. Kecepatan produksi sebenarnya harus ditentukan oleh tingkat material, dimensi benda kerja, kelurusan yang diperlukan, dan persyaratan permukaan.
Rangka mesin, rakitan roller, dan sistem transmisi dirancang untuk aplikasi pemrosesan logam berkelanjutan. Struktur harus menjaga keselarasan roller di bawah beban kerja karena perubahan kecil sekalipun pada posisi roller dapat mempengaruhi kelurusan akhir benda kerja.
Tergantung pada lini produksinya, mesin ini dapat dilengkapi dengan kontrol PLC, pengoperasian layar sentuh, pengumpanan dan pembongkaran otomatis, dan fungsi otomatisasi lainnya. Tingkat otomatisasi dapat dipilih sesuai dengan volume produksi dan persyaratan integrasi.
Perbedaan pemilihan yang paling penting dalam seri FR bukan sekadar ukuran mesin. Pembeli harus membandingkandiameter benda kerja, kondisi material, kelurusan yang diperlukan, dan konfigurasi rollersebelum memilih model.
| Konfigurasi | Seleksi Khas | Kekuatan | Pertimbangan |
|---|---|---|---|
| 14 rol | Pelurusan standar | Biaya alat berat lebih rendah dan konfigurasi lebih sederhana | Cocok bila kelurusan standar sudah mencukupi |
| 15 rol | Benda kerja berdiameter kecil | Konfigurasi ringkas untuk tabung dan batangan yang lebih kecil | Rentang kerja khusus model harus diperiksa |
| 16 rol | Persyaratan kelurusan yang lebih tinggi | Lebih banyak titik koreksi daripada konfigurasi standar | Berguna untuk aplikasi presisi berdiameter lebih kecil tertentu |
| 17 rol | Produksi presisi | Koreksi yang lebih progresif dan kemampuan kelurusan yang lebih ketat | Biaya alat berat lebih tinggi dan tapak lebih besar |
| 20 rol | Pelurusan presisi tinggi | Lebih banyak titik koreksi untuk menuntut persyaratan kelurusan | Investasi lebih tinggi; pilih hanya ketika aplikasi mendapat manfaat darinya |
Untuk aplikasi yang membutuhkan sekitar≤0,3 mm/m, konfigurasi standar 14 rol mungkin cukup tergantung pada material dan kondisi yang masuk. Bila pelanggan memerlukan kelurusan yang lebih ketat, konfigurasi 17 atau 20 roller dapat memberikan tahapan koreksi tambahan.
Misalnya, spesifikasi FR yang disertakan ditampilkanFR-50 dengan 20 rol pada ≤0,1 mm/m, sedangkan FR-76 dengan 17 atau 20 rol ditentukan pada≤0,2 mm/m. Oleh karena itu, konfigurasi 20 roller tidak secara otomatis digambarkan mencapai kelurusan yang sama pada setiap model.
| Barang | Tabung / Pipa | Batang Bulat Padat |
|---|---|---|
| Parameter kunci | Diameter luar dan ketebalan dinding | Diameter batang |
| Kekhawatiran deformasi | Kelurusan dan kemungkinan deformasi bagian | Kekuatan kelurusan dan koreksi |
| Pertimbangan materi | Ketebalan dinding mempengaruhi kekakuan | Diameter dan kekuatan sangat mempengaruhi koreksi yang diperlukan |
| Operasi hilir yang khas | Pemotongan, pengelasan, gambar, permesinan, perakitan | Pembubutan, penggilingan, penempaan, permesinan, perakitan |
| Persyaratan | Konfigurasi Standar | Konfigurasi Presisi |
|---|---|---|
| Target kelurusan yang khas | ≤0,3 mm/m | Turun hingga ≤0,1 mm/m pada model tertentu |
| Konfigurasi rol | Umumnya 14–15 rol | Konfigurasi roller 16-20 yang dipilih |
| Paling cocok untuk | Pengolahan industri umum | Pemesinan presisi dan aplikasi perakitan yang menuntut |
| Investasi mesin | Lebih rendah | Lebih tinggi |
Jangan memilih mesin pelurus berdasarkan diameternya saja. Untuk rekomendasi yang akurat, berikan informasi berikut:
1. Jenis benda kerja:tabung, pipa, batang bulat padat atau bagian bulat lainnya.
2. Bahan:kelas baja karbon, kelas baja paduan atau bahan lainnya.
3. Dimensi tabung:diameter luar dan ketebalan dinding.
4. Dimensi batang:diameter batang padat.
5. Kelurusan yang masuk:pembengkokan maksimum atau deviasi terukur sebelum diluruskan.
6. Kelurusan akhir yang diperlukan:misalnya ≤0,3 mm/m, ≤0,2 mm/m atau persyaratan spesifik proyek yang lebih ketat.
7. Persyaratan produksi:output yang dibutuhkan, panjang kerja dan kecepatan garis target.
8. Persyaratan permukaan:apakah bahan akhir memiliki permukaan yang dipoles, dilapisi, atau sensitif.
Informasi ini memungkinkan konfigurasi roller, ukuran mesin, dan parameter pengoperasian disesuaikan dengan kebutuhan produksi aktual, alih-alih memilih mesin berukuran besar jika tidak perlu.
Seri FangRong FR mencakup 13 konfigurasi standar dari FR-20 hingga FR-180. Kisaran standar mencakup tabung dariφ4 mm hingga φ180 mmdan batangan padat dariφ10 mm hingga φ90 mm. Tabel di bawah ini untuk referensi pemilihan model; spesifikasi akhir harus dikonfirmasikan terhadap kondisi material dan proses aktual pelanggan.
| Model | Maks. Tabung Ø | Minimal. Tabung Ø | Maks. Batang Ø | Kelurusan | Set Rol | Kecepatan (m/mnt) | Daya (kW) | Berat (kg) | Dimensi (mm) |
|---|---|---|---|---|---|---|---|---|---|
| FR-180 (17) | φ180 | φ60 | φ90 | ≤0,3 mm/m | 17 | — | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17) | φ150 | φ58 | φ70 | ≤0,3 mm/m | 17 | — | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14) | φ120×T3.0 | φ38 | φ50 | ≤0,3 mm/m | 14 | — | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14) | φ89×T3.0 | φ28 | φ32 | ≤0,3 mm/m | 14 | 0–60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17) | φ89×T3.0 | φ28 | φ32 | ≤0,2 mm/m | 17 | 0–60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14) | φ60×T3.0 | φ16 | φ22 | ≤0,3 mm/m | 14 | 0–60 | 11 | 2,500 | 2250×1560×1160 |
| FR-76 (17) | φ76×T3.0 | φ18 | φ25 | ≤0,2 mm/m | 17 | 0–60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20) | φ76×T3.0 | φ18 | φ25 | ≤0,2 mm/m | 20 | 0–60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 mm/m | 14 | 18/9/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 mm/m | 20 | 18/9/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14) | φ25 | φ6 | φ12 | ≤0,3 mm/m | 14 | 18/9/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16) | φ25 | φ6 | φ12 | ≤0,2 mm/m | 16 | 18/9/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15) | φ16×T2.0 | φ4 | φ10 | ≤0,3 mm/m | 15 | 18/9/27/45 | 3 | 700 | 1100×1050×950 |
Catatan:T menunjukkan ketebalan dinding tabung. Dimensi, daya, dan jangkauan kerja dapat bervariasi sesuai konfigurasi akhir alat berat. Untuk FR-76 dan model yang lebih besar dengan kecepatan 0–60 m/mnt, kecepatan dikontrol oleh inverter frekuensi. FR-50 dan model yang lebih kecil menggunakan kecepatan mekanis yang dapat dipilih yaitu 9/18/27/45 m/mnt.
Mesin ini digunakan setelah penggulungan, penarikan, perlakuan panas, atau proses lain di mana tabung dapat mengalami pembengkokan memanjang. Tabung yang diluruskan kemudian dapat dilanjutkan ke pemotongan, pemesinan, pengelasan atau perakitan.
Untuk batangan bulat, pelurusan memperbaiki kondisi stok batangan sebelum pembubutan, penggilingan, penempaan, pemesinan, atau pengumpanan otomatis. Pemilihan model terutama bergantung pada diameter batang, kekuatan material, dan kelurusan yang dibutuhkan.
Cocok untuk tabung bundar dan batangan yang digunakan pada poros, komponen struktural, suku cadang yang berhubungan dengan kemudi, komponen peredam kejut, dan aplikasi otomotif lainnya di mana stok lurus meningkatkan permesinan dan perakitan hilir.
Digunakan untuk batang baja karbon, tabung dan komponen struktural yang memerlukan peningkatan kelurusan sebelum fabrikasi, pemotongan atau pemasangan.
Tabung baja karbon dan baja paduan yang digunakan dalam perpipaan industri dan peralatan energi memerlukan pelurusan sebelum pemesinan atau perakitan lebih lanjut. Kelurusan yang diperlukan harus ditentukan sesuai dengan standar produk dan aplikasi yang berlaku.
Seri FR dapat diintegrasikan ke dalam jalur pemrosesan logam yang memasok tabung lurus dan batangan untuk pemesinan, pengelasan, perakitan, dan proses fabrikasi lainnya.
Pengalaman dalam meluruskan dan peralatan pengolahan logam
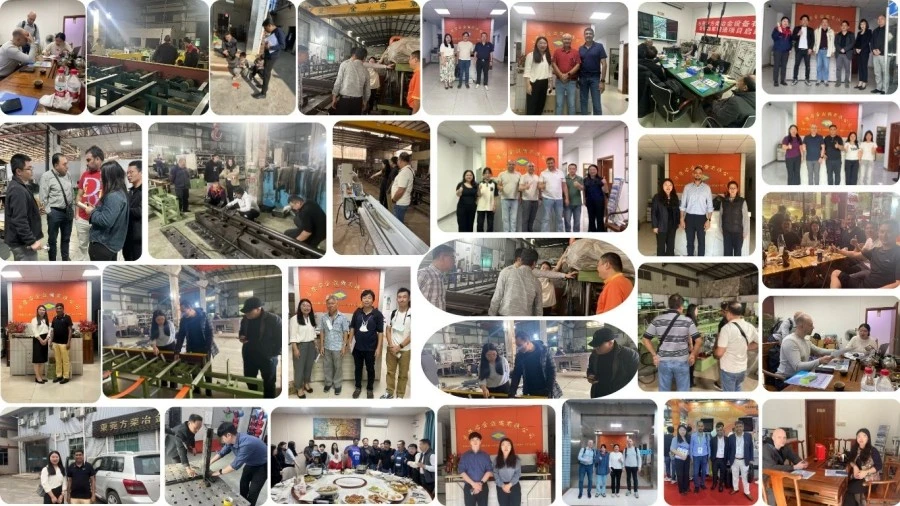
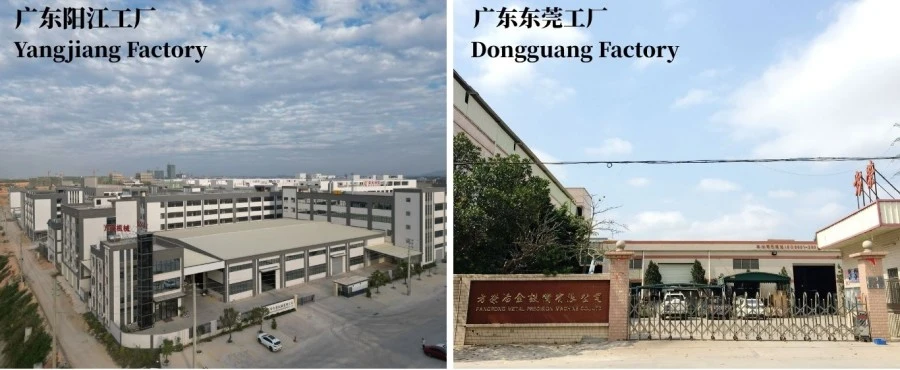
FangRong didirikan pada tahun 1998 dan telah mengembangkan bisnisnya seputar mesin pelurus, peralatan cold drawing dan mesin metalurgi terkait. Perusahaan mengoperasikan fasilitas manufaktur di Dongguan dan Yangjiang, Guangdong, melayani pelanggan pemrosesan tabung, batangan, dan logam di pasar internasional.
Rekayasa berdasarkan benda kerja sebenarnya
Kami tidak memilih mesin pelurus hanya dari diameternya saja. Tingkat material, ketebalan dinding tabung, diameter batang, tekukan masuk, kelurusan akhir, dan keluaran yang diperlukan semuanya memengaruhi konfigurasi alat berat. Jika diperlukan, pelanggan dapat memberikan sampel sebenarnya untuk pengujian sebelum menyelesaikan mesin.
Pengujian pabrik sebelum pengiriman
Mesin diperiksa untuk pengoperasian mekanis, penyelarasan roller, getaran, arus motor, pelumasan, keamanan kelistrikan, dan kinerja pelurusan. Jika sampel pelanggan tersedia, pengujian beban penuh dapat dilakukan menggunakan tabung atau batang sebenarnya untuk memverifikasi konfigurasi yang diusulkan.
Dua Fasilitas Manufaktur
Dongguan Fangrong Metalurgi Peralatan Co, Ltd.terletak di Kota Dalang, Kota Dongguan, Provinsi Guangdong dan berfungsi sebagai salah satu basis produksi dan teknik utama perusahaan.
Yangjiang Fangrong Machinery Co., Ltd.terletak di Distrik Yangdong, Kota Yangjiang, Provinsi Guangdong dan mendukung produksi peralatan dan kapasitas produksi.
Kapasitas produksi gabungan melebihi 650 mesin per tahun, mencakup pelurusan, penarikan dingin, dan peralatan pemrosesan logam terkait.
Setiap mesin melewati tinjauan teknik, inspeksi material, permesinan, sub-perakitan, perakitan akhir, pengaturan kelistrikan dan PLC, pengujian dan inspeksi akhir sebelum pengiriman.
Tahapan produksi utama meliputi:
1. Tinjauan teknik— Konfirmasikan dimensi benda kerja, sifat material, persyaratan kelurusan, dan konfigurasi mesin.
2. Pemeriksaan bahan baku— Periksa baja dan komponen kunci yang dibeli sebelum pengerjaan.
3. Pemesinan presisi— Rangka mesin, rakitan roller dan komponen lainnya sesuai dengan gambar teknik.
4. Sub perakitan dan perakitan akhir— Merakit sistem transmisi, roller, pelumasan, kelistrikan dan kontrol.
5. Pemrograman dan commissioning PLC— Konfigurasikan sistem kontrol sesuai dengan spesifikasi mesin.
6. Pengujian beban— Verifikasi pengoperasian mesin dalam kondisi idle dan kondisi kerja.
7. Pemeriksaan akhir— Periksa kelurusan, keselarasan roller, getaran, keamanan kelistrikan, pelumasan dan parameter tertentu lainnya.
Sebelum pengiriman, Mesin Pelurus Horisontal Baja Karbon dapat menjalani uji pengoperasian idle dan uji beban. Proses inspeksi standar pabrik meliputi pengoperasian mekanis, penyelarasan roller, getaran, arus motor, pelumasan, dan pemeriksaan keselamatan kelistrikan. Ketika sampel pelanggan dipasok, tabung atau batangan sebenarnya dapat diproses untuk memverifikasi kinerja pelurusan terhadap persyaratan yang disepakati.
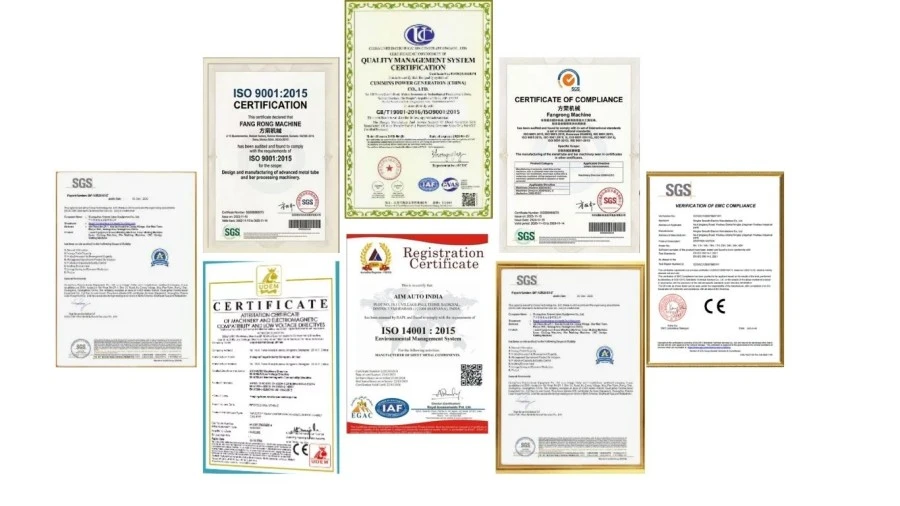
FangRong mempertahankanISO 9001:2015sistem manajemen mutu dan menyediakan konfigurasi mesin standar bersertifikasi CE untuk pasar yang berlaku. Perusahaan ini juga memegang paten terkait peralatan dan memiliki pengalaman dalam merancang peralatan pelurus dan pemrosesan logam yang disesuaikan.
Dokumen sertifikasi dan inspeksi dapat diberikan sesuai dengan model mesin dan pasar tujuan. Jika suatu proyek memerlukan dokumentasi kepatuhan tambahan, persyaratan harus dikonfirmasi sebelum penempatan pesanan.
Sebelum pengiriman, mesin dibersihkan, diperiksa dan disiapkan sesuai dengan metode pengangkutannya. Komponen listrik dan suku cadang presisi terbuka terlindungi dari kelembapan, debu, dan benturan selama pengangkutan.
Mesin biasanya dikirim setelah pemeriksaan pabrik dan persyaratan penerimaan pelanggan telah diselesaikan. Gambar pondasi, tata letak baut jangkar, dan informasi pemasangan dapat diberikan sebelum pengiriman untuk membantu pelanggan mempersiapkan bengkel terlebih dahulu.
Model standar FR-20 hingga FR-100 umumnya memerlukan sekitar30–60 hariuntuk produksi, sedangkan model FR-120 dan di atasnya yang lebih besar umumnya memerlukan sekitar60–90 hari. Waktu pengiriman akhir tergantung pada konfigurasi mesin dan persyaratan pesanan.
Masa garansi standar adalah12 bulan sejak commissioning. FangRong menyediakan dukungan pemecahan masalah jarak jauh dan dapat mengatur instalasi dan commissioning di tempat bila diperlukan. Pelatihan operator biasanya diatur kira-kira3–5 hariselama commissioning.
Seri FR standar mencakup diameter tabung dariφ4 mm hingga φ180 mmdan batang bundar padat dariφ10 mm hingga φ90 mm. Kisaran yang dapat digunakan adalah khusus model, sehingga diameter tabung, ketebalan dinding, atau diameter batang harus dicantumkan saat meminta penawaran.
Konfigurasi standar ditentukan sekitar≤0,3 mm/m, sedangkan konfigurasi yang dipilih memberikan hasil yang lebih ketat. Misalnya, FR-50 dengan 20 rol ditentukan di≤0,1 mm/m, sedangkan konfigurasi FR-25, FR-76 dan FR-100 yang dipilih ditentukan pada ≤0,2 mm/m. Performa sebenarnya bergantung pada material, dimensi, deformasi yang masuk, dan pengaturan mesin.
Mulailah dengan kelurusan akhir yang diperlukan, bukan sekadar memilih jumlah roller tertinggi. Mesin 14 rol mungkin cukup untuk persyaratan standar, sedangkan konfigurasi 17 atau 20 rol lebih sesuai untuk aplikasi presisi tertentu. Pilihan akhir juga bergantung pada dimensi benda kerja dan kondisi material.
Ya, model FR tertentu dapat dikonfigurasi untuk tabung dan batang bundar padat dalam rentang diameter yang ditentukan. Namun, ketebalan dinding tabung dan diameter batang padat mempengaruhi konfigurasi roller dan parameter kerja yang diperlukan, sehingga kedua jenis produk tersebut harus disertakan saat meminta pemilihan model.
Harap berikan tingkat bahan, diameter luar tabung dan ketebalan dinding atau diameter batang, panjang benda kerja, kelurusan masuk, kelurusan akhir yang diperlukan, kecepatan produksi yang diperlukan, dan perkiraan hasil tahunan atau bulanan. Contoh bahan atau gambar berguna ketika aplikasi memiliki persyaratan kelurusan atau permukaan yang ketat.
FR-50 dan model lebih kecil yang tercantum dalam konfigurasi standar menggunakan kecepatan yang dapat dipilih18/9/27/45 m/mnt. FR-76 dan model terdaftar yang lebih besar menggunakan inverter frekuensi untuk kontrol kecepatan variabel0–60 m/mnt. Kecepatan yang sesuai harus dipilih sesuai dengan kebutuhan material dan produk jadi.
Ya. Pelanggan dapat menyediakan benda kerja yang representatif untuk pengujian mesin ketika aplikasi memerlukan verifikasi. Pengujian dapat digunakan untuk mengevaluasi konfigurasi roller, pengaturan pelurusan, dan kelurusan akhir sebelum pengiriman.
FangRong dapat memberikan gambar pondasi dan tata letak baut jangkar sebelum pengiriman. Pemasangan dan commissioning di lokasi dapat diatur, dengan pelatihan operator pada umumnya selama 3–5 hari. Masa garansi standar adalah 12 bulan sejak commissioning, dengan dukungan teknis jarak jauh tersedia untuk pemecahan masalah.
Alamat
NO.163, Jalan Shatong, Kawasan Industri Shabu ke-2, Kota Dalang, Kota Dongguan, Guangdong, Cina
Telp
Surel