Whatsapp
Kami menawarkan rangkaian lengkap peralatan pemrosesan logam presisi, termasuk mesin pelurus, penarikan dingin, penunjuk, chamfering, pemotongan, penggulung benang, dan cetakan gambar, yang disesuaikan untuk material tabung, batangan, dan kawat di berbagai industri.
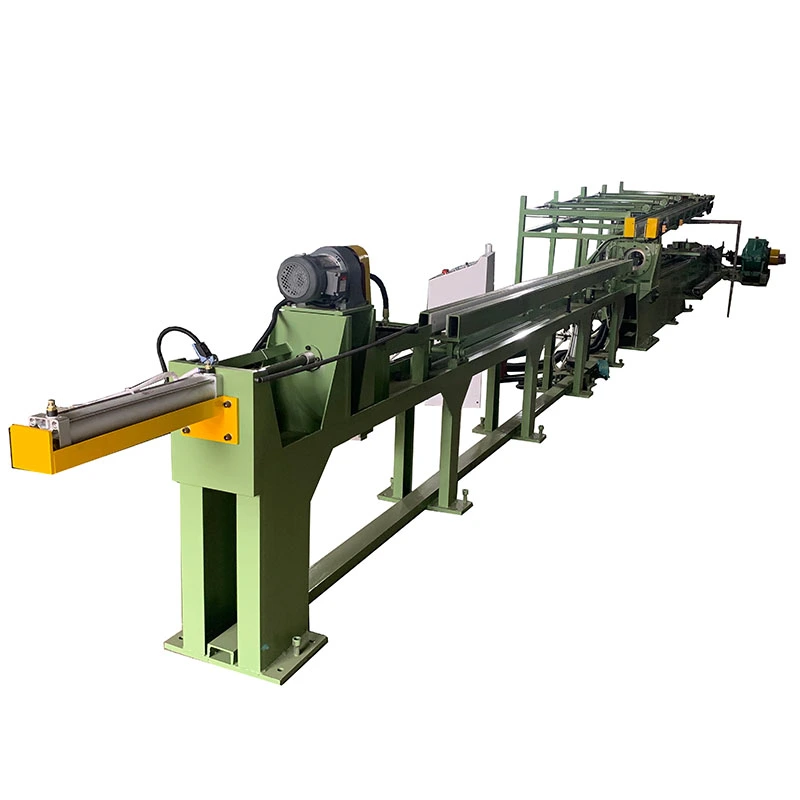
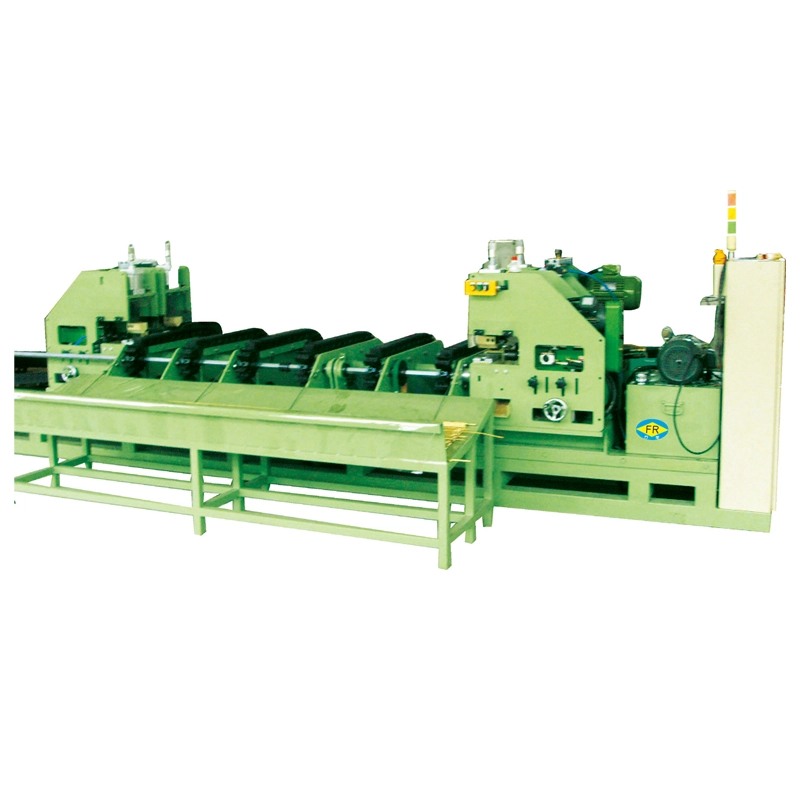
ItuMesin Drawing Dingin Rantai Otomatisdirancang untuk jalur produksi di mana gambar tabung dan batang harus dijalankan dengan lebih sedikit penanganan manual antar siklus. Pengangkutannya yang digerakkan oleh rantai menyediakangaya tarik 7–1000 kN, mempercepat hingga28 m/mnt, dan membelai hingga10 muntuk produk biasanya hinggaØ250 mm. Mandrel mengontrol diameter internal dan ketebalan dinding selama menggambar tabung, sementara ituKonfigurasi 1–5 untaimeningkatkan output ketika beberapa bagian memiliki spesifikasi yang sama. Pengumpanan, pemotongan, dan penerimaan otomatis dapat diintegrasikan untuk baja karbon, baja tahan karat, tembaga, aluminium, serta tabung dan batangan paduan.
ItuMesin Drawing Dingin Rantai Otomatisadalah drawbench dingin mekanis yang dirancang untuk mengurangi diameter tabung logam atau batangan padat dengan menarik benda kerja melalui cetakan presisi pada suhu kamar. Motor, kotak roda gigi reduksi, dan rantai tugas berat menyalurkan gaya tarik ke gerbong, menjadikan alat berat ini sangat cocok untuk produksi di mana punsiklus menggambar berulang, kecepatan relatif tinggi dan operasi multi-bagianlebih penting daripada fleksibilitas sistem hidrolik.
Sampul seri FR FangRong10 model standar dari FR-16 hingga FR-250, dengan gaya tarik terukur dari7 kN hingga 1000 kNdan kecepatan menggambar dari10 hingga 28 m/mnt. Tergantung pada model dan pengaturan perkakas, mesin dapat memproses1 hingga 5 buah dalam satu siklus menggambar. Konfigurasi gambar tabung dapat dilengkapi dengan sistem mandrel bila diperlukan pengendalian diameter internal dan ketebalan dinding.


Benda kerja dipersiapkan terlebih dahulu agar ujung depannya dapat masuk ke dalam cetakan dan dicengkeram oleh kereta gambar. Setelah dijepit, kereta bergerak sepanjang rel pemandu sementara penggerak rantai menarik material melalui cetakan. Luas penampang berkurang selama lintasan, sementara cetakan mengontrol dimensi luar yang telah selesai. Untuk aplikasi tabung, mandrel yang sesuai dapat digunakan untuk mengontrol geometri internal.
Setelah gerakan menggambar selesai, kereta kembali ke posisi awalnya dan benda kerja berikutnya dimuat. Penggerak balik yang terpisah berguna dalam produksi berulang karena gerbong tidak perlu bergantung pada motor gambar utama untuk pergerakan kembalinya.
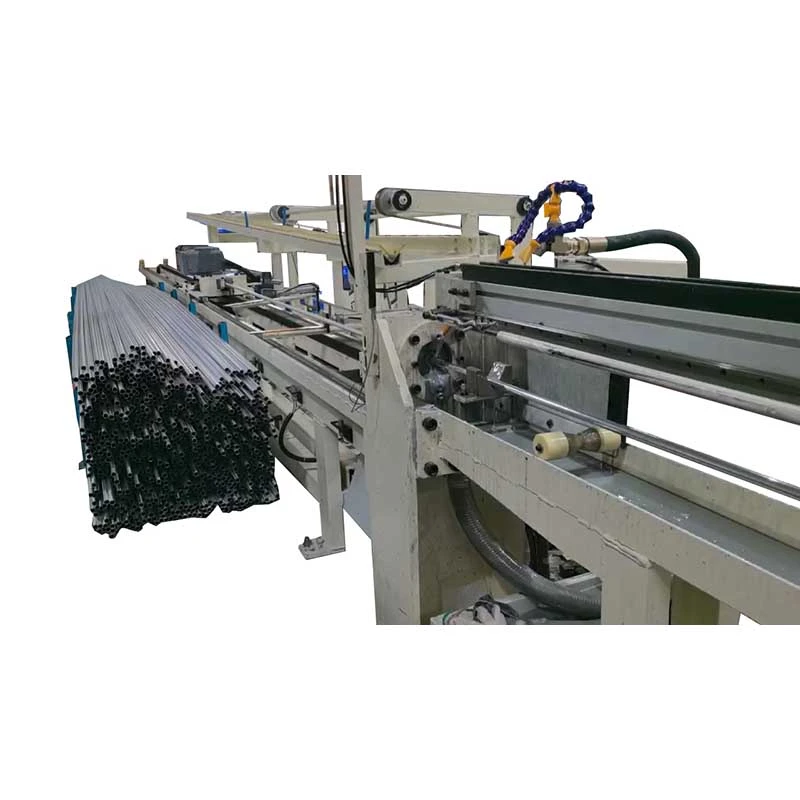
Otomatisasi paling berguna ketika kombinasi bahan dan ukuran yang sama diproduksi berulang kali. Pengumpan otomatis dapat mengurangi pemuatan manual antar siklus, sementara peralatan pemotongan dan penerimaan otomatis dapat menyederhanakan penanganan setelah penarikan. Untuk batch kecil dengan perubahan ukuran yang sering, pemuatan manual mungkin lebih ekonomis daripada memasang saluran otomatis lengkap.
Oleh karena itu, mesin dapat dikonfigurasikan sesuai dengan pola produksi daripada memaksa setiap pelanggan menggunakan paket otomatisasi yang sama. Pilihan yang tersedia meliputimakan otomatis, pemotongan otomatis dan rak penerima, dengan jumlah helai gambar dan panjang goresan ditentukan sesuai dengan kebutuhan produksi sebenarnya.
Gambar dingin biasanya dipilih ketika stok canai panas atau ekstrusi tidak memberikan konsistensi dimensi yang dibutuhkan oleh komponen akhir. Cetakan menentukan dimensi luar akhir, sedangkan jadwal lintasan, kondisi perkakas, pelumasan, dan kualitas material yang masuk menentukan hasil sebenarnya.
Hal ini penting untuk produk yang selanjutnya memasuki operasi penggilingan, permesinan, perakitan atau pembentukan. Diameter penarikan yang stabil dapat mengurangi jumlah material yang harus dihilangkan dalam proses selanjutnya, namun penarikan dingin tidak boleh dianggap sebagai pengganti untuk setiap operasi penyelesaian.
Karena material dibentuk tanpa memanaskannya hingga suhu pengerjaan panas, proses penarikan dapat menghasilkan permukaan yang lebih bersih dan seragam dibandingkan dengan stok pengerjaan panas yang masuk. Pada saat yang sama, menyebabkan deformasi plastispengerasan kerja, yang dapat meningkatkan kekuatan dan kekerasan. Besarnya perubahan ini bergantung pada kualitas material, reduksi dan jumlah lintasan.
Oleh karena itu, pelanggan harus menentukan hasil dimensi yang diperlukan dan sifat mekanik yang diperlukan saat menyiapkan jadwal gambar. Baja tahan karat, baja karbon, paduan tembaga, dan bahan lainnya tidak memerlukan kondisi reduksi atau pelumasan yang sama.
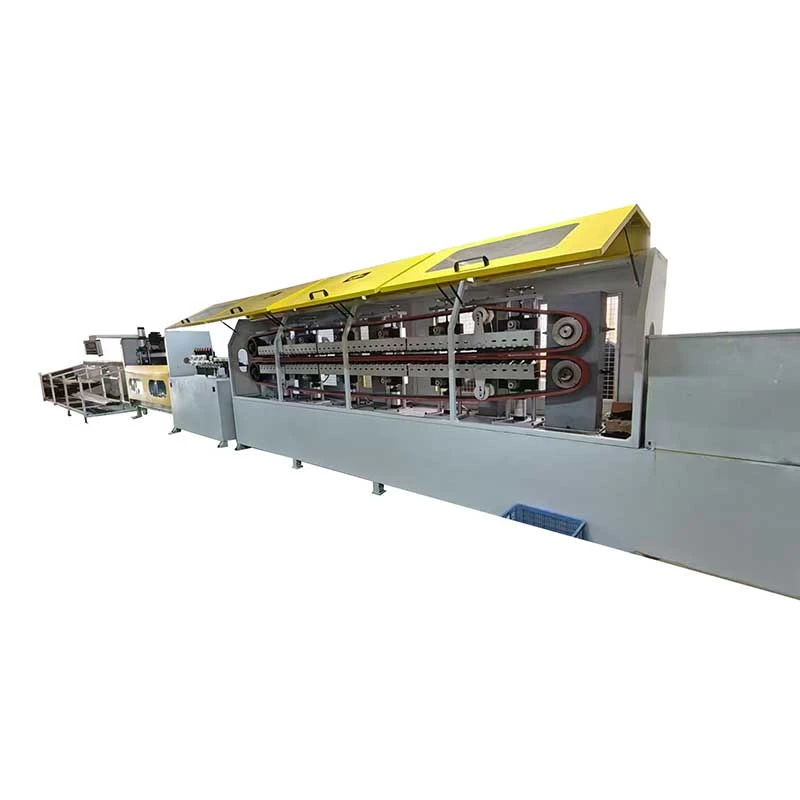
Susunan rantai dan kotak roda gigi menyediakan transmisi mekanis langsung antara sistem penggerak dan kereta gambar. Pada produk berukuran kecil dan menengah yang sesuai, kecepatan penarikan yang relatif tinggi dapat membantu meningkatkan keluaran tanpa menggunakan unit tenaga hidrolik. Konfigurasi ini sangat berguna ketika operasi menggambar yang sama diulang sepanjang shift.
Tergantung pada model mesin dan pengaturan cetakan,1 hingga 5 tabung atau batangandapat diproses secara bersamaan. Gambar multi-bagian paling berharga ketika beberapa produk identik dibutuhkan secara terus menerus. Hal ini kurang berguna untuk produksi dalam jumlah kecil yang sering dilakukan karena perubahan perkakas dan pengaturan pemuatan dapat mengimbangi peningkatan kapasitas teoritis.
Motor balik khusus membawa kereta kembali setelah gerakan menggambar. Pada produksi siklus tinggi, mengurangi porsi non-penarikan pada setiap siklus dapat meningkatkan pemanfaatan mesin dan membuat keluaran aktual mendekati kapasitas penarikan teoritis.
Seri FR memberikan gaya penarikan, pengaturan rantai, tenaga motor, dan panjang langkah yang berbeda sehingga alat berat dapat disesuaikan dengan material dan ukuran produk yang dibutuhkan. Pukulan yang lebih panjang dapat ditentukan ketika pelanggan membutuhkan panjang tarikan yang lebih panjang, sedangkan perkakas multi-untai dapat dipertimbangkan ketika throughput adalah target utama.
Model mesin yang dibutuhkan tidak boleh dipilih hanya dari diameter akhir saja. Gaya penarikan bergantung pada luas penampang awal dan akhir, kekuatan material, reduksi per lintasan, geometri cetakan, pelumasan, dan kondisi proses lainnya. Diameter yang lebih besar pada bahan lunak mungkin memerlukan gaya yang lebih kecil dibandingkan diameter yang lebih kecil pada paduan berkekuatan tinggi.
Untuk kutipan dan konfirmasi teknik, berikantingkat bahan, diameter awal dan ketebalan dinding, diameter akhir dan ketebalan dinding, panjang yang dibutuhkan, jumlah potongan per siklus dan target keluaran. FangRong kemudian dapat menentukan apakah gaya tarik dan konfigurasi mesin yang diperlukan sudah sesuai.
| Parameter Model / Teknologi | FR-16 | FR-25 | FR-50 | FR-76 | FR-100 | FR-120 | FR-150 | FR-180 | FR-200 | FR-250 |
| Maks. Gaya Tarik (kN) | 7 | 10 | 50 | 100 | 150 | 200 | 400 | 600 | 800 | 1000 |
| Maks. Perjalanan Menggambar (m) | 7 | 8 | 8 | 9 | 10 | 10 | 10 | 10 | 10 | 10 |
| Kecepatan Menggambar (m/mnt) | 28 | 28 | 25 | 25 | 12 | 12 | 10 | 10 | 10 | 10 |
| Kembalikan Daya Motor (kW) | 0.75 | 0.75 | 1.1 | 2.2 | 3 | 3 | 3 | 4 | 4 | 4 |
| Model Peredam | ZQ250 | ZQ400 | ZQ500 | ZQ650 | ZQ850 | ZQ850 | ZQ1000 | ZQ1250 | ZQ850*2 | ZQ1450 |
| Pitch Rantai | 1,5" | 2" | 2,5" | 3" | 4" | 3" ganda | 4" ganda | 5" ganda | 4" tiga kali lipat | 5" tiga kali lipat |
| Daya Motor Utama (kW) | 4 | 7.5/11 | 22 | 30/37 | 45 | 55 | 75 | 98 | 55*2 | 132 |
| Dimensi (P*L*T) (mm) | 16000*110*1600 | 17000*1200*1600 | 17000*1300*1600 | 17500*1350*1600 | 18000*1400*1600 | 23000*2200*1800 | 23000*2300*1800 | 23000*2400*2000 | 23000*3000*2000 | 23000*2500*2000 |
Opsi konfigurasi:sistem mandrel tabung, pengumpan otomatis, pemotong otomatis, rak penerima, pengaturan gambar 1-5 untai dan panjang goresan yang disesuaikan. Konfigurasi akhir dikonfirmasi sesuai dengan material, dimensi, dan persyaratan produksi pelanggan.
Drawbench rantai dapat digunakan untuk produk tabung dan batangan yang memerlukan diameter terkontrol dan dimensi berulang, termasuk tabung otomotif tertentu, poros, dan stok komponen mesin lainnya. Manfaat utamanya adalah konsistensi sebelum operasi pemesinan atau pembentukan berikutnya.
Bahan non-ferrous dapat ditarik secara dingin ketika diperlukan dimensi yang lebih ketat dan permukaan yang terkontrol. Namun, untuk tembaga dan aluminium, jadwal penarikan dan pelumasan harus disesuaikan dengan materialnya karena deformasi yang berlebihan dalam satu kali lintasan dapat mempengaruhi kualitas permukaan dan stabilitas dimensi.
Paduan tahan karat dan paduan khusus umumnya memerlukan desain lintasan yang lebih hati-hati karena ketahanannya terhadap deformasi dan perilaku pengerasan kerja yang lebih tinggi. Dalam aplikasi ini, gaya mesin harus dipilih dari perhitungan gambar sebenarnya, bukan sekadar mencocokkan diameter akhir dengan model mesin.
Gambar batang padat cocok untuk aplikasi di mana batang yang sudah jadi akan dikerjakan menjadi pin, poros, pengencang, atau komponen presisi lainnya. Ketika proses hilir sudah mencakup pembubutan atau penggilingan dalam jumlah besar, nilai penarikan dingin harus dievaluasi terhadap jumlah stok yang seharusnya dihilangkan.
Setiap proyek dikonfigurasi berdasarkan bahan gambar pelanggan dan target produksi. Dimensi dudukan cetakan, pengaturan mandrel, konfigurasi gerbong, sistem rantai, tenaga motor, dan otomatisasi opsional dikonfirmasi sebelum produksi. Hal ini mencegah mesin dipilih hanya berdasarkan diameter nominal sambil mengabaikan gaya tarik sebenarnya.
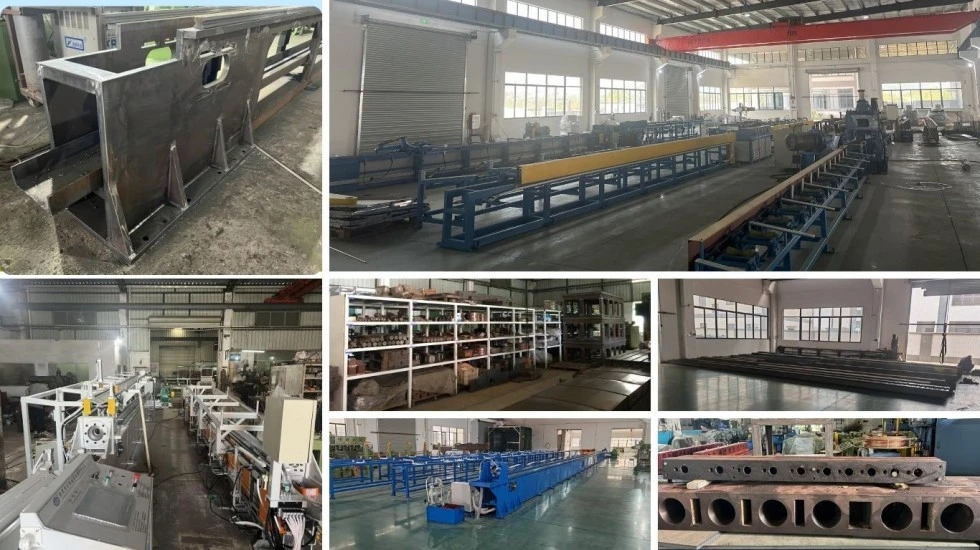
Proses produksi meliputi inspeksi bahan baku, permesinan, perakitan gearbox dan rantai, pemasangan gerbong, integrasi kelistrikan, dan penyelarasan akhir. Rel pemandu diproses sesuai persyaratan kelurusan yang dinyatakan≤0,3 mm/m.
Pengujian di pabrik mencakup pengujian saat idle diikuti dengan pengujian beban gaya tetapan. Ketika sampel pelanggan tersedia, uji gambar aktual dapat digunakan untuk memeriksa kekuatan mesin, pergerakan, dan kesesuaian proses sebelum pengiriman. Hal ini sangat berguna untuk mesin yang disesuaikan dan konfigurasi multi-untai.
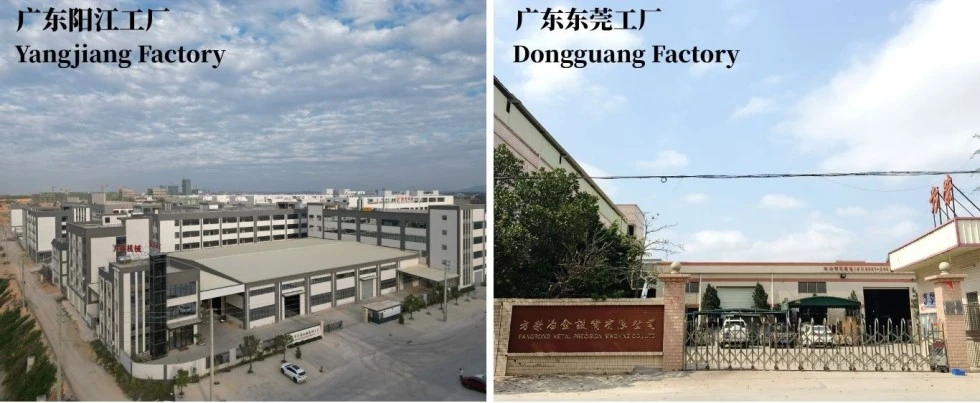
FangRong telah terlibat dalam rekayasa drawbench tipe rantai sejak saat itu1998dan memproduksi seri FR melalui fasilitas produksinya di Dongguan dan Yangjiang, Tiongkok. Perusahaan melaporkan ekspor ke lebih dari 70 negara dan kapasitas produksi tahunan lebih dari 650 mesin.
Tim teknik mendukung pemilihan alat berat, penghitungan gaya penarikan, konfigurasi cetakan, pengembangan jadwal lintasan, dan perencanaan otomasi. Setelah pemasangan, commissioning dan pelatihan operator juga dapat diatur sesuai dengan ruang lingkup proyek.
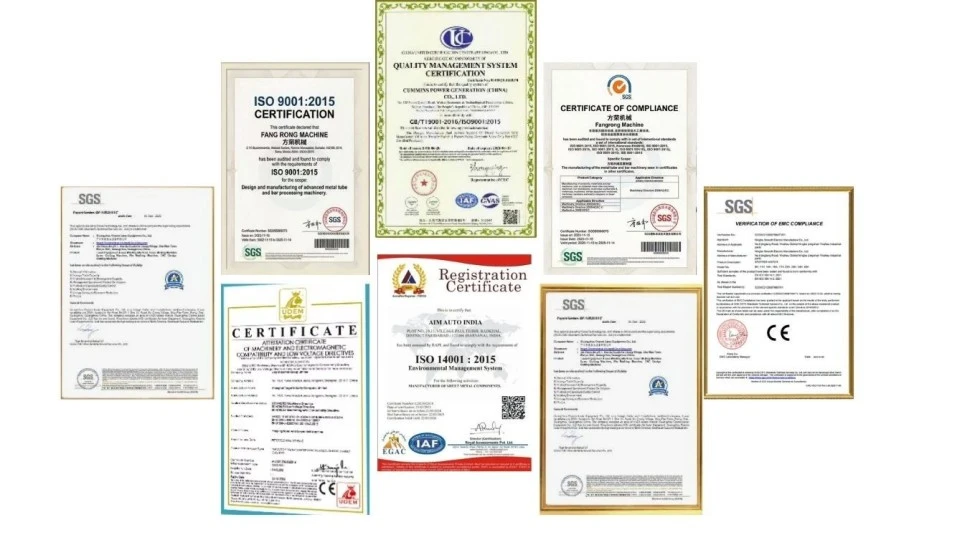
ISO 9001:2015dokumentasi manajemen mutu diterapkan pada proses manufaktur dan layanan perusahaan. Nomor Sertifikat.UQ231211R1.
Tanda CEdisediakan untuk konfigurasi mesin standar yang berlaku berdasarkan Petunjuk Mesin yang dinyatakan2006/42/ECpersyaratan.
inspeksi SGSdapat diatur jika inspeksi independen diperlukan sebagai bagian dari proses pembelian pelanggan atau penerimaan pabrik.
FangRong juga melaporkan portofolio penemuan nasional dan paten model utilitas yang mencakup elemen teknologi mesin gambarnya.
Konfigurasi alat berat standar disediakan sesuai dengan kutipan yang dikonfirmasi dan biasanya mencakup sistem penggerak utama, kotak roda gigi reduksi, mekanisme rantai, kereta gambar, dudukan cetakan, sistem kontrol, dan rakitan mesin yang diperlukan. Proyek gambar tabung dapat mencakup pengaturan mandrel yang sesuai.
Peralatan cetakan, perkakas khusus, pengumpanan otomatis, pemotongan dan penerimaan harus dikonfirmasi secara terpisahkarena komponen ini bergantung pada dimensi produk pelanggan dan tata letak produksi.
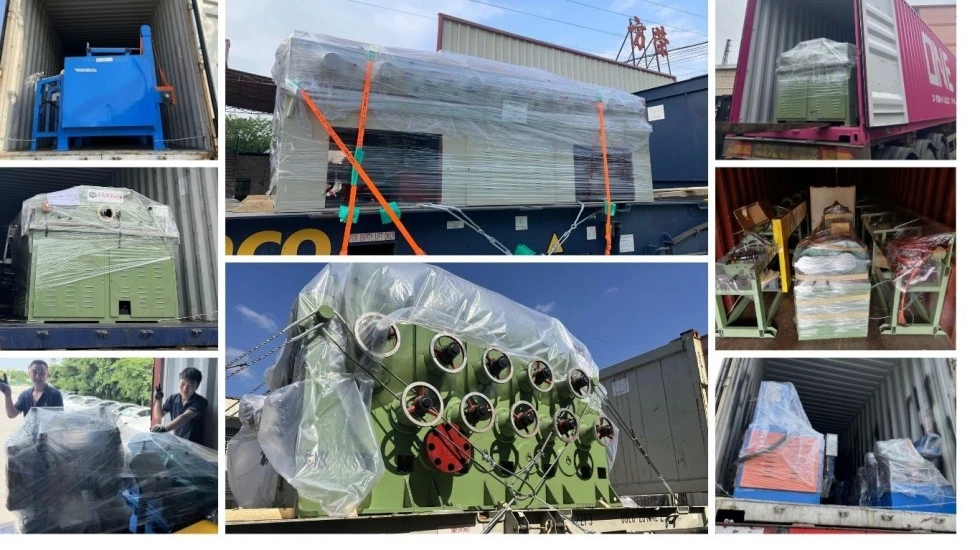
Mesin Cold Drawing Rantai Otomatis disiapkan untuk pengiriman ekspor dengan kemasan yang sesuai untuk transportasi jarak jauh. Sebelum pengiriman, pelanggan harus mengonfirmasi ruang bengkel, pasokan listrik, aliran material, dan persyaratan pondasi atau penahan yang ditunjukkan dalam dokumentasi pemasangan yang disertakan.
MOQ: 1 set.Untuk satu mesin, penawaran didasarkan pada model FR yang dipilih dan konfigurasi yang dikonfirmasi. Untuk2-4 set, harga berdasarkan kuantitas dapat ditawarkan setelah model dan persyaratan pengiriman dikonfirmasi. Untuk5 set atau lebih, harga proyek atau volume tersedia berdasarkan konfigurasi mesin akhir.
Pesanan standar:sekitar 30-60 hari untuk konfigurasi standar FR-16 hingga FR-100.
Pesanan besar atau khusus:sekitar 90-120 hari untuk mesin FR-150 dan lebih besar atau proyek yang melibatkan otomatisasi khusus.
Pesanan yang dipercepat:jadwal yang dipercepat dapat dipertimbangkan bila kapasitas produksi dan ketersediaan komponen memungkinkan. Tanggal pengiriman dipercepat yang dikonfirmasi harus dinyatakan dalam kontrak penjualan dan bukan diasumsikan dari waktu tunggu standar.
Pengaturan pembayaran standarnya adalahDeposit 30% setelah konfirmasi pesanan dan 70% sebelum pengiriman setelah pengujian penerimaan pabrik. Masa garansi standar adalah12 bulan sejak commissioning, tunduk pada perjanjian penjualan akhir.
Seri FR dapat dikonfigurasi untuk berbagai material logam, termasuk baja karbon, baja tahan karat, tembaga, aluminium, dan produk paduan pilihan. Model mesin yang sesuai bergantung pada kekuatan material, ukuran awal, ukuran akhir, dan reduksi, bukan pada nama material saja.
Ya, platform Mesin Gambar Dingin Rantai Otomatis dapat dikonfigurasi untuk gambar tabung atau batang padat. Aplikasi tabung mungkin memerlukan sistem mandrel, sedangkan gambar batang padat menggunakan susunan cetakan dan perkakas yang sesuai. Perkakas yang diperlukan harus dikonfirmasi dengan dimensi produk sebelum memesan.
Seri FR dapat dikonfigurasi untuk1 hingga 5 buah per siklus menggambar, tergantung pada model, dimensi produk, dan tata letak cetakan. Gambar multi-bagian paling cocok untuk produksi berulang dengan ukuran yang sama daripada pesanan dalam jumlah kecil yang sering.
Bandingkan gaya tarik yang diperlukan dengan gaya pengenal masing-masing model. Kirimkan kualitas material, dimensi awal dan akhir, pengurangan per lintasan, dan output yang diperlukan ke pabrikan untuk perhitungan gaya tarik. Memilih hanya berdasarkan diameter akhir dapat mengakibatkan mesin menjadi terlalu besar atau kapasitas gambar tidak mencukupi.
Untuk gambar konvensional, ujung depan biasanya perlu dipersiapkan agar dapat masuk ke dalam cetakan dan dicengkeram oleh kereta. Apakah mesin penunjuk terpisah diperlukan tergantung pada bahan yang masuk serta metode pengumpanan dan persiapan yang dipilih. Peralatan penunjuk dapat didiskusikan ketika jalur produksi terintegrasi diperlukan.
Belum tentu. Sistem pengumpanan, pemotongan, dan penerimaan otomatis merupakan konfigurasi opsional dan harus dicantumkan secara terpisah dalam kutipan. Hal ini paling berguna untuk pesanan yang stabil dan bervolume tinggi di mana pengurangan penanganan manual memiliki efek terukur pada efisiensi produksi.
Menyediakantingkat material, OD awal dan ketebalan dinding atau diameter batang, dimensi akhir, panjang gambar yang dibutuhkan, target volume produksi, jumlah potongan per siklus dan catu daya yang tersedia. Gambar produk atau bahan sampel juga berguna untuk mengonfirmasi persyaratan perkakas dan proses.
Mesin standar FR-16 hingga FR-100 umumnya memerlukan30-60 hari. Umumnya memerlukan model atau mesin FR-150 ke atas yang lebih besar dengan otomatisasi khusus90-120 hari. Pengiriman yang dipercepat dievaluasi berdasarkan kapasitas produksi saat ini dan ketersediaan komponen.
Alamat
NO.163, Jalan Shatong, Kawasan Industri Shabu ke-2, Kota Dalang, Kota Dongguan, Guangdong, Cina
Telp
Surel