Whatsapp
Kami menawarkan rangkaian lengkap peralatan pemrosesan logam presisi, termasuk mesin pelurus, penarikan dingin, penunjuk, chamfering, pemotongan, penggulung benang, dan cetakan gambar, yang disesuaikan untuk material tabung, batangan, dan kawat di berbagai industri.
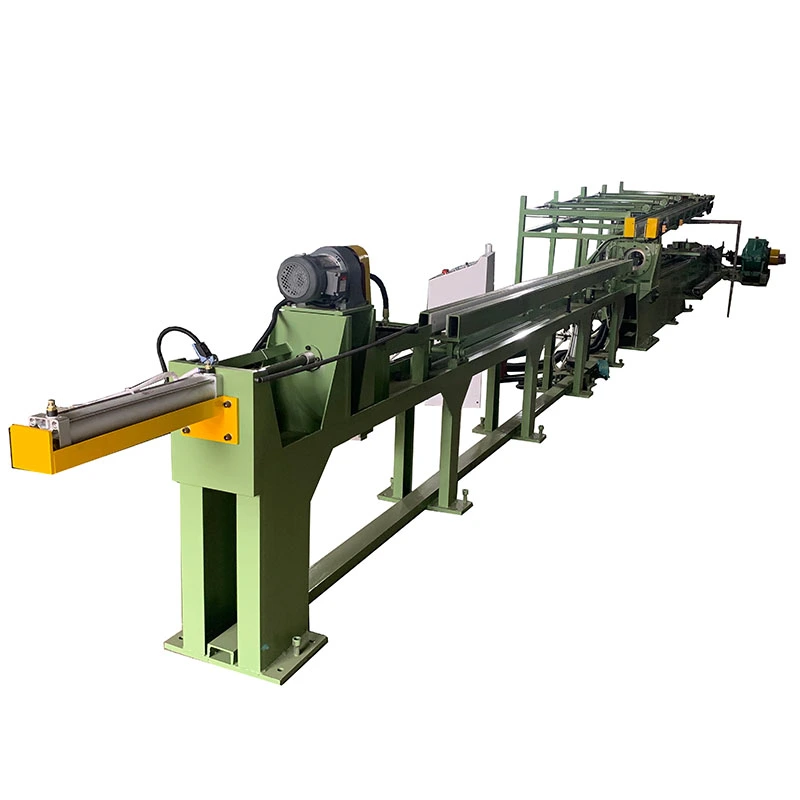
ItuMesin Drawing Dingin Rantai Tidak Beraturanmengubah tabung bulat atau batangan padat menjadiprofil persegi, persegi panjang, heksagonal, segi delapan, oval, saluran, sudut, berbentuk T, dan asimetris khususmelalui gambar dingin yang terkontrol. Drawbench yang digerakkan oleh rantai menyediakangaya tarik 7–1000 kN, mempercepat hingga28 m/mnt, dan membelai hingga10 m. Konfigurasi multi-untai dapat menggambar 1–5 buah sekaligus, sementara cetakan presisi mengontrol dimensi profil, definisi sudut, dan penyelesaian permukaan. Cocok untuk baja karbon, baja tahan karat, baja paduan, tembaga, aluminium, titanium, dan paduan khusus lainnya.
ItuMesin Drawing Dingin Rantai Tidak Beraturanadalah drawbench mekanis untuk menggambar dingin tabung non-bulat dan profil padat melalui cetakan presisi. Ini dirancang untuk profil persegi, persegi panjang, heksagonal, oktagonal, oval, saluran, sudut, penampang T, dan profil asimetris khusus lainnya yang memerlukan dimensi lebih rapat, geometri sudut terkontrol, dan permukaan lebih konsisten daripada yang biasanya dapat disediakan oleh material cetakan panas.
Masalah utama yang dipecahkan mesin ini bukan sekadar mengubah bentuk bagian logam. Hal ini memungkinkan produsen untuk memulai dengan tabung atau batang bundar yang sesuai dan menggunakan deformasi dingin yang terkontrol untuk mendapatkan profil akhir yang tidak beraturan dengan dimensi dan kondisi permukaan yang lebih dapat diprediksi. Hal ini sangat berguna untuk tabung silinder hidrolik, profil struktural, komponen mekanis presisi, bagian tembaga dan aluminium, komponen otomotif, dan produk paduan khusus yang memerlukan operasi pemesinan berikutnya.
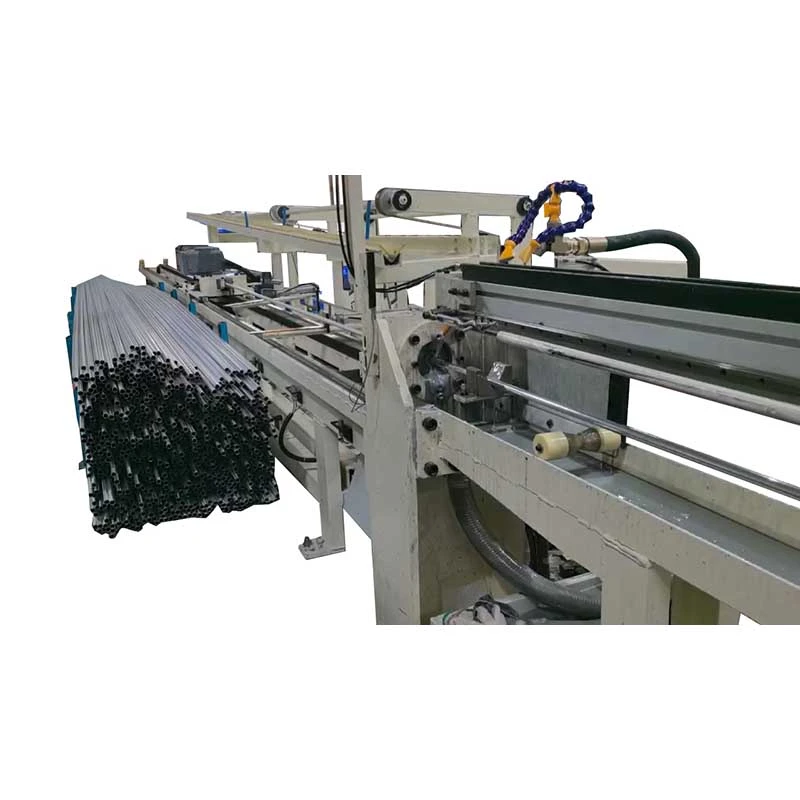
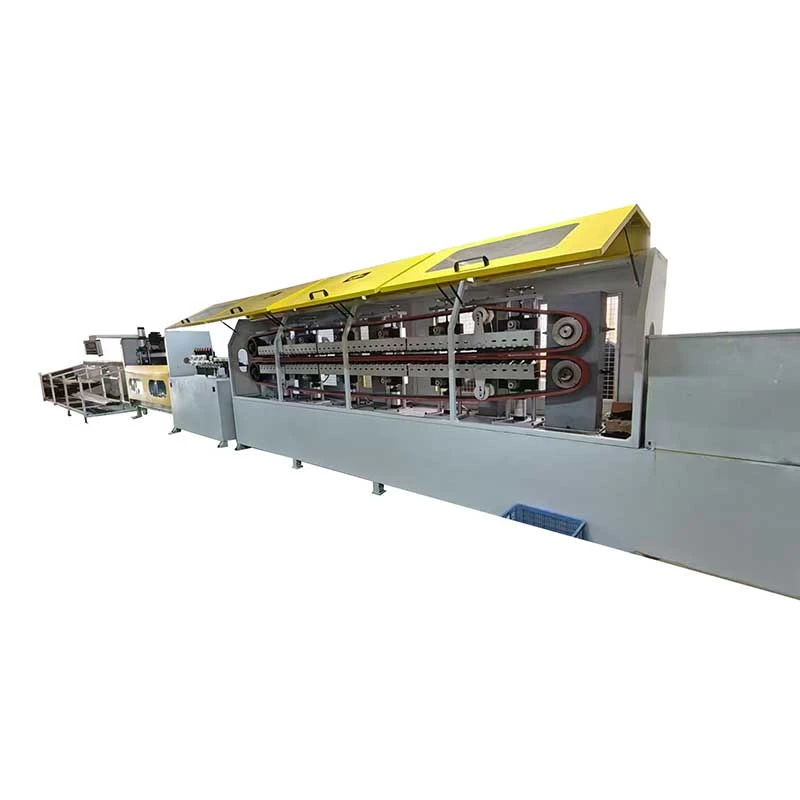
Seri FR FangRong mencakup 10 model standar dari FR-16 hingga FR-250, dengan gaya penarikan maksimum dari 7 hingga 1000 kN dan kecepatan penarikan hingga 28 m/mnt. Tergantung pada model, perkakas, dan dimensi produk, 1 hingga 5 tabung atau batangan dapat ditarik secara bersamaan. Mesin ini juga dapat dikonfigurasi dengan peralatan pengumpanan, pemotongan, dan penerimaan otomatis untuk produksi berulang.
Pengerolan panas dan ekstrusi efektif untuk menghasilkan profil dasar, namun mungkin tidak memberikan keakuratan dimensi, kondisi permukaan, atau definisi sudut yang diperlukan oleh aplikasi presisi. Jika bagian yang telah selesai kemudian dikerjakan, pabrikan juga harus memperhitungkan pemindahan material tambahan, waktu pemesinan, dan sisa.
Penarikan dingin mengubah bagian melalui cetakan dengan gaya tarik yang terkendali. Cetakan mendefinisikan profil luar sedangkan reduksi gambar memberikan ukuran dimensi dan pengerasan kerja. Untuk profil berongga, mandrel atau sumbat juga dapat digunakan untuk mengontrol dimensi internal dan distribusi dinding.
Proses ini sangat berharga ketika pelanggan membutuhkan profil akhir yang dapat diulang, bukan sekadar bentuk struktural kasar. Misalnya, pabrikan yang memproduksi tabung silinder hidrolik persegi dapat menggunakan gambar dingin untuk mendekatkan dimensi luar dan geometri internal ke persyaratan akhir sebelum pengasahan atau operasi penyelesaian lainnya. Namun, jika produknya merupakan bagian struktural sederhana dengan presisi rendah, pembentukan panas mungkin tetap merupakan proses yang lebih ekonomis.
Prosesnya biasanya dimulai dengan tabung bundar atau batangan padat yang telah disiapkan. Ujung depannya diperkecil atau runcing sehingga dapat masuk ke dalam cetakan gambar dan dicengkeram oleh kereta. Benda kerja kemudian melewati cetakan non-bulat sementara kereta yang digerakkan oleh rantai menariknya sepanjang rel yang dipandu secara presisi.
Saat material bergerak melalui cetakan, penampangnya berkurang dan dibentuk kembali secara bersamaan. Materi mengalir ke dalam rongga cetakan, membentuk geometri persegi, persegi panjang, heksagonal, atau khusus yang diperlukan. Untuk bagian berongga, mandrel atau sumbat internal mengontrol lubang dan membantu mengatur distribusi ketebalan dinding.
Penggerak rantai, girboks reduksi, dan gerbong harus bekerja sebagai satu sistem. Jika gaya tarik tidak stabil atau posisi media tidak sejajar, dimensi sudut, kelurusan, dan kualitas permukaan dapat menjadi tidak konsisten. Inilah sebabnya mengapa kapasitas mesin harus dipilih berdasarkan material aktual dan jadwal reduksi, bukan hanya berdasarkan dimensi profil akhir saja.
Skenario produksi umum:pelanggan yang memproduksi tabung persegi panjang presisi dapat menggunakan konfigurasi multi-untai ketika beberapa tabung menggunakan bahan dan jadwal gambar yang sama. Ini meningkatkan keluaran per goresan gambar. Jika pelanggan sering mengubah dimensi profil, pengaturan single-strand mungkin lebih praktis karena perubahan cetakan dan penyesuaian pengaturan lebih sederhana.
| Masalah Produksi | Bagaimana Menggambar Dingin Membantu | Saat Itu Paling Penting |
|---|---|---|
| Dimensi longgar setelah pembentukan panas | Cetakan gambar mengukur bagian selama deformasi dingin. | Penting untuk komponen yang memerlukan izin perakitan terkontrol atau tunjangan pemesinan. |
| Geometri sudut tidak beraturan | Dadu mengontrol profil eksternal dan bentuk sudut. | Penting untuk profil persegi, persegi panjang, dan khusus yang digunakan sebagai komponen kawin atau struktural. |
| Pemesinan tambahan setelah pembentukan | Profil yang hampir selesai dapat mengurangi pemesinan berikutnya. | Yang paling berharga saat pemesinan adalah bagian penting dari biaya produksi yang ada. |
| Distribusi dinding yang tidak konsisten pada profil berongga | Perkakas mandrel atau steker memberikan dukungan internal selama menggambar. | Penting untuk tabung bertekanan, tabung silinder, dan bagian berongga presisi. |
| Output rendah dari pemrosesan satu bagian | Perkakas multi-untai dapat menggambar beberapa bagian dalam satu pukulan. | Berguna untuk produk bervolume tinggi dengan dimensi stabil dan perkakas berulang. |
1. Kontrol Presisi Profil Non-Bulat
Cetakan dan kereta gambar yang dipandu mengontrol profil saat material melewati zona gambar. Hal ini sangat berguna untuk bagian persegi panjang dan persegi dimana lebar, tinggi dan dimensi sudut semuanya mempengaruhi perakitan. Dalam aplikasi komponen struktural atau mekanis pada umumnya, kontrol profil yang lebih ketat dapat mengurangi jumlah pemesinan korektif setelah gambar.
2. Kecepatan Menggambar hingga 28 m/mnt
Drawbench yang digerakkan oleh rantai dapat menghasilkan kecepatan menggambar yang tinggi pada material yang sesuai dan profil yang lebih kecil. Kecepatan yang lebih tinggi berguna bila produk yang sama diproduksi secara terus menerus dalam jumlah besar. Hal ini kurang penting untuk paduan berkekuatan tinggi atau material yang sulit ditarik karena pelumasan, keausan cetakan, dan stabilitas deformasi dapat membatasi kecepatan menggambar praktis.
3. Gambar 1 sampai 5 Untai
Beberapa profil dapat digambar selama satu langkah pengangkutan jika dimensi produk dan susunan cetakan memungkinkannya. Untuk produsen profil tembaga, aluminium, atau baja yang menjalankan ribuan bagian serupa, gambar multi-untai dapat meningkatkan output tanpa meningkatkan kecepatan gambar linier. Untuk pesanan volume rendah dengan perubahan ukuran yang sering, gambar untai tunggal dapat memudahkan pergantian.
4. Kondisi Permukaan Terkendali
Gambar dingin dapat memperbaiki kondisi permukaan benda kerja yang disiapkan dengan tepat karena material melewati cetakan presisi dibandingkan tetap berada dalam kondisi pembentukan panas. Namun, hal ini tidak boleh digambarkan sebagai penghapusan otomatis setiap retakan, lubang, atau cacat. Kualitas permukaan setelah penarikan masih tergantung pada kondisi material yang masuk, pengawetan atau persiapan permukaan, pelumasan, kondisi cetakan dan reduksi yang dipilih.
5. Pengendalian Internal untuk Tabung Tidak Beraturan
Untuk profil berongga, perkakas mandrel atau sumbat mengontrol geometri internal sedangkan cetakan eksternal menentukan bentuk luar. Hal ini penting untuk tabung silinder hidrolik dan pneumatik di mana jarak bebas internal dan distribusi dinding secara langsung mempengaruhi kinerja pemesinan dan pengoperasian selanjutnya.
6. Rantai Tugas Berat dan Penggerak Gearbox
Seri FR menggunakan pitch rantai dan konfigurasi girboks yang berbeda sesuai dengan kebutuhan gaya tarik. Sistem rantai yang lebih besar ditujukan untuk beban yang lebih berat. Untuk profil baja berkekuatan tinggi yang memerlukan gaya tarik besar, kapasitas rantai dan pemilihan girboks menjadi lebih penting daripada kecepatan penarikan maksimum.
7. Penggerak Pengembalian Kereta Terpisah
Motor balik menggerakkan kereta kembali ke posisi awal setelah gerakan menggambar. Hal ini tidak meningkatkan kapasitas deformasi mesin, namun mengurangi waktu non-penarikan dan oleh karena itu lebih penting pada proses produksi yang berulang dibandingkan pada produksi dalam jumlah kecil.
8. Otomatisasi Produksi Opsional
Sistem pemberian makan, pemotongan dan penerimaan otomatis dapat diintegrasikan sesuai dengan tata letak produksi. Otomatisasi paling berguna ketika dimensi produk tetap stabil selama produksi berjalan lama. Untuk pekerjaan prototipe atau perubahan profil yang sering, pemuatan manual bisa lebih ekonomis.
Saat memilih model, parameter terpenting adalah gaya penarikan yang diperlukan, dimensi produk, kekuatan material, reduksi per lintasan, kecepatan penarikan, panjang goresan, dan jumlah helai. Gaya tarik harus dihitung dari proses sebenarnya, bukan hanya menggunakan rumus luas penampang sederhana saja, karena gesekan cetakan, kondisi material, geometri deformasi, dan pelumasan semuanya mempengaruhi gaya yang diperlukan.
| Model | Maks. Gaya Tarik (kN) | Maks. Perjalanan Menggambar (m) | Kecepatan Menggambar (m/mnt) | Kembali Motor (kW) | Peredam | Pitch Rantai | Motor Utama (kW) |
|---|---|---|---|---|---|---|---|
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7.5 / 11 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" Ganda | 55 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" Ganda | 75 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" Ganda | 98 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850 × 2 | 4" Tiga kali lipat | 55 × 2 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" Tiga kali lipat | 132 |
Konfigurasi standar:sistem mandrel untuk penarikan tabung, penggerak utama, kotak roda gigi reduksi, kereta gambar, dudukan cetakan, dan sistem kontrol. Pengumpan, pemotong, dan rak penerima otomatis bersifat opsional. Jumlah helai: 1–5. Goresan gambar dan perkakas dapat disesuaikan sesuai dengan kebutuhan produksi.
Model mesin harus dipilih berdasarkan gaya tarik maksimum yang dihitung dengan margin operasi yang sesuai. Perhitungan sederhana yang hanya didasarkan pada pengurangan luas dan kekuatan luluh tidak cukup untuk profil tidak beraturan karena material juga sedang dibentuk ulang di dalam cetakan.
Misalnya, tabung persegi panjang baja rendah karbon dengan reduksi sedang dapat beroperasi dengan nyaman pada model FR yang lebih kecil, sedangkan profil baja tahan karat atau paduan nikel dengan dimensi akhir yang sama memerlukan gaya tarik yang jauh lebih besar. Oleh karena itu, pemilihan praktis harus mempertimbangkan kekuatan material, bagian awal dan akhir, geometri cetakan, gesekan, pelumasan, jadwal reduksi dan kecepatan produksi.
Skenario pelanggan umum:ketika pabrikan mengubah gambar bulat menjadi persegi panjang ke bagian asimetris yang lebih kompleks, mesin mungkin memerlukan peringkat gaya yang lebih tinggi meskipun luas penampang akhir serupa. Hal ini karena material harus mengalir lebih jauh ke sudut-sudut dan mengelilingi geometri bagian yang berubah.
Tabung silinder persegi, persegi panjang, dan non-bulat lainnya memerlukan dimensi internal dan eksternal yang terkontrol karena jarak bebas akhir dan ketebalan dinding memengaruhi kinerja pengasahan, penyegelan, dan pengoperasian. Pelanggan yang memproduksi tabung ini dapat menggunakan gambar dengan bantuan mandrel untuk mengurangi jumlah koreksi yang diperlukan sebelum penyelesaian.
Bagian persegi panjang, oval, dan khusus digunakan dalam komponen struktural, suku cadang yang berhubungan dengan kemudi, sistem pendingin baterai, dan aplikasi kendaraan lainnya. Ketika ribuan profil identik diperlukan, gambar multi-untai dan pengumpanan otomatis dapat meningkatkan keluaran. Untuk produksi prototipe bervolume rendah, opsi otomatisasi ini mungkin tidak memerlukan investasi tambahan.
Bagian persegi panjang tembaga dan aluminium digunakan untuk busbar, konektor, dan komponen manajemen termal. Konsistensi dimensi penting jika profil harus sesuai dengan rakitan listrik atau mekanis yang telah ditentukan sebelumnya. Kecepatan menggambar biasanya kurang penting dibandingkan kondisi permukaan, keterulangan dimensi, dan kontrol deformasi material.
Batang persegi dan persegi panjang dapat digunakan untuk komponen pemandu, struktur mesin, komponen teleskopik, dan rakitan mekanis lainnya. Gambar dingin berguna ketika profil harus mempertahankan dimensi eksternal yang terkontrol dalam jangka panjang daripada sekadar memenuhi spesifikasi struktural kasar.
Titanium, paduan nikel, dan baja berkekuatan tinggi memerlukan pengurangan yang dikontrol secara hati-hati karena deformasi yang berlebihan dalam satu kali lintasan dapat meningkatkan pengerasan kerja dan mempengaruhi umur perkakas. Dalam aplikasi ini, mesin harus dipilih bersamaan dengan desain cetakan dan jadwal lintasan, bukan berdasarkan ukuran profil akhir saja.
Profil heksagonal atau profil khusus dari baja tahan karat dan titanium dapat ditarik dingin ketika dimensi berulang dan kualitas permukaan diperlukan untuk pemesinan atau pembentukan berikutnya. Namun, untuk aplikasi medis, sertifikasi bahan dan spesifikasi permukaan yang diperlukan harus dikonfirmasi secara terpisah dengan departemen kualitas pembeli.
Profil persegi, oval, dan asimetris khusus dapat digunakan untuk bingkai furnitur, pajangan, dan komponen arsitektur. Di sini, penampilan dan pengulangan dimensi bisa menjadi lebih penting daripada gaya gambar maksimum, membuat model FR berkecepatan tinggi yang lebih kecil lebih disukai jika materialnya mudah untuk digambar.
Untuk tabung persegi bervolume tinggi:gunakan perkakas multi-untai ketika beberapa tabung memiliki dimensi dan jadwal gambar yang sama. Peningkatan produktivitas utama berasal dari pemrosesan beberapa potong per langkah, bukan sekadar meningkatkan kecepatan alat berat.
Untuk profil baja tahan karat berdinding tebal:memprioritaskan gaya tarik, kekakuan pengangkutan, material cetakan dan pelumasan sebelum kecepatan maksimum. Berlari terlalu agresif dapat meningkatkan keausan cetakan dan cacat permukaan.
Untuk tabung silinder hidrolik:berikan perhatian khusus pada pemilihan mandrel, distribusi ketebalan dinding dan jumlah sisa penyelesaian akhir setelah gambar. Mesin tersebut harus disesuaikan dengan proses penyelesaian tabung secara lengkap dan bukan dianggap sebagai operasi yang terisolasi.
Untuk profil aluminium dan tembaga:kecepatan penarikan yang lebih tinggi dapat berguna untuk efisiensi produksi, namun kondisi cetakan dan pelumasan tetap penting karena tanda permukaan dapat terlihat pada produk akhir listrik atau dekoratif.
Mesin dapat dilengkapi dengan:
Jalur yang sepenuhnya otomatis biasanya dibenarkan jika profil yang sama diproduksi secara terus-menerus dan pemuatan manual menjadi bagian penting dari biaya tenaga kerja. Jika pelanggan menghasilkan banyak profil berbeda dalam jumlah kecil, konfigurasi semi-otomatis dapat mengurangi kompleksitas pergantian dan investasi awal.
Paket Mesin Cold Drawing Rantai Tidak Beraturan standar dikonfigurasikan sesuai dengan model FR yang dikonfirmasi dan spesifikasi proyek. Mesin utama meliputi penggerak gambar, gearbox reduksi, sistem rantai, gerbong, dudukan cetakan, dan sistem kontrol. Konfigurasi gambar tabung mencakup pengaturan mandrel yang diperlukan.
Cetakan khusus profil, mandrel khusus, peralatan pengumpanan, pemotongan dan penerimaan otomatis biasanya dikonfigurasikan sesuai dengan kebutuhan produksi pelanggan. Sebelum dikirim, mesin dirakit dan diuji fungsinya. Jika sampel pelanggan tersedia, gambar percobaan dapat diatur untuk memverifikasi konfigurasi proses yang dipilih sebelum pengiriman.
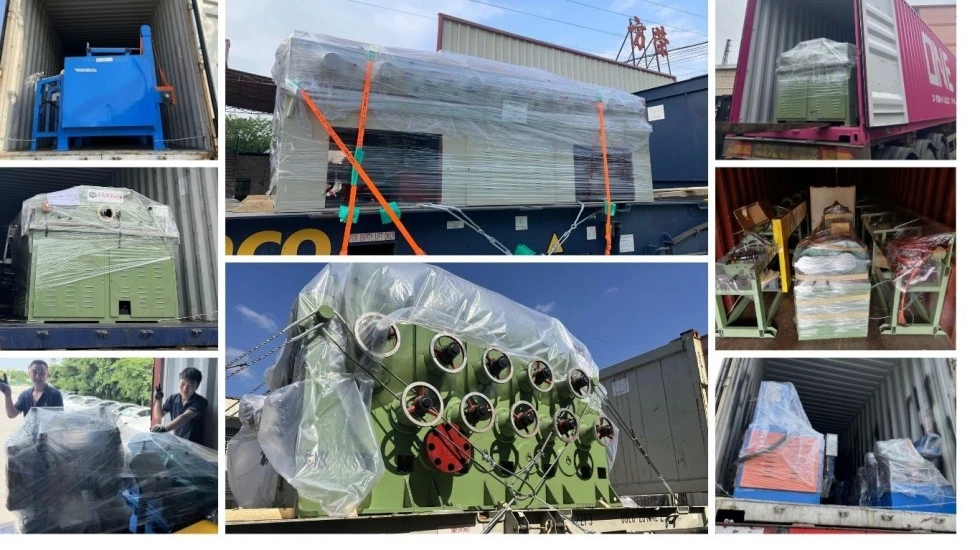
Untuk pengiriman ekspor, komponen utama dilindungi dari kelembapan dan korosi dan dikemas sesuai dengan metode pengangkutan yang disepakati. Gambar pondasi, informasi instalasi dan persyaratan commissioning disediakan sebagai bagian dari dokumentasi proyek.
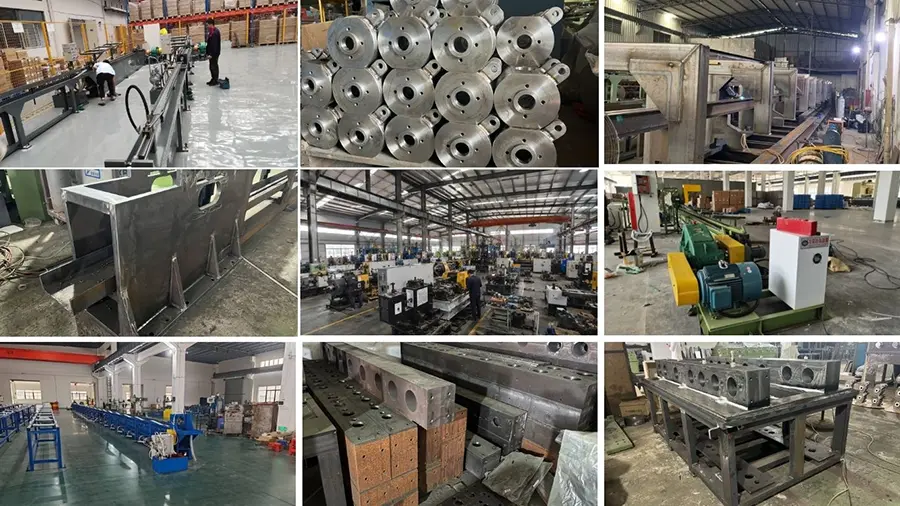
Proses manufaktur FangRong meliputi rekayasa aplikasi, inspeksi bahan baku, permesinan, perakitan mekanis, integrasi kelistrikan, pemrograman PLC, pengujian, dan inspeksi akhir. Untuk drawbench langkah panjang, penyelarasan pemandu dan perjalanan media sangat penting karena kesalahan penyelarasan kecil dapat memengaruhi profil di sepanjang panjang gambar.
Pengujian di pabrik dapat mencakup pengujian idle running, pengujian beban terukur, inspeksi rantai dan gerbong, pemantauan getaran dan kebisingan, pemeriksaan suhu oli, pemeriksaan keamanan kelistrikan, dan inspeksi dimensi produk uji saat sampel disediakan.
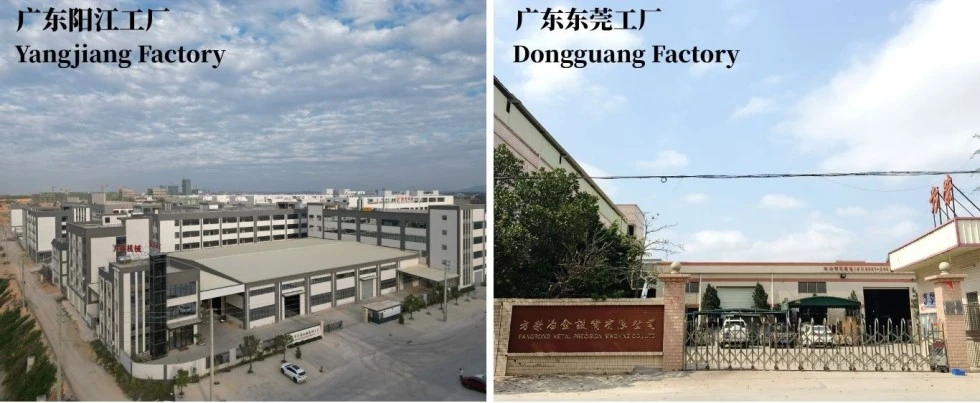
Dongguan Fangrong Metalurgi Peralatan Co, Ltd.berbasis di Kota Dalang, Kota Dongguan dan berfungsi sebagai basis manufaktur utama untuk penarikan dingin dan peralatan pembentuk logam terkait.
Yangjiang Fangrong Machinery Co., Ltd.terletak di Distrik Yangdong, Kota Yangjiang dan menyediakan kapasitas produksi tambahan untuk proyek peralatan yang lebih besar dan disesuaikan.
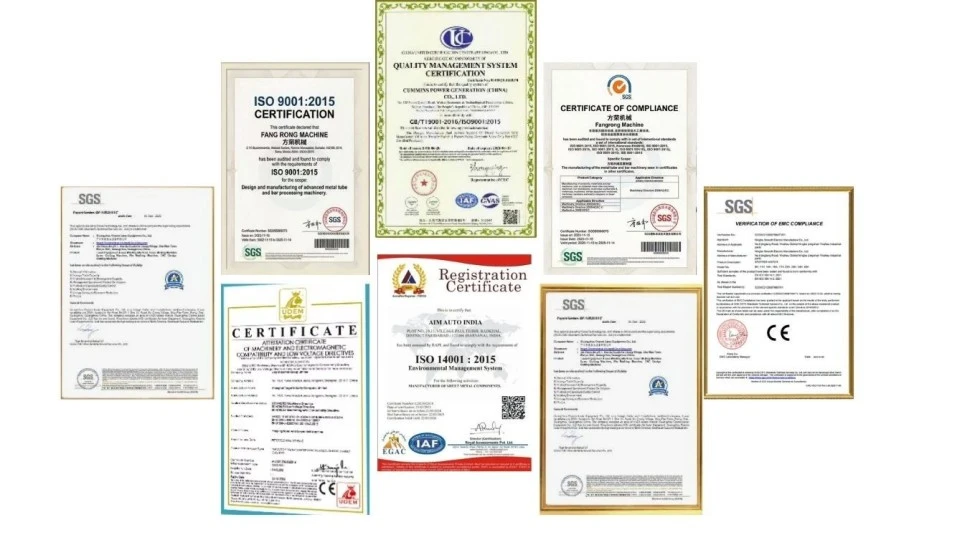
ISO 9001:2015— Sistem manajemen mutu. Nomor Sertifikat UQ231211R1.
Penandaan CE— Peralatan untuk konfigurasi pasar Eropa yang berlaku dapat dipasok untuk memenuhi persyaratan terkaitPetunjuk Mesin 2006/42/EC, dengan langkah-langkah keselamatan mesin yang berlaku yang disesuaikan dengan konfigurasi mesin.
Inspeksi SGS— Inspeksi pihak ketiga dapat diatur bila diwajibkan oleh kontrak pembelian atau proyek.
Paten— FangRong telah melaporkan paten penemuan dan model utilitas yang mencakup bidang-bidang seperti penegang rantai, penahan cetakan multi-untai, dan sistem mandrel. Dokumentasi paten dapat diberikan untuk verifikasi bila diperlukan.
UL:Sertifikasi UL tidak disertakan sebagai klaim standar untuk mesin ini. Jika komponen kelistrikan yang terdaftar di UL atau paket kepatuhan UL tertentu diperlukan untuk pasar tujuan, persyaratan tersebut harus dikonfirmasi sebelum penawaran sehingga konfigurasi kelistrikan dapat dirancang sesuai.
| MOQ | 1 set |
|---|---|
| Harga Tingkat 1 | 1 set — harga satuan standar yang dikutip |
| Harga Tingkat 2 | 2–4 set — harga diskon berdasarkan kuantitas tersedia melalui penawaran |
| Harga Tingkat 3 | 5+ set — penawaran proyek/volume tersedia |
| Ketentuan Pembayaran | setoran 30%; Saldo 70% sebelum pengiriman setelah pengujian penerimaan pabrik, kecuali disepakati lain dalam kontrak penjualan. |
| FOB | Pelabuhan keberangkatan yang tepat harus dikonfirmasi dalam kutipan komersial dan kontrak penjualan sebelum dipublikasikan. |
| Waktu Tunggu Pesanan Standar | Sekitar 30–60 hari untuk konfigurasi standar FR-16 hingga FR-100; mesin yang lebih besar atau disesuaikan mungkin memerlukan waktu sekitar 90–120 hari. |
| Waktu Tunggu Pesanan yang Dipercepat | Produksi yang dipercepat tersedia tergantung pada kapasitas pabrik saat ini, model mesin, dan ketersediaan komponen. Tanggal pengiriman dipercepat yang dikonfirmasi dinyatakan dalam kutipan setelah peninjauan pesanan. |
| Jaminan | 12 bulan sejak commissioning berdasarkan ketentuan garansi yang disepakati. |
| Instalasi | Pengawasan instalasi, commissioning dan pelatihan operator dapat diberikan sesuai dengan ruang lingkup proyek. |
Mesin Cold Drawing Rantai Tidak Beraturan dapat dikonfigurasi untuk profil persegi, persegi panjang, heksagonal, segi delapan, oval, saluran, sudut, penampang T, dan asimetris khusus. Kisaran profil sebenarnya tergantung pada gaya gambar yang tersedia, dimensi cetakan, material dan desain perkakas.
Ya. Batangan padat menggunakan cetakan profil padat dan pengaturan cengkeraman yang sesuai, sedangkan tabung menggunakan cetakan bersama dengan konfigurasi mandrel atau sumbat yang diperlukan. Perkakas harus dipilih sesuai dengan dimensi awal dan akhir.
Memberikan tingkatan material, dimensi awal, gambar profil akhir, pengurangan per lintasan, panjang produk, dan target keluaran. FangRong dapat menghitung gaya tarik yang diperlukan dan merekomendasikan model yang sesuai. Ukuran profil akhir saja tidak cukup untuk pemilihan mesin yang akurat.
Hingga lima helai dapat dikonfigurasi jika model mesin, lebar media, susunan cetakan, dan dimensi produk memungkinkannya. Gambar multi-untai paling ekonomis untuk produk bervolume tinggi dengan bahan dan jadwal proses yang sama.
Tidak ada persentase pengurangan yang universal. Kekuatan material, geometri bagian, desain cetakan, pelumasan dan pengerasan kerja semuanya mempengaruhi pengurangan yang diijinkan. Jadwal multi-pass yang konservatif mungkin diperlukan untuk baja tahan karat, titanium, atau paduan nikel berkekuatan tinggi.
Penarikan rantai konvensional biasanya mengharuskan ujung depan direduksi secukupnya agar cetakan dapat masuk dan dipegang oleh pengangkutan. Oleh karena itu, mesin penunjuk terpisah mungkin diperlukan kecuali jalur produksi menggunakan metode persiapan akhir lain yang disetujui. Peralatan penunjuk dapat diintegrasikan ke dalam jalur otomatis bila diperlukan.
Persediaan standar biasanya mencakup mesin gambar utama, sistem penggerak, kotak roda gigi, rantai, pengangkutan, penahan cetakan, sistem kontrol dan pengaturan mandrel tabung jika ada. Cetakan khusus profil, mandrel khusus, dan peralatan pengumpanan, pemotongan, atau penerimaan otomatis dikonfigurasikan secara terpisah sesuai dengan proyek.
Mesin standar FR-16 hingga FR-100 umumnya memerlukan waktu sekitar 30–60 hari. Mesin FR-150 dan yang lebih besar, konfigurasi khusus, dan otomatisasi khusus mungkin memerlukan waktu sekitar 90–120 hari. Pengiriman yang dipercepat dievaluasi secara individual sesuai dengan kapasitas produksi dan ketersediaan komponen.
Harap berikan tingkat bahan, bagian awal, gambar atau dimensi profil akhir, ketebalan dinding untuk tabung, panjang produk, keluaran yang diperlukan, jumlah untaian, dan tingkat otomatisasi yang diinginkan. Contoh atau gambar CAD berguna bila profilnya asimetris atau memiliki persyaratan sudut yang ketat.
Ya. Konfigurasi mesin dan sistem kelistrikannya dapat disesuaikan dengan pasar tujuan. Persyaratan CE berdasarkan Petunjuk Mesin 2006/42/EC dapat dipenuhi untuk konfigurasi Eropa yang berlaku. Jika persyaratan kelistrikan terkait UL berlaku, persyaratan tersebut harus ditentukan sebelum produksi sehingga komponen kontrol dan desain kelistrikan dapat dipilih sesuai dengan itu.
Jika kondisi proyek memungkinkan, evaluasi proses berbasis sampel dapat diatur. Menyediakan bahan aktual dan persyaratan profil akhir memungkinkan gaya penarikan, perkakas, dan jadwal lintasan dinilai lebih akurat daripada hanya mengandalkan perhitungan teoritis.
Pembeli harus memastikan kekuatan pondasi, tapak mesin, jarak bebas langkah gambar, kapasitas listrik, ruang pengumpanan material, area penerimaan produk, dan akses derek atau pengangkatan. FangRong dapat memberikan informasi pondasi dan pemasangan sesuai dengan konfigurasi akhir mesin.
Untuk kutipan yang akurat, kirimkantingkat bahan, profil awal, profil akhir, ketebalan dinding tabung jika ada, panjang produk, keluaran yang dibutuhkan, dan jumlah helai. FangRong kemudian dapat mengevaluasi gaya tarik yang diperlukan, model FR, konfigurasi die dan mandrel, langkah dan tingkat otomatisasi alih-alih memilih mesin hanya dari ukuran profil.
Alamat
NO.163, Jalan Shatong, Kawasan Industri Shabu ke-2, Kota Dalang, Kota Dongguan, Guangdong, Cina
Telp
Surel