Whatsapp
Kami menawarkan rangkaian lengkap peralatan pemrosesan logam presisi, termasuk mesin pelurus, penarikan dingin, penunjuk, chamfering, pemotongan, penggulung benang, dan cetakan gambar, yang disesuaikan untuk material tabung, batangan, dan kawat di berbagai industri.
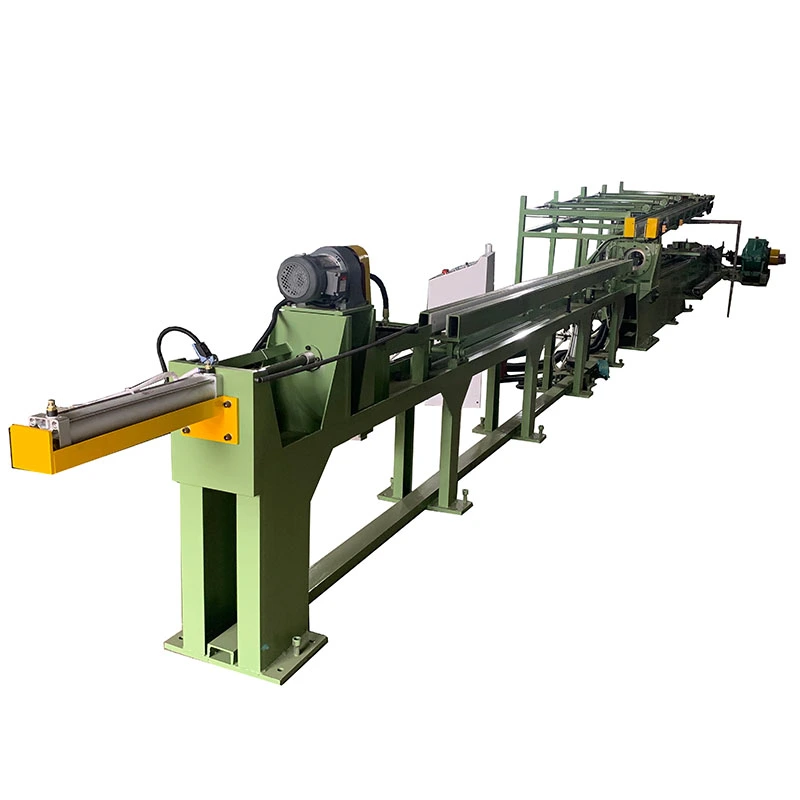
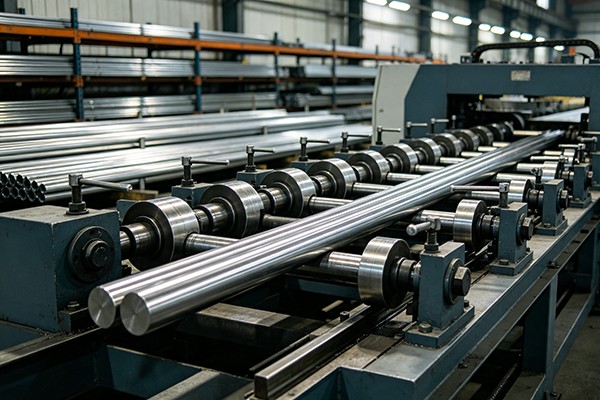
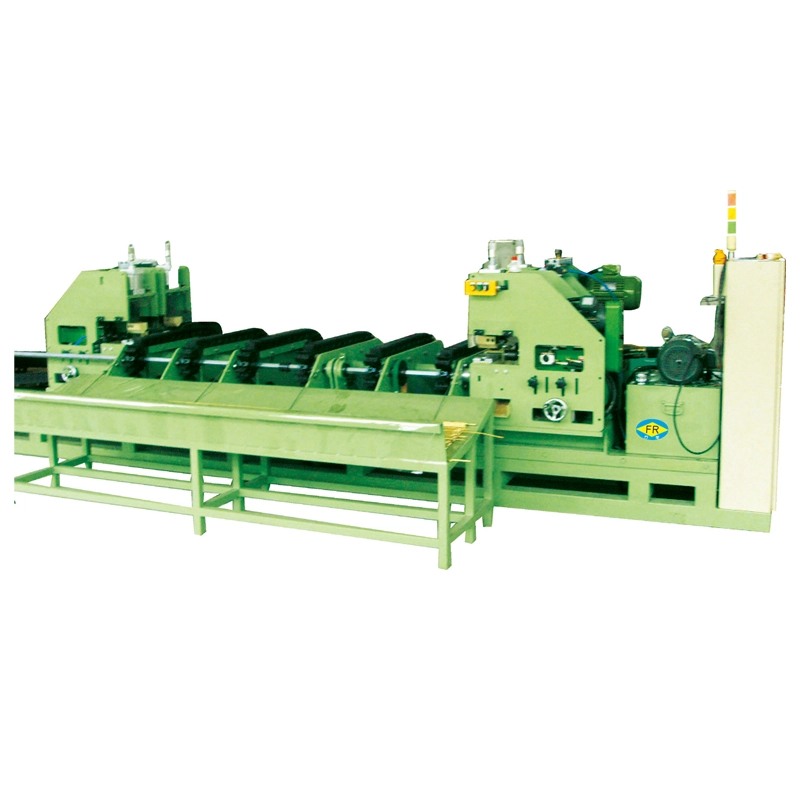
ItuMesin Menggambar Dingin Rantai Batangadalah drawbench mekanis yang dirancang untuk menarik batang bulat padat melalui cetakan presisi pada suhu kamar. Seri FR menggunakan rantai, girboks, dan kereta gambar untuk memberikan gaya tarikan yang terkontrol tanpa unit daya hidraulik yang diperlukan oleh drawbench hidraulik.
Kisaran standar termasukFR-16 hingga FR-250, meliputi gaya tarik dari7 hingga 1000 kN. Tergantung pada material, ukuran batangan, jadwal reduksi dan pengaturan perkakas, satu mesin dapat menggambar1 hingga 5 batang secara paralel. Kecepatan menggambar maksimum yang tercantum mencapai28 m/mnt, membuat konfigurasi rantai sangat cocok untuk produksi batangan berulang di mana waktu siklus mempunyai efek langsung pada output.
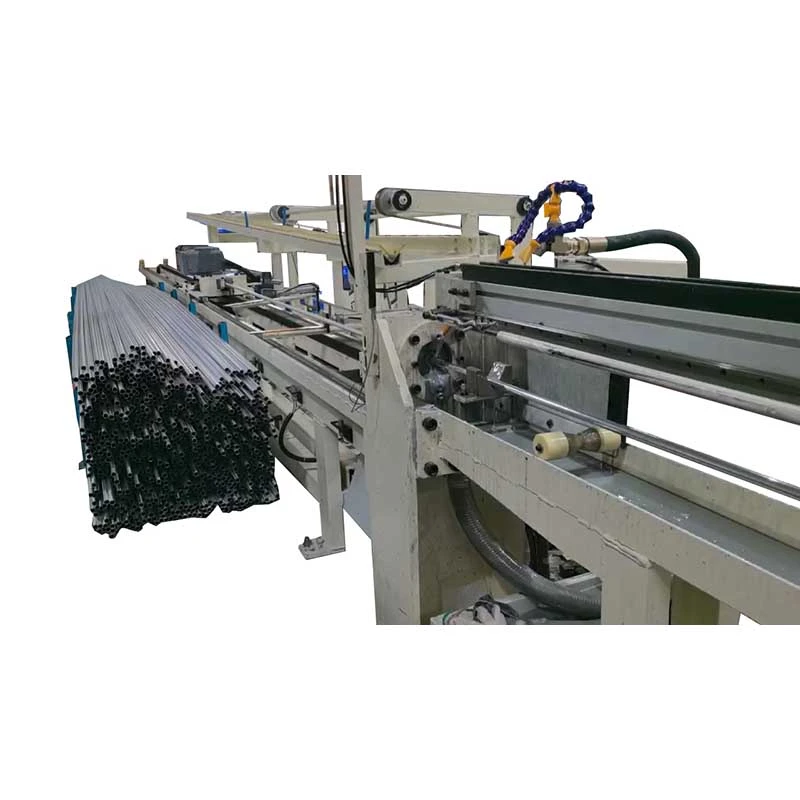
Sebelum menggambar, ujung batang diruncingkan atau diperkecil sehingga dapat melewati cetakan. Batangan yang telah disiapkan diposisikan pada sisi umpan, ujung runcing melewati cetakan, dan kereta gambar mencengkeram batangan. Motor utama menggerakkan gearbox dan rantai, menggerakkan kereta di sepanjang rel pemandu dan menarik batang melalui cetakan.
Pada akhir kayuhan, gerbong kembali ke posisi awalnya menggunakan penggerak balik yang terpisah. Bilah yang ditarik kemudian dapat dilepas secara manual atau ditransfer ke operasi berikutnya dengan sistem penerima opsional.
Pitch rantai, girboks, dan motor dipilih sesuai dengan gaya tarik yang diperlukan. Hal ini penting ketika memproses batangan yang lebih besar atau berkekuatan lebih tinggi: ukuran drive yang terlalu kecil dapat membatasi kekuatan yang dapat digunakan, sementara kapasitas mesin yang berlebihan akan menambah biaya peralatan yang tidak perlu.
Penarikan dingin biasanya dipilih ketika stok batang canai panas, tempa atau ekstrusi tidak memberikan konsistensi dimensi atau kondisi permukaan yang dibutuhkan oleh produk jadi. Cetakan tersebut mengurangi penampang sekaligus meningkatkan konsistensi dimensi dan mendorong pengerasan kerja.
Untuk aplikasi seperti poros, pin, dan stok pengikat presisi, diameter dan kebulatan seringkali lebih penting daripada kecepatan menggambar maksimum. Untuk produksi batangan komoditas bervolume tinggi, waktu siklus dan jumlah batang yang ditarik per pukulan menjadi faktor seleksi yang lebih penting.
Perbaikan permukaan juga tergantung pada material yang masuk. Cold drawing dapat memperbaiki permukaan akhir dengan mengurangi batang melalui cetakan, namun hal ini tidak boleh dianggap sebagai metode yang dijamin untuk menghilangkan retakan yang dalam, lubang atau cacat di bawah permukaan. Kualitas bar masuk dan kondisi die tetap penting.
Mesin Cold Drawing Rantai Batang seri FR menjangkau hingga28 m/mntpada model yang lebih kecil. Hal ini berguna ketika produsen batangan menjalankan banyak siklus penarikan berulang dan pemanfaatan mesin lebih penting daripada gaya penarikan individu maksimum. Untuk batangan paduan berat, gaya tarik yang ada dan reduksi yang diijinkan biasanya menjadi faktor pembatas, sehingga kecepatan maksimum kurang penting.
Mesin dapat dikonfigurasi untuk1 hingga 5 batang secara bersamaan, tergantung pada ukuran batang, material, dan pengaturan dudukan cetakan. Gambar multi-batang sangat berguna untuk produk berdiameter lebih kecil dengan material masuk yang stabil karena beberapa bagian dapat diproses dalam satu gerakan pengangkutan. Untuk batang berdiameter besar atau berkekuatan tinggi, penarikan batang tunggal mungkin lebih praktis karena gaya tarik yang diperlukan dan ruang perkakas bertambah.
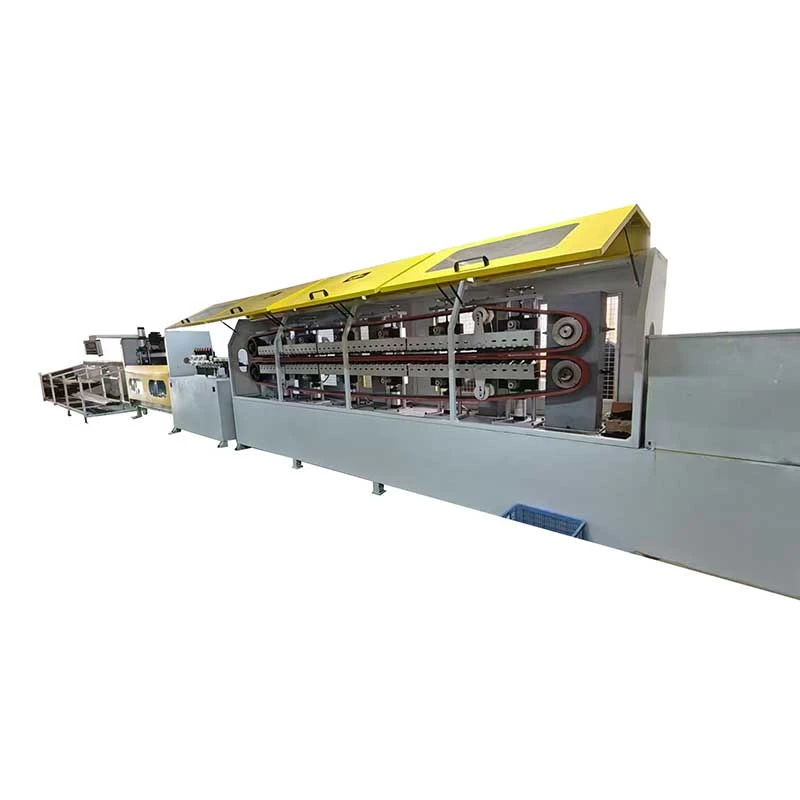
Gaya tarik disalurkan secara mekanis melalui rantai dan gearbox reduksi. Jajaran FR menggunakan konfigurasi rantai dan girboks yang berbeda seiring dengan meningkatnya kapasitas alat berat, mulai dari pengaturan rantai tunggal pada alat berat yang lebih kecil hingga konfigurasi rantai ganda dan tiga pada model berkekuatan lebih tinggi.
Konfigurasi ini berguna untuk pembangkit yang lebih menyukai sistem transmisi mekanis sederhana dan ingin menghindari pemasangan unit daya hidrolik yang besar. Ketegangan rantai, pelumasan, kondisi sproket, dan perawatan girboks masih perlu dimasukkan dalam rencana pemeliharaan preventif pabrik.
Motor balik yang terpisah membawa kereta gambar kembali setelah setiap pukulan. Hal ini tidak meningkatkan gaya penarikan, namun dapat mengurangi waktu non-produktif antar siklus. Manfaatnya paling terlihat pada pesanan produksi berulang di mana alat berat melakukan ratusan langkah serupa per shift.
Opsionalperalatan makan, memotong dan menerima otomatisdapat diintegrasikan ketika spesifikasi batangan yang sama diproduksi secara terus menerus. Otomatisasi tidak terlalu penting untuk produksi skala kecil yang sering mengalami perubahan ukuran, karena pemuatan manual dapat memberikan fleksibilitas yang lebih besar dan investasi awal yang lebih rendah.
Jangan memilih mesin hanya dari diameter awal dan akhir. Gaya penarikan yang diperlukan tergantung pada tingkat material, pengurangan penampang aktual, pengerasan kerja, gesekan, geometri cetakan, pelumasan dan jumlah batang yang ditarik secara bersamaan.
Sebagai titik awal praktis, berikantingkat material, diameter awal, diameter target, panjang batang yang dibutuhkan, keluaran yang diharapkan, dan jumlah batang per pukulan. Parameter ini memungkinkan kapasitas mesin dan pengaturan perkakas diperiksa sebelum dipesan.
| Model | Maks. Gaya Tarik (kN) | Maks. Perjalanan (m) | Kecepatan Menggambar (m/mnt) | Kembali Motor (kW) | Peredam | Rantai | Motor Utama (kW) | Dimensi P×L×T (mm) |
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 | 16000×110×1600 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7.5/11 | 17000×1200×1600 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 | 17000×1300×1600 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 | 17500×1350×1600 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18000×1400×1600 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" ganda | 55 | 23000×2200×1800 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" ganda | 75 | 23000×2300×1800 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" ganda | 98 | 23000×2400×2000 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" tiga kali lipat | 55×2 | 23000×3000×2000 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" tiga kali lipat | 132 | 23000×2500×2000 |
Konfigurasi yang tersedia:1–5 batang per pukulan, goresan gambar yang disesuaikan, pengumpan otomatis, pemotong otomatis, dan rak penerima. Perkakas menggambar tabung seperti mandrel juga dapat disediakan jika konfigurasi drawbench yang sama diperlukan untuk aplikasi tabung.
Batang bundar yang ditarik dingin biasanya digunakan sebagai bahan baku untuk baut, stud, pin, paku keling, dan komponen putar atau kepala lainnya. Diameter yang konsisten sangat berguna ketika mesin hilir sensitif terhadap ukuran batangan yang masuk. Untuk pabrik pengikat yang memproduksi dalam jumlah besar dengan diameter yang sama, penarikan multi-batang dapat memberikan keuntungan produktivitas praktis.
Aplikasinya mencakup poros presisi, batang piston, batang katup, dan komponen bulat lainnya yang memerlukan diameter terkontrol dan permukaan yang konsisten. Di sini, parameter mesin yang penting biasanya adalah gaya penarikan, stabilitas dimensi, dan kemampuan pengulangan, bukan sekadar kecepatan penarikan setinggi mungkin.
Rol bantalan, poros pemandu, pin dowel, dan pin lokasi dapat memperoleh manfaat dari dimensi batang yang dikontrol sebelum penggerindaan, pembubutan, atau penyelesaian selanjutnya. Jika penggilingan tetap menjadi bagian dari jalur produksi, toleransi gambar yang sangat halus mungkin kurang penting dibandingkan dimensi stok yang stabil dan berulang.
Baja perkakas, baja pegas, dan baja paduan memerlukan perhatian lebih besar terhadap kekuatan material, pengurangan per lintasan, dan pelumasan. Model FR tugas berat tersedia untuk gaya tarik yang lebih tinggi, sedangkan jadwal lintasan sebenarnya harus ditetapkan berdasarkan tingkatan material dan dimensi akhir yang diperlukan daripada menerapkan satu persentase pengurangan pada setiap tingkatan baja.
Baja tahan karat, aluminium, tembaga, kuningan, titanium, dan paduan nikel dapat diproses jika bahan dan sistem cetakannya sesuai. Bahan-bahan ini tidak berperilaku sama selama menggambar: pengerasan kerja, gesekan dan pelumasan dapat berbeda secara signifikan, sehingga mesin harus dipilih dari bahan sebenarnya dan jadwal gambar.
Proses rekayasa FangRong dimulai dengan material, dimensi, dan persyaratan produksi pelanggan. Konfigurasi dudukan cetakan, pengaturan pengangkutan, langkah, gaya penarikan, dan otomatisasi opsional ditentukan sebelum produksi. Hal ini penting karena diameter batang nominal yang sama dapat memerlukan kapasitas mesin yang berbeda ketika kekuatan dan reduksi material berbeda.
Proses produksi meliputi inspeksi baja dan komponen, permesinan, perakitan gearbox dan rantai, perakitan gerbong, integrasi akhir mekanik dan listrik, pemrograman PLC dan pengujian mesin. Rel pemandu diproses sesuai dengan spesifikasi produksi yang dinyatakan, dengan target kelurusan yang tercantum sebesar ≤0,3 mm/m.
Mesin diuji sebelum pengiriman, termasuk pengujian saat idle dan pengujian beban. Jika sampel pelanggan tersedia, material sebenarnya dapat digunakan untuk memeriksa siklus gambar dan pengoperasian mesin. Hal ini memberikan referensi penerimaan yang lebih berguna daripada pengujian sistem mekanis saja, terutama ketika hasil akhir bergantung pada material dan spesifikasi cetakan pelanggan.
FangRong telah terlibat dalam peralatan cold drawing tipe rantai sejak tahun 1998. Seri FR-nya telah dikembangkan berdasarkan gaya penarikan, pengaturan rantai, kapasitas gearbox, dan persyaratan produksi yang berbeda daripada menggunakan satu konfigurasi mesin untuk setiap ukuran batang.
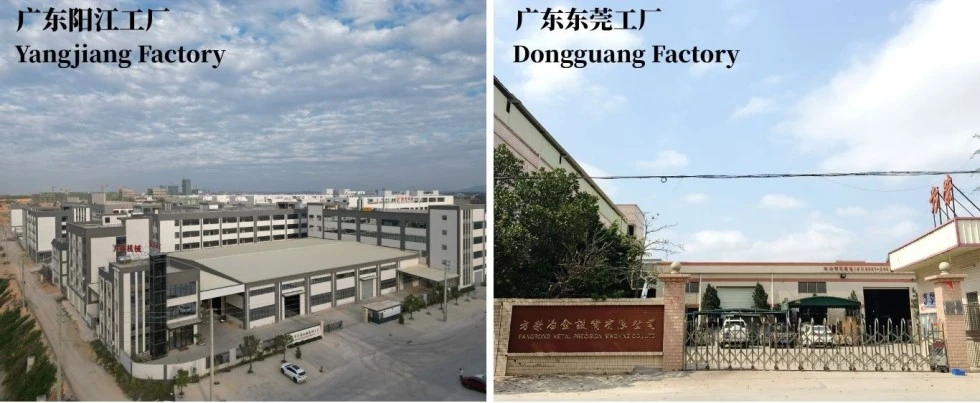
Produksi dilakukan melalui Dongguan Fangrong Metallurgical Equipment Co., Ltd. dan Yangjiang Fangrong Machinery Co., Ltd. Pengaturan manufaktur dua lokasi mendukung produksi drawbench standar serta mesin yang lebih besar dan konfigurasi yang disesuaikan.
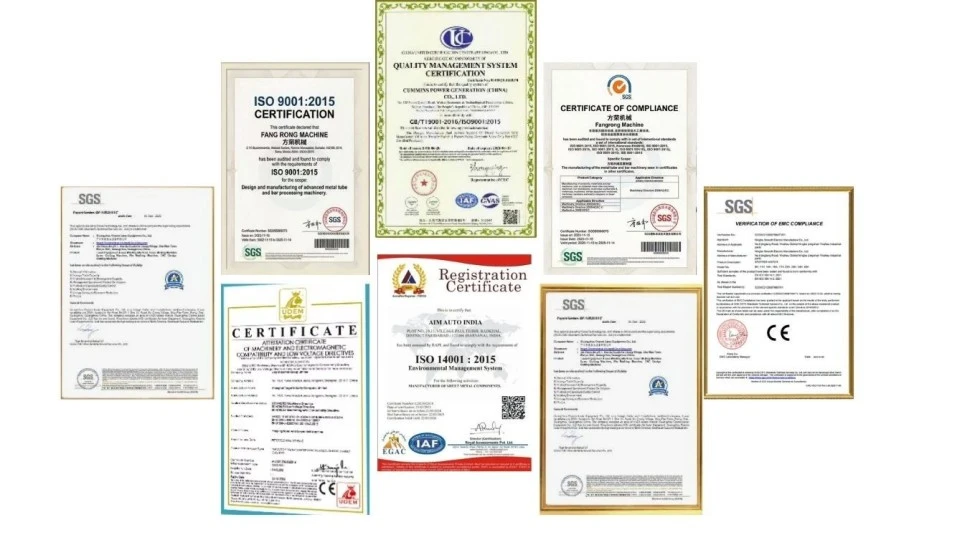
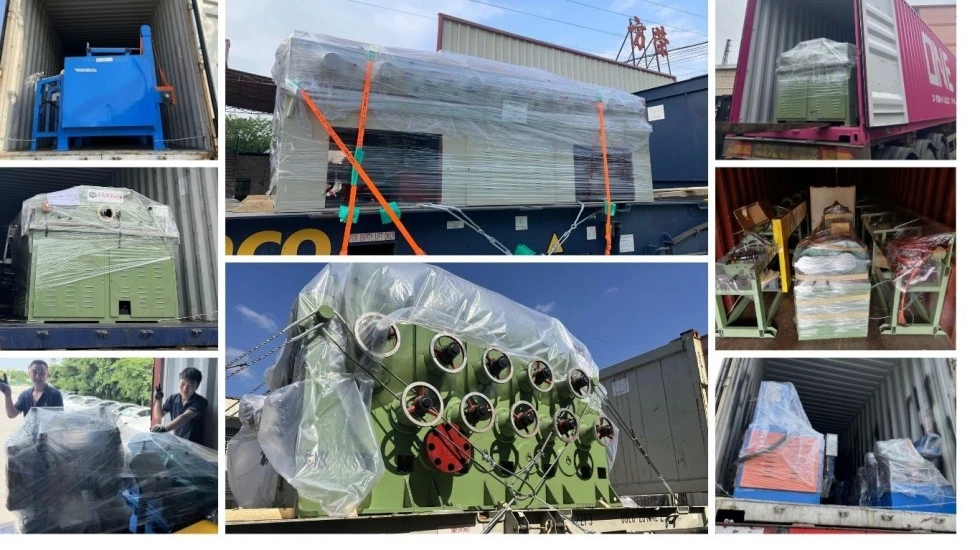
Pengendalian mutu mencakup material yang masuk, permesinan, perakitan, integrasi kelistrikan, pengujian mesin, dan inspeksi akhir. Catatan inspeksi dan penanganan ketidaksesuaian digunakan untuk melacak masalah produksi sebelum peralatan dikemas untuk diekspor.
ISO 9001:2015— Sertifikasi sistem manajemen mutu, Sertifikat No. UQ231211R1.
CE— Konfigurasi mesin yang berlaku dapat disediakan untuk memenuhi persyaratan keselamatan mesin Eropa, termasuk fungsi pengamanan dan penghentian darurat yang relevan.
inspeksi SGS— Inspeksi independen dapat diatur bila diwajibkan oleh kontrak pembelian atau prosedur kualitas pelanggan.
Paten— Perusahaan melaporkan 32 paten penemuan dan lebih dari 100 paten model utilitas yang mencakup peralatan dan mekanisme terkait.
Paket Mesin Drawing Dingin Rantai Batang mencakup struktur drawbench utama, motor utama, gearbox reduksi, penggerak rantai, gerbong gambar, dudukan cetakan, dan sistem kontrol PLC dengan HMI. Perkakas standar disertakan sesuai dengan konfigurasi yang dikonfirmasi; cetakan untuk bahan spesifik pelanggan dan ukuran akhir dikutip sesuai dengan persyaratan gambar sebenarnya.
Sebelum pengiriman, pelanggan harus memastikan ruang pemasangan, pasokan listrik, pengaturan penanganan material, persyaratan pondasi atau jangkar, persiapan batang masuk dan peralatan hilir. Gambar pondasi dan informasi baut jangkar dapat diberikan untuk perencanaan pemasangan.
MOQ: 1 set.Harga dikutip menurut model mesin dan konfigurasi. Untuk pembelian beberapa mesin, harga berdasarkan kuantitas tersedia sebagai berikut:
1 set:kutipan proyek standar berdasarkan model dan konfigurasi FR yang dipilih.
2–4 set:kutipan diskon berdasarkan kuantitas tersedia sesuai dengan model dan opsi yang dikonfirmasi.
5+ set:kutipan proyek atau volume tersedia setelah mengkonfirmasi daftar peralatan lengkap dan jadwal pengiriman.
Pesanan standar:sekitar 30–60 hari untuk FR-16 hingga FR-100 setelah diterimanya uang muka yang disepakati dan konfirmasi teknis.
Pesanan besar atau khusus:sekitar 90–120 hari untuk FR-150 ke atas, atau mesin yang memerlukan otomatisasi khusus atau rekayasa khusus.
Pesanan yang dipercepat:produksi prioritas dapat dievaluasi berdasarkan kapasitas pabrik, ketersediaan komponen, dan konfigurasi yang diperlukan. Setiap tanggal pengiriman yang dipersingkat harus dikonfirmasi secara tertulis sebelum pesanan dilakukan.
Ketentuan pembayaran standar adalahDeposit 30% dan 70% sebelum pengiriman setelah pengujian penerimaan pabrik. Masa garansi standar adalah12 bulan sejak commissioning, tunduk pada kontrak penjualan akhir.
Rentang aplikasi yang terdaftar adalah sekitarØ5 hingga Ø250 mmuntuk batang bulat padat. Kisaran praktisnya bergantung pada kekuatan material, ukuran awal, ukuran akhir, dan pengurangan yang diperlukan, jadi diameter saja tidak boleh digunakan untuk memilih mesin.
Mesin Drawing Dingin Rantai Batang dapat dikonfigurasi untuk baja karbon, baja paduan, baja tahan karat, baja perkakas, baja pegas, aluminium, tembaga, kuningan, titanium, paduan nikel, dan logam lain yang sesuai. Bahan cetakan, pelumas dan jadwal gambar harus disesuaikan dengan bahannya.
Hingga5 batang per pukulandapat dikonfigurasi jika ukuran batang, gaya tarik, dan tata letak dudukan cetakan mengizinkannya. Pengoperasian multi-batang paling bermanfaat untuk produksi yang stabil dan berulang daripada sering mengganti batch kecil.
Untuk gambar batang konvensional, ujung batang biasanya perlu direduksi agar dapat masuk ke dalam cetakan dan dicengkeram oleh kereta gambar. Oleh karena itu, mesin penunjuk terpisah atau peralatan penunjuk terintegrasi mungkin diperlukan tergantung pada kondisi batangan masuk pelanggan dan jalur produksi.
Mulailah dengan tingkat material, diameter awal, diameter akhir, reduksi per lintasan, dan keluaran yang dibutuhkan. Mesin kemudian harus diperiksa terhadap gaya penarikan yang dihitung, langkah dan jumlah batang per siklus. Mesin yang lebih besar belum tentu lebih baik jika kebutuhan produksinya tidak membutuhkan tambahan kapasitas tenaga.
Ya. Pemuatan manual dapat digunakan untuk produksi fleksibel dengan penggantian produk yang sering. Pengumpanan dan penerimaan otomatis menjadi lebih berharga ketika diameter dan bahan yang sama diproduksi secara terus menerus dan pengurangan tenaga kerja atau waktu siklus menjadi perhatian utama.
Mesin standar mencakup perkakas sesuai dengan konfigurasi pasokan yang dikonfirmasi. Dies untuk dimensi pelanggan tertentu harus ditentukan secara terpisah karena geometri dan material die bergantung pada grade rod, reduksi, dan ukuran akhir.
Ya, sampel yang disediakan pelanggan dapat digunakan untuk pengujian pabrik jika diatur terlebih dahulu. Menyediakan material batang aktual dan dimensi target direkomendasikan ketika kinerja dimensi dan jadwal gambar sangat penting untuk proyek.
Alamat
NO.163, Jalan Shatong, Kawasan Industri Shabu ke-2, Kota Dalang, Kota Dongguan, Guangdong, Cina
Telp
Surel